曲轴探伤机剩磁量自动检测创新方法应用研究
0 引言
在汽车发动机制造流程中,锻钢曲轴需经淬火强化与磁粉探伤以保障疲劳强度与内部缺陷可控。磁粉探伤需先充磁后退磁,若退磁不彻底,曲轴表面剩磁会吸附环境中的铁粉,装配时易划伤主轴颈、连杆颈与轴瓦,引发发动机故障,威胁整车安全。当前行业普遍采用人工手持磁强计抽检模式,检测覆盖率仅10%~15%、误判率3%~5%、漏判率1%~2%,存在覆盖率低、抽样风险高及人为误差大等问题,且检测与探伤工序分离,异常追溯需4~8h、单件返修成本80~120元,难以满足高端化、智能化制造的“零缺陷”要求。
本研究以曲轴剩磁自动化检测为目标,实现高精度、全覆盖和实时化检测,将不良品流出率降至0%,通过自动化改造降低人工依赖,提升质量稳定性,解决传统检测模式的质量与成本痛点。
1 现有检测方式的问题与定量对比分析
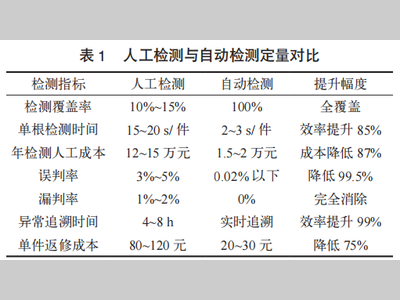
曲轴剩磁控制与检测存在多重难点。不同批次曲轴磁导率存在差异,固定退磁参数难以稳定控制剩磁。人工抽检无法覆盖全部工件,质量隐患突出。检测与探伤工位分离,异常处理成本高。我们通过现场实测数据,对人工检测与自动检测进行定量对比,结果见表1。
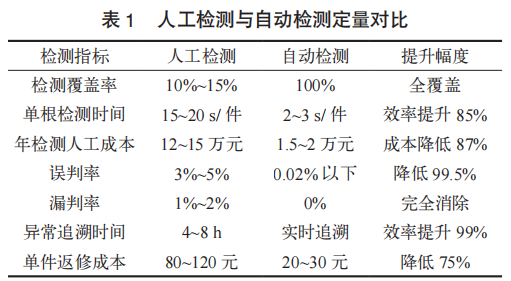
由表1可知,自动检测在覆盖率、效率、成本和精度等方面均显著优于人工检测,可实现100%全检并自动剔除不良品,综合优势突出。
2 自动检测系统总体设计
本系统遵循“传感器检测—信号转换—逻辑控制—自动执行”技术路径,构建“感知—控制—执行—数据”四层架构,实现剩磁检测全流程自动化闭环。系统直接集成于探伤机工位,不改变原有生产节拍,具备低成本、高适配和易维护等特点。
2.1 核心硬件选型
霍尔传感器选用高灵敏度线性霍尔芯片,如图1所示,供电电压DC5V,检测范围0~200Gs,灵敏度1.0mV/Gs,响应时间≤1μs,满足曲轴剩磁微弱信号采集需求。
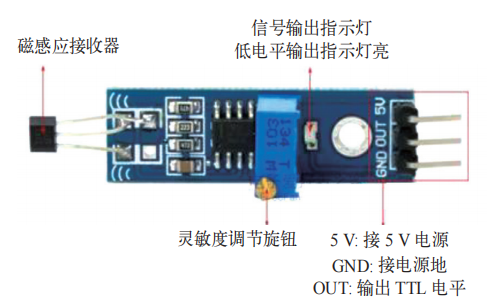
图1 高灵敏度霍尔芯片
PLC控制器采用工业级小型PLC,工作电压DC24V,数字量输入电平DC24V,具备高速脉冲采集与逻辑判断功能,支持数据上传与通信。信号转换电路为自主设计电平转换与信号调理电路,实现霍尔芯片(DC5V)与PLC(DC24V)的电压匹配与信号可靠传输。
2.2 信号转换电路设计
关键元器件为7805三端稳压块、CS9014晶体管、10kΩ电阻和SIP-1A24微型继电器。
电平转换方式是通过电阻分压将5V电平线性转换为24V电平,经运放放大调理后输出稳定TTL电平,确保信号传输无失真、无延迟。
该电路以DC24V电源(PLC端提供),一路经7805三端稳压块输出稳定DC5V,为霍尔传感器提供工作电源;另一路为继电器线圈及PLC输入回路供电。霍尔传感器将检测到的剩磁信号,经10kΩ电阻送入CS9014晶体管的基极,当剩磁低于设定阈值时,晶体管处于截止状态,继电器线圈无电流,其常开触点断开,PLC输入端无DC24V信号,判定为合格件;当剩磁达到或超过阈值时,霍尔输出有效信号使晶体管导通,继电器线圈得电,常开触点吸合,DC24V接入PLC输入端,PLC检测到高电平信号,判定为不良品并触发后续控制动作,实现了霍尔传感器弱磁信号到PLC标准24V开关信号的隔离转换与稳定传输。电路如图2所示。
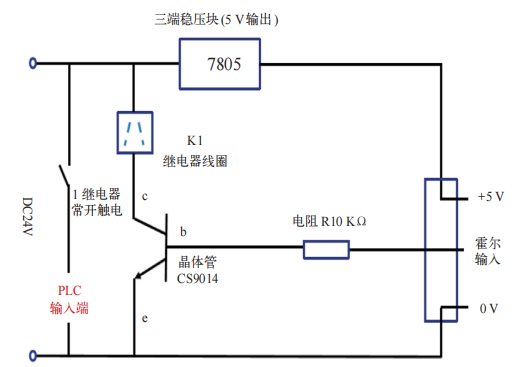
图2 信号转换电路
2.3 系统工作流程
该自动化检测系统以PLC为控制核心,集成霍尔检测、信号调理、机器人分拣与人机交互功能,实现曲轴剩磁的闭环控制。完整工作流程如图3所示。
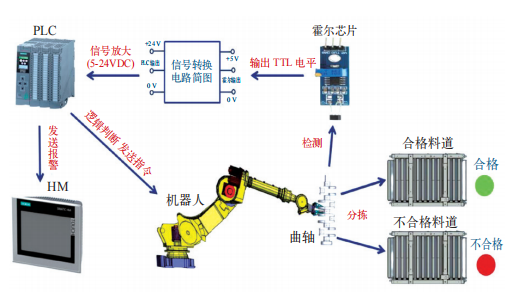
图3 系统工作流
程曲轴由工业机器人抓取,送至霍尔芯片检测工位。霍尔传感器采集曲轴表面剩磁信号,输出TTL电平信号至放大电路。放大电路将5VTTL信号转换为PLC可识别的DC24V信号并送入PLC。PLC对信号进行逻辑判断,若剩磁值在合格范围内,PLC发送指令给机器人,将曲轴分拣至合格料道;若剩磁超标,PLC控制机器人将曲轴分拣至不合格料道,并同步将异常信息发送至HMI人机界面,触发报警提示,实现检测、信号转换、逻辑判断、自动分拣与报警追溯的全流程自动化闭环控制。
3 系统工程应用与量化验证
本系统在一汽旗新动力(长春)科技有限公司15TD曲轴线落地应用,部署于探伤机输出工位,并与生产线无缝对接,经安装调试、试运行与批量运行三个阶段,实现24h连续自动化作业,整体运行稳定可靠。
3.1 检测精度验证
选取500~5000件曲轴样本,采用标准磁强计与本系统同步检测,对比结果见表2。
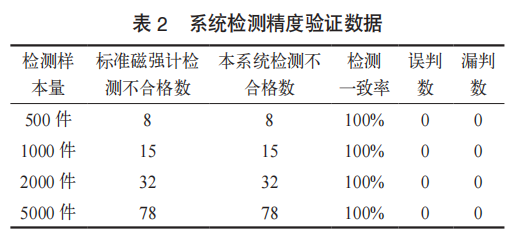
验证结果表明,系统检测精度与标准磁强计完全一致,判定准确无漏判、误判,满足生产精度要求。
3.2 长期运行稳定性
系统连续运行12个月,运行数据见表3。
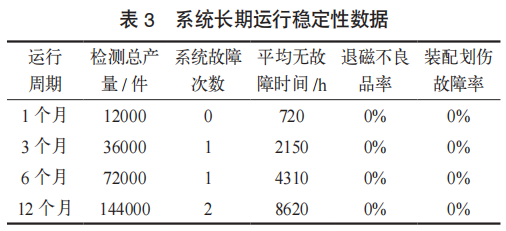
长期运行数据显示,系统运行稳定,退磁不良品率、装配划伤故障与客户投诉均降至0,彻底消除剩磁导致的质量风险,装配质量与整车可靠性显著提升。3.3生产效率与经济效益系统单根检测时间仅2~3s,满足生产线高节拍生产需求,年节约人工成本10~13万元,单件返修成本降低75%,实现了减人增效与综合成本节约,经济效益突出。设备可快速适配不同规格曲轴产品,通用性与现场适配能力强,完全满足车间规模化生产使用要求。
4 技术创新点与行业推广价值
本系统核心创新突出:一是采用低成本信号兼容设计,自主电路实现PLC与传感器可靠通信,成本更低、维护更便捷;二是构建全流程自动化闭环,集检测、判断、报警、剔除及追溯于一体,无须人工干预;三是检测阈值可灵活设定,适配多品种产品检测,突破专用设备限制。
该系统可在企业内部曲轴生产线快速复制推广,也可拓展至电机转子、磁性元件等同类磁场检测场景,以低成本自动化实现检测智能化升级,为汽车零部件制造企业技术改造提供可落地范例,推动行业检测技术标准化、智能化发展。
5 结语
本文研发的曲轴探伤机剩磁量自动检测系统,基于霍尔传感器与PLC控制,通过自主设计信号兼容电路实现信号可靠传输,结合机器人联动完成自动化检测与不合格品剔除。经5000件样本验证,系统检测一致率100%、误判率低于0.02%,长期运行退磁不良品率降至0%,实现100%全检、高精度判断和零不良品流出,设备稳定可靠、适配性强、成本优势明显,可全面改善装配质量,为汽车发动机曲轴制造提供成熟可行的智能化检测方案。
参考文献
[1] 王健.汽车发动机曲轴制造工艺与质量控制[M].北京:机械工业出版社,2023.
[2] 刘军.霍尔传感器在工业检测中的应用研究[J].传感器技术学报,2022,35(4):567-572.
[3] 张宏.PLC与工业机器人协同控制技术及应用[J].自动化仪表,2021,42(7):89-93.
[4] 李刚.汽车零部件无损检测技术现状与发展趋势[J].汽车工程,2020,42(3):345-351.
本文为“AI汽车制造业”首发,未经授权不得转载。版权所有,转载请联系小编授权(VOGEL100)。本文作者:王东旭,单位:一汽旗新动力(长春)科技有限公司。责任编辑龚淑娟,责任校对何发。本文转载请注明来源:AI汽车制造业
AI汽车制造业
龚淑娟
李峥
相关推荐
-

高刚性增强隔声PVB膜在新能源汽车玻璃轻量化中的应用研究
针对新能源汽车玻璃系统轻量化的需求,提出以高刚性增强隔声PVB膜替代普通PVB膜,进而减薄汽车车窗玻璃中无机玻璃厚度的技术方案。新开发的高刚性增强隔声PVB材料的弹性模量较普通PVB可提升约400%,经过刚性与声学测试的验证,可在维持夹层玻璃整体刚性的前提下,将无机玻璃总厚度由4.2mm(2.1+2.1)减薄至3.9mm(2.1+1.8)。以理想某款大型新能源SUV为例,全车玻璃系统合计减重超2.8kg;隔声性能可维持基准方案的水平,成功实现了玻璃减重,具有良好的工程落地推广价值。
2026-09-02
-
电磁屏蔽非金属材料在汽车领域的开发现状与应用
电动化、智能化和网联化是汽车行业的发展趋势,由此带来车载电子电器零件数量激增,电磁干扰问题日益突出。本文系统梳理了电磁屏蔽原理,分析了汽车不同零件的电磁屏蔽需求差异,研究了当前材料开发进展,面临的主要挑战和应用前景。研究表明,非金属电磁屏蔽主要通过填料改性、金属非金属复合和非金属表面金属化实现电磁屏蔽非金属材料正加速从学术探索走向产业化应用,多功能集成与智能化将是下一阶段的核心发展方向。
2026-09-01
-
热点文章
-
格罗方德GTS2026:全栈技术赋能中国新能源汽车产业升级
2026-09-29
-
从城市到草原,奇瑞风云A9L用全场景NOA定义长途出行
2026-09-29
-
白车身行李舱法兰尺寸波动对整车密封性影响的数字孪生与公差实证分析
2026-09-28
-
动力总成零件加工的自适应控制方法研究
2026-10-01
-
过程质量要素数字化管控在汽车行业的应用
2026-09-29
-
面向交钥匙工程的扁线电机定子产线全流程数字孪生平台
2026-09-30
-
发动机缸体高压铸件缩孔问题的分析及对策
2026-10-02
-
曲轴探伤机剩磁量自动检测创新方法应用研究
针对传统曲轴人工抽检覆盖率低、人为误差大及不良品流出风险高等痛点,本文提出基于霍尔传感器与PLC控制的曲轴剩磁量自动检测方案,通过自主设计信号兼容电路,实现剩磁全流程自动化检测与不合格品自动剔除,达成100%全检覆盖。经工程验证,系统检测一致率达100%、误判率低于0.02%、退磁不良品流出率降至0%,有效提升装配质量与生产效率,为汽车零部件磁性检测智能化升级提供低成本、高适配的工程应用方案。
作者:
-
一种磨削振纹评价技术的自主开发与应用
-
发动机缸体高压铸件缩孔问题的分析及对策
-
动力总成零件加工的自适应控制方法研究
-
面向交钥匙工程的扁线电机定子产线全流程数字孪生平台
-
AI《汽车制造业》增 刊
评论
加载更多