基于多源数据融合与智能管控的汽车零部件间隙质量动态优化方法
0 引言
汽车零部件间隙设计是整车开发中的基础环节,直接影响整车装配可行性、使用性能、功能安全性与耐久可靠性。当前汽车行业正加速推进质量数字化转型,以适配行业高质量发展需求。
传统间隙符合性管控多依赖工程师个人经验,在固定数据节点开展人工DMU检查,普遍存在历史问题复用率低、检查效率不足、风险识别滞后等缺陷。
随着市场需求升级,汽车产品配置日益丰富、能源形式多元、目标市场覆盖全球,对整车开发提出了更高要求。开发周期持续压缩、系统复杂度不断攀升,传统管控模式已难以适配新的开发节奏,亟需引入智能化手段提升管控效能。
本文在传统分阶段管控方法的基础上,融合多源数据驱动技术,构建一套智能化的间隙质量动态优化方法,并通过实际项目验证其有效性,形成设计与验证的闭环管理。
1 传统间隙管控方法存在的局限性
传统间隙管控流程分为概念设计、数据设计、实车验证三个阶段,重点依托整车M0、M1-EM、M2-EM三个数据节点开展人工检查、问题清单跟踪与评审闭环。该流程框架清晰,但在实践中存在明显局限。
(1)历史经验复用率低:历史问题清单多以零散文档形式保存,检索效率低且易出现遗漏,设计人员难以全面借鉴过往车型的同类问题解决方案,导致同类问题重复发生。
(2)数据检查效率偏低:人工开展间隙数据校核耗时费力,受人员精力与经验限制,易漏检关键控制位置。
(3)风险评估主观性强:问题严重度评估多依赖专家经验,量化标准模糊,易导致高风险问题流入实车阶段,引发零部件设计变更。
(4)验证手段精度不足:实车验证依赖目视检查,缺少高精度数据对比,难以准确评估设计数据的真实符合性,影响问题严重度的精准判断。
2 创新性间隙质量动态优化方法
当前汽车市场已进入存量竞争阶段,行业竞争日趋激烈,数字化质量管理已成为企业提升核心竞争力的重要方向。针对传统间隙管控方法的上述局限,本文在原有三阶段管控框架的基础上,提出四项创新技术路径:历史知识图谱构建与智能推送、自动化DMU检查脚本、风险等级量化评估模型、3D扫描数字孪生验证,形成覆盖全开发周期的动态优化体系。
2.1 概念设计阶段管控:历史问题风险预警及前期识别
在整车项目概念设计阶段,引入知识图谱技术,将前期项目的历史问题清单、整改方案、数模变更记录等非结构化数据,转化为“问题部位-问题类型-解决方案”的结构化知识三元组,构建历史问题知识图谱。系统根据当前M0数据的零部件名称、安装位置、周边关联件等信息,自动检索知识图谱,推送相似历史风险及推荐整改措施,从源头提升前期设计质量。
具体实现路径如下:
(1)建立零部件本体模型,定义零部件名称、间隙类型、失效模式和整改措施等知识图谱的实体与关联关系。
(2)利用自然语言处理技术抽取历史文档中的关键信息,完成知识图谱的数据填充与迭代更新。
(3)开发智能推送模块,工程师导入M0设计数据时,系统可自动识别高风险区域并弹出预警,同时展示历史案例的整改前后对比方案。
该环节可实现隐性设计经验的显性化复用,使新项目设计充分借鉴历史经验,避免同类问题重复出现。
2.2 数据设计阶段:自动化检查脚本与风险量化
在M1-EM数据节点,以自动化校核脚本替代传统人工数据检查。基于CATIA二次开发的间隙批量检查工具,可对指定区域内所有零部件的最小间隙进行全方位校核,自动标记不满足设计目标值的位置,精准识别问题点。该工具支持自定义检查规则,如动态间隙校核可纳入运动包络约束,最终自动输出标准化校核结果报告。
与此同时,在工具中嵌入风险优先数(Risk Priority Number RPN)量化评估模型。针对每个不满足设计目标的问题,从三个维度进行量化评分:
(1)严重度(S):问题可能引发的功能失效程度,采用1~10分制。
(2)发生频度(O):基于历史数据与设计复杂度预估的问题发生概率,采用1~10分制。
(3)检测难度(D):在各开发阶段通过检查发现问题的难易程度,采用1~10分制。
风险优先数计算公式为:
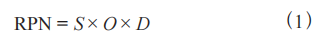
根据RPN数值,系统自动将问题划分为高、中、低三个风险等级:高风险问题自动触发专项评审流程,中低风险问题定期推送至责任工程师跟踪处理。该量化模型替代了传统人工校核与主观评审模式,大幅提升检查效率,推动管理资源向关键风险聚焦。
2.3 实车验证阶段:3D扫描与数字孪生对比
在M2数据及实车验证阶段,将传统目视检查升级为高精度数字孪生验证。对实车部件进行3D激光扫描,获取点云模型,再与M2设计数模进行叠加比对与偏差分析。通过CATIA二次开发工具自动计算实际间隙与设计间隙的偏差值,生成偏差云图与截面分析线,直观展示超差区域与详细结构偏差。
数字孪生比对的优势主要体现在三个方面:
(1)检测精度高,测量误差≤0.1mm,远高于人眼判断精度。
(2)覆盖范围全,可完成整车所有间隙位置的批量校核,避免遗漏。
(3)数据可闭环,比对结果可直接反馈至设计部门,用于修正DMU模型、更新设计规范,同时将实测数据反哺知识图谱,完善历史问题知识库。
2.4 动态问题清单与集成化管控
上述技术环节产生的所有数据均纳入间隙问题管理平台进行统一管控,形成企业级间隙质量知识库。该平台具备以下核心功能:
(1)自动创建与更新问题清单,关联风险等级、责任人员、整改方案等信息。
(2)与项目任务管理系统集成,自动派发整改任务并实时跟踪处理状态。
(3)提供数据可视化看板,实时展现问题分布、关闭率、阶段变化趋势等核心指标。
3 应用案例:前舱电源系统的创新管控实践
以某车型前舱电池系统为例,验证上述创新管控方法的应用效果。
3.1 概念设计阶段的知识推送
导入电池系统M0数据后,知识图谱系统自动识别到“电池本体”与“正极线束”的关联组合,推送对应历史案例:某过往车型因电池本体与正极线束间隙过小,车辆运行中出现动态干涉,导致线束磨损,最终通过调整线束走向并增设固定支架完成整改。工程师据此在M0阶段即对该区域开展重点校核,测量发现当前设计间隙为10mm(设计目标为25mm),提前将其纳入问题清单,并参考历史案例快速锁定整改方向。
3.2 数据设计阶段的自动化检查与RPN评估M1-EM
数据发布后,运行自动化检查脚本对电池系统进行批量校核,系统共扫描周边15对零部件间隙,单轮校核仅耗时约2min,同等工作量下人工校核需约0.5个工作日。校核报告显示新增一处风险:电池支架与线束管路间隙为5mm(设计目标为10mm)。
对该问题开展RPN评估:严重度S=7(可能引发整车线束磨损失效),发生频度O=5(同类结构曾出现过问题),检测难度D=3(可在数据设计阶段发现),计算得RPN=105,属于中风险等级。系统自动创建问题工单,推送至电器责任工程师处理。
3.3 实车验证阶段的数字孪生对比
实车验证阶段,对前舱区域进行3D激光扫描,将点云模型与M2-EM设计数模比对,结果显示:电池支架与整车线束实际间隙为8mm,与设计值9mm基本吻合,间隙公差与装配公差均满足要求,验证了整改方案的有效性;线束与桩头实际间隙为8mm,符合设计要求。
同时,比对发现一处数据设计阶段未关注的细节:线束卡扣安装点实际位置存在小幅偏移,导致局部线束走向紧绷。系统自动将该偏差记录为潜在问题,提醒设计工程师优化卡扣定位精度。
3.4 效果统计
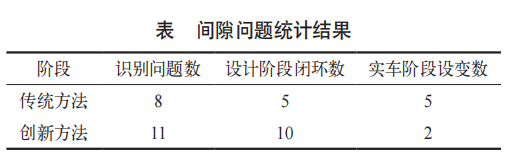
应用创新的管控方法后,该项目电源系统间隙问题统计如表所示。与未应用该方法的同类项目对比,问题识别率提升约40%,设计阶段闭环率由65%升至92%,实车阶段设变次数从5次降至2次。
4 结语
本文提出的基于多源数据融合与智能管控的间隙质量动态优化方法,在传统分阶段问题管控流程基础上,集成了历史知识图谱、自动化检查、风险量化评估与数字孪生验证四项技术,构建了覆盖整车开发全周期的间隙质量管控体系。实际项目应用表明,该方法可有效提升问题识别效率与设计阶段闭环率,减少实车阶段设计变更,显著提升间隙质量管控的智能化与精细化水平。
未来可进一步探索基于人工智能的间隙自动优化算法,通过训练间隙质量问题大模型,实现设计方案的自动生成与仿真验证,进一步缩短整车开发周期、降低研发成本,为整车开发降本增效提供技术支撑。
参考文献:
[1] 余艳丽,孙卫静,李盛铭,等.汽车制造质量管理数字化的探索与实践[J].时代汽车,2024(21):4-6.
[2] 史宁,陈科.汽车企业质量管理数字化现状及趋势研究[J].新型工业化,2023(7):70-76.
[3] 于洪峰.数字化制造技术在汽车质量管理中的应用[J].汽车测量报告,2023(8):19-21.
本文为“AI汽车制造业”首发,未经授权不得转载。版权所有,转载请联系小编授权(VOGEL100)。本文作者:谢为国 任恒,单位:奇瑞汽车股份有限公司。责任编辑龚淑娟,审核人李峥。本文转载请注明来源:AI汽车制造业
AI汽车制造业
龚淑娟
李峥
相关推荐
-
一种可调节防掉落汽车行李舱隔断设计与试验研究
针对现有汽车行李舱可拆卸式隔断尺寸不可调节、物品易因振动掉落、适配性差等问题,设计了一种可调节防掉落汽车行李舱隔断。通过结构设计、参数优化及实验测试,验证了该隔断的调节性能、防掉落效果及适配性。结果表明,该隔断长度调节范围为100~120cm,可适配80%以上常见家用汽车行李舱;物品放置后凹槽深度可达5~12mm,汽车颠簸状态下物品掉落率低于5%,相较于传统隔断防掉落性能提升60%以上。
2026-10-08
-
基于分段控制与预紧力矩标定的电动汽车牙嵌式离合器结合冲击优化研究
本文针对电动汽车电驱动系统中牙嵌式离合器动态结合过程中的冲击振动问题,提出一种基于“正速差控制+分段BLDC电机位置控制+调速电机力矩标定”的协同优化策略。实车测试表明:通过分别对轴向和径向的振动制定专门的软件控制和标定方法,可有效地将复杂的NVH问题分解为可实施的落地手段,满足乘用车NVH主观评价标准。本研究为高可靠性、低冲击的电驱动系统换挡控制提供了可工程化实施的标定框架。
2026-10-08
-
曲轴探伤机剩磁量自动检测创新方法应用研究
针对传统曲轴人工抽检覆盖率低、人为误差大及不良品流出风险高等痛点,本文提出基于霍尔传感器与PLC控制的曲轴剩磁量自动检测方案,通过自主设计信号兼容电路,实现剩磁全流程自动化检测与不合格品自动剔除,达成100%全检覆盖。经工程验证,系统检测一致率达100%、误判率低于0.02%、退磁不良品流出率降至0%,有效提升装配质量与生产效率,为汽车零部件磁性检测智能化升级提供低成本、高适配的工程应用方案。
2026-10-04
热点文章
-
从“材料”到“感知”,Alcantara如何重塑汽车内饰体验?
2026-10-30
-
虚拟调试技术在白车身产线设计中的应用
2026-10-27
-
面向汽车焊装线的生产效能模型与归因分析方法
2026-11-02
-
基于多源数据融合与智能管控的汽车零部件间隙质量动态优化方法
2026-11-03
-
重磅发布|《2027年度中国汽车十大技术趋势》正式发布!
2026-10-28
-
晨虹科技2026开放日落幕 国产凉爽生物基皮革“Coolea TM酷丽”正式首发
2026-10-29
-
深耕智能化与电动化:麦格纳全面展示创新技术成果
2026-10-30
-
基于多源数据融合与智能管控的汽车零部件间隙质量动态优化方法
汽车整车开发是多系统、多零件、多功能的集成过程,零部件间隙设计缺陷频发、后期整改成本高是行业普遍面临的质量管控难题。针对该问题,本文提出一种融合历史问题复用、自动化检查与数字孪生验证的间隙质量动态管控方法。该方法在传统分阶段管控流程基础上,通过知识图谱构建历史问题知识库,开发自动化DMU检查脚本,建立风险等级量化评估模型,并在验证阶段应用3D扫描与数字孪生比对技术,实现整车间隙质量的精准核查,推动管控模式从经验判断向量化决策转变。应用结果表明,该方法有效提升了间隙质量管控的智能化水平与设计质量,可为汽车开发质量管控提供创新思路与实践参考。
作者:
-
面向汽车焊装线的生产效能模型与归因分析方法
-
SAECCE 2026|福斯润滑油创新赋能智能底盘升级
-
从“材料”到“感知”,Alcantara如何重塑汽车内饰体验?
-
虚拟调试技术在白车身产线设计中的应用
-
汽车工艺设计中特性协同的数字化应用
评论
加载更多