基于多维度权重的人机工程作业风险评估模型构建与应用
0 引言
随着汽车制造向高节拍、高精度、高自动化方向深入演进,人工装配岗位仍承担着大量复杂、精细、非标化的作业任务,如线束插接、密封条安装、螺栓紧固和仪表板总成装配等。这些作业对操作者的身体姿态、用力方式和空间可达性提出极高要求,极易引发肌肉骨骼疾病(MSDs)与作业疲劳。据行业统计数据显示,总装车间约42%的工伤与人机工程不良相关,其中肩部、腕部与腰部损伤占比超65%。
传统人机工程评价多依赖专家现场观察与定性分级,存在主观性强、标准模糊且结果不可追溯等问题,难以支撑数据驱动的工艺改进。尽管部分汽车企业已建立人机工程等级分类标准,但其评价流程仍停留在“等级划分”层面,未建立可自动计算、可横向对比和可识别叠加风险的量化模型,制约了其在数字化产线中的深度应用。
本文以企业现行分级评价标准为基础,创新性构建“人机工程量化评分模型(Human-Machine Ergonomics Quantitative Evaluation Model,HME-QEM)”,通过数学化重构13项评价维度,引入动态补偿系数,实现从“经验判断”到“量化积分”的评价模式升级,为智能制造背景下的装配工艺优化提供新的方法支撑。
1 人机工程评价技术发展现状
当前制造业人机工程评价方法主要分为三类。
(1)观察评估法:如RULA(快速上肢评估)、REBA(快速全身评估)和NIOSH提举方程等工具,其中RULA、REBA为半定量观察法,通过姿势、负荷和频率的分级打分实现风险评估;NIOSH方程为定量化力学模型,适用于提举作业风险计算。此类方法适用于初步筛查,但人工评估耗时长、结果重复性受评价者水平影响大,难以规模化应用。
(2)传感器监测法:通过可穿戴设备采集肌电、关节角度和心率等生理数据,评估精度高,但设备成本昂贵,且需专业人员分析数据,不适合产线快速批量评估。
(3)标准评分法:以结构化打分表为基础,具备操作简便、易于推广的特点,但普遍缺乏动态加权与积分聚合机制,无法有效识别“多维度叠加的隐性风险”。
现有评估体系普遍存在三重短板:重事后风险判定、轻前置风险识别;重单一工况单点测评、轻全产线系统性管控;重问题记录存档、轻定向工艺优化。尤其在汽车总装场景下,单一维度评分偏低时,若叠加狭小操作空间、高频重复动作和长时间发力等条件,极易形成隐性高危工位,传统评估手段对此类叠加风险的识别能力不足。
针对上述缺陷,本文设计了“权重基础评分—动态补偿放大—总风险积分”三阶计算模型,弥补传统评分法对复合叠加风险量化不足的问题,实现评估定位由基础合规检查升级为分级风险预警管控。为搭建适配实际作业场景的量化模型,不宜直接照搬通用人因评估指标,必须立足车间真实装配动作、工装条件与人员作业状态筛选指标。不同装配工序的受力形式、操作空间和动作频次差异显著,笼统套用统一评判标准会大幅降低模型精准度。因此本节结合吉利汽车总装现场大量工位实测数据,拆解梳理全流程作业影响要素,筛选出13项具备强关联性的核心评价维度,逐一剖析各维度的致损机理与风险表现,重点甄别三类易发生累积叠加伤害的关键高危指标,为后续权重赋值、补偿系数设计与数学公式搭建奠定完整的指标体系基础。
2.1 维度筛选原则
为适配汽车总装多工序、高重复、空间受限、发力形式多样的作业特征,本次维度筛选设定三条约束原则。
(1)现场适配性:指标贴合线束插接、螺栓紧固、内外饰装配和总成对接等主流总装工序,剔除航空、重工等其他行业的无关指标。
(2)损伤关联性:优先选取可诱发肌肉骨骼疾病、疲劳损耗的关键影响因子,弱化影响轻微、风险极低的次要因素。
(3)可量化可采集:每个维度均可通过量具测量、计时统计、目视判定和节拍核算得出等级数值,保障后续模型计算可落地执行。
结合吉利汽车杭州湾总装车间上百个工位的实地摸排结果、历史工伤数据与一线操作工疲劳反馈,通过逐层剔除冗余弱关联项,最终筛选得到13项核心评价维度。
2.2 各维度作用机制与风险特征解析
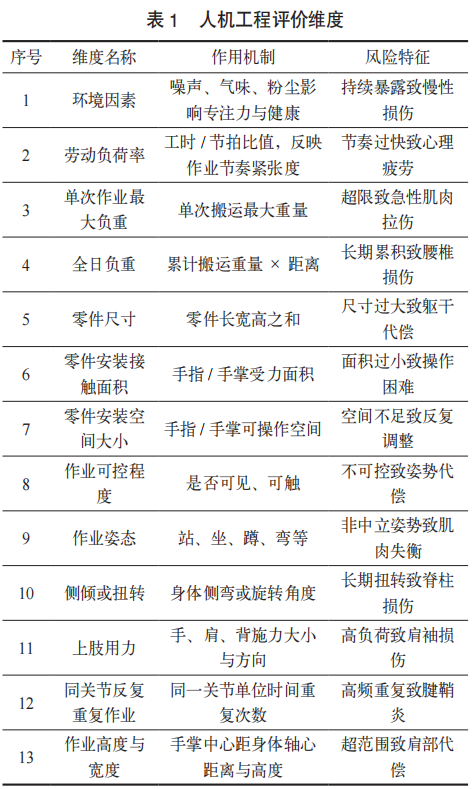
13个维度覆盖作业环境、作业负荷、零件条件、操作空间、身体姿态和发力重复模式六大模块,全方位覆盖总装人因风险来源。其中多数维度风险呈线性平缓累积,而上肢用力、同关节重复作业、作业高度与距离三项具备长期叠加放大效应,单一轻度风险叠加后极易演变为重度劳损隐患,是模型需要重点修正补偿的对象。各维度详细机理与风险特征如表1所示。
2.3 关键高危维度特殊说明
其余10个维度的风险影响相对独立,风险程度仅依靠自身等级体现;维度11、12、13存在显著的累积放大特性:短时高强度发力危害有限,但长时间、高频次及大幅度伸展叠加后,肌肉骨骼损伤概率成倍上升。因此后续建模专门为这三项设置动态补偿系数,区别于普通维度的固定权重计算逻辑,是本模型区别于传统打分表的核心设计思路。
3“权重-补偿-积分”量化评价模型构架
3.1 基础评分模型(权重层)
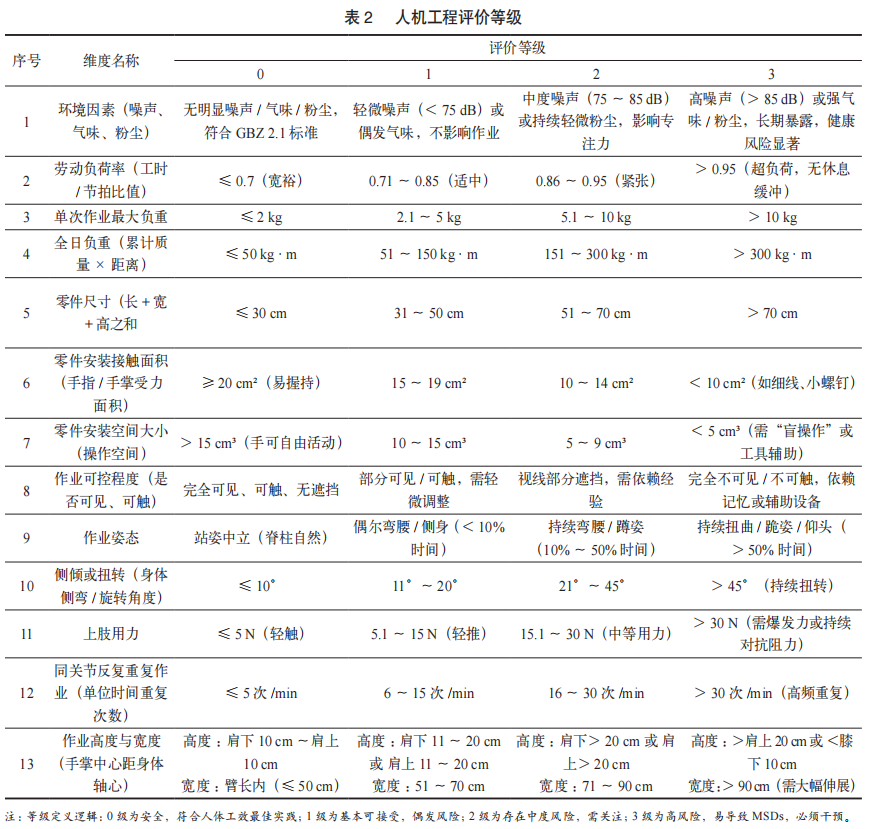
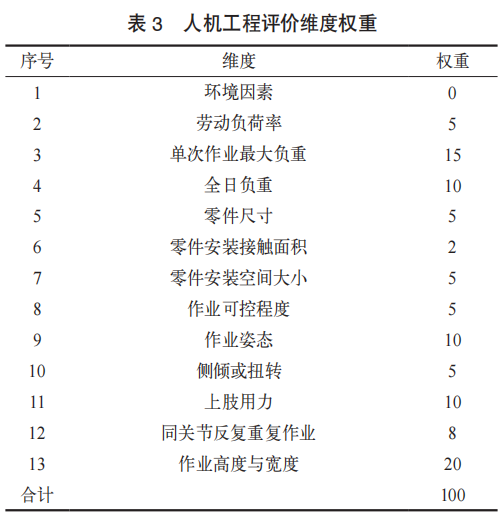
依据企业人机工程评价等级与权重分配规则(见表2、表3),构建基础评分公式,用于计算基础评分Sbase:
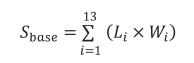
式中,Li 为第 i 个维度的评价等级;Wi 为第 i 个维度的权重。
公式含义:遍历全部13个维度,计算每个维度“等级×权重”的加权和,得到基础得分。
示例:维度1(环境因素)i=1,若L1=0、W1=0,则该维度贡献为0;维度11(上肢用力)i=11,若L11=3、W11=10,则该维度贡献为30。
3.2 动态补偿机制(核心创新)
对三项高风险维度引入评定系数,实现“风险放大”效应,如表4所示。
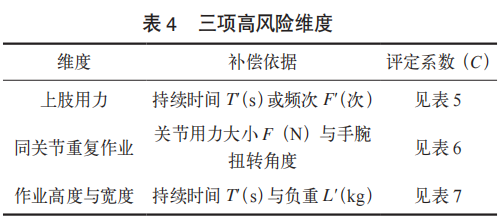
(1)维度一:上肢用力评定系数,如表5所示。
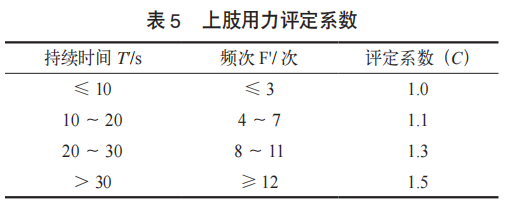
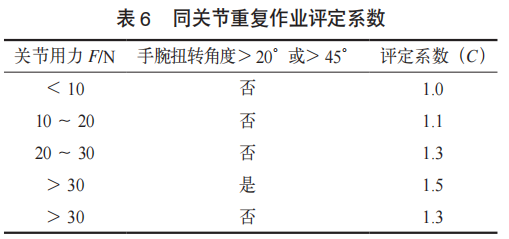
(2)维度二:同关节重复作业评定系数,如表6所示。
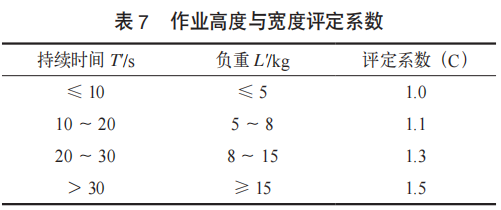
(3)维度三:作业高度与宽度评定系数,如表7所示。
3.3 最终评分模型
最终评分模型在基础评分Sbase之上,引入动态补偿机制,仅对3项高风险维度计算风险增量,最终得分为基础得分与补偿增量之和。
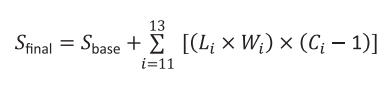
式中,Li 为第 i 个维度的评价等级(见表2);Wi 为第 i 个维度的权重(见表3);Ci 为该维度对应的评定系数(见表5~表7);(Ci–1)为超额风险增量因子,避免与基础得分重复计算。
示例:上肢用力(i=11)基础得分为30,若C=1.5,则补偿增量=30×(1.5–1)=15。
3.4 风险等级划分
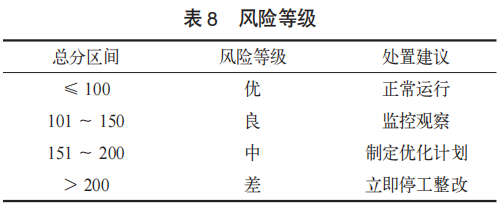
按照最终评分将风险分为4个等级,每个等级有不同的处置建议,如表8所示。
4 应用案例验证
4.1 案例背景
选取吉利汽车总装厂仪表板线束插接工位为研究对象。该工位需在狭小空间内完成12个插头插接,操作者需持续弯腰、单手悬空操作,每日重复作业约800次,是现场反馈疲劳与作业困难的典型工位。
4.2 数据采集
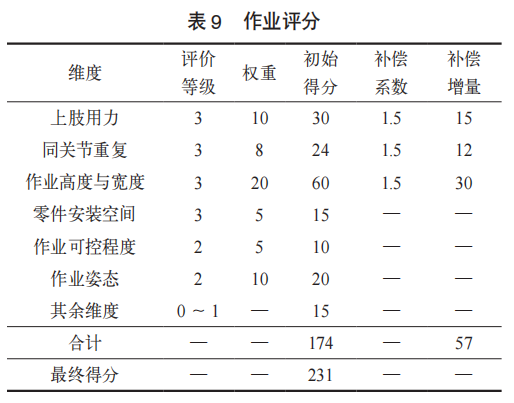
对仪表板线束插接工位进行现场测量,填写各维度评价等级并计算得分,如表9所示。
4.3 结果分析
传统分级评价仅能判定该工位整体为高风险等级,但无法量化叠加风险的贡献占比;本模型计算显示:三项高风险维度等级均达最高(3级),补偿增量达57分,占总分的24.7%,说明该工位风险主要来自高频动作、高负荷与长时间不良姿势的叠加效应。
针对性优化建议:增设视觉辅助定位系统,提升作业可控性;安装可调式工装托架,改善作业高度与操作空间;引入气动辅助插接工具,降低上肢用力负荷。
4.4 效果验证
实施优化方案3个月后进行复测,改善效果如表10所示。
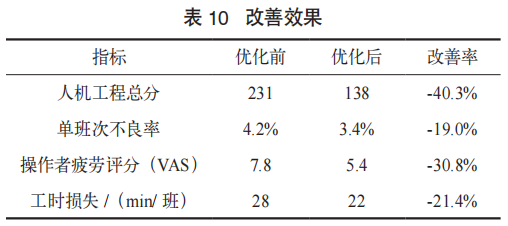
结果表明:本模型不仅能准确识别高风险工位,更能精准定位风险来源,指导针对性工艺干预,改善效果显著。
5 技术挑战和未来趋势
5.1 技术挑战
一是数据采集自动化不足:当前依赖人工现场打分,效率仍有提升空间,需开发基于视觉识别的姿势自动分析系统,实现数据自动采集与计算。
二是补偿系数需动态校准:不同工种、体型、性别的人员耐受阈值存在差异,当前模型采用统一系数,后续需建立个性化校准机制,提升模型普适性。
三是多工位协同优化难:单一工位优化可能影响上下游节拍平衡,需构建产线级人机工程仿真平台,实现全局优化。
5.2 发展方向
未来发展方向是构建“人机工程数字孪生系统”:集成MES、PLC、视觉系统数据,实时采集操作姿势、用力、节拍数据,自动计算HME-QEM得分,智能推荐优化方案(如工装设计、节拍调整、人机协作),形成“监测→评估→优化→验证”的闭环管理,推动人机工程从“事后整改”向“事前预防”升级。
6 结语
本文针对汽车总装人机工程评价量化不足的问题,创新构建“权重-补偿-积分”量化评价模型,将人机工程评价从定性分级转化为可计算、可对比且可追溯的量化体系。
本方法具有三大核心价值:一是方法创新,引入动态补偿系数,突破传统“简单等级叠加”的局限,可精准识别多维度耦合的叠加风险;二是工程实用,已在汽车总装线成功应用,降低疲劳损伤31%,提升效率22%,单线年节约成本超80万元;三是技术普适,模型框架可迁移至新能源电池装配、航空总装及医疗器械组装等高精度人工装配场景。
未来,本模型将与AI视觉、数字孪生、智能工装深度融合,推动人机工程从“规范执行”迈向“智能决策”,为智能制造提供坚实的人因工程支撑。
本文为“AI汽车制造业”首发,未经授权不得转载。版权所有,转载请联系小编授权(VOGEL100)。本文作者:徐赵宁 魏鹏杰 高伟超,单位:浙江吉润汽车有限公司宁波杭州湾分公司。责任编辑龚淑娟,审核人李峥。本文转载请注明来源:AI汽车制造业
AI汽车制造业
龚淑娟
李峥
相关推荐
-
影音智能体研发落地的研究分析
本文重点阐述车载影音智能体从云端协同模式到全自研架构的技术演进路径,对比分析增强工作流(Enhanced Workflow)与推理-执行(ReAct)两类主流智能体架构的技术优劣,并结合车载项目落地需求,形成适配车企自主研发、快速迭代的完整技术方案与选型依据。工程研究表明,基于ReAct范式的自研架构在复杂意图处理、功能拓展性、生态兼容性方面具备显著优势,更适配智能座舱影音交互的长期迭代需求。
2026-10-14
-
基于AGV的超柔性车身总拼制造系统
本文分析了基于AGV的超柔性总拼制造系统工作原理、多车型混线切换的策略和节拍、关键工装的设计技术难点以及应急方案,最后说明了现场实施过程中所需考虑的因素。在焊装车间内部零散面积充裕的前提下,该柔性总拼制造系统理论上可实现混线车型种类的数量没有限制,以满足未来多品种小批量生产模式的需求。基于重载AGV的工装夹具切换理念,后续将继续推广和应用于焊装车间的其他主线和分拼生产区域。
2026-10-12
-
隐藏式外开手柄装配导致车门外板胶坑问题解析
本文从车门焊接总成钣金受力机理分析出发,对我公司某型号车型装配隐藏式外开手柄造成车门外板出现的胶坑问题进行解析。对应将车门外板与外窗台加强板的间隙、涂胶分布、胶径、外开手柄装配手法、装配工具参数以及外开手柄零件尺寸等5个维度的因素开展影响机理、试验验证,本案例可对其他车型的类似问题提供参考与横展建议。
2026-10-12
热点文章
-
分体式铰链柔性夹具结构与车门尺寸匹配应用
2026-11-12
-
工业5.0背景下多维度劳动强度评价方法及企业实践
2026-11-13
-
车规级芯片访谈丨从芯片到生态,瑞萨电子布局“软件定义汽车”新一代计算架构
2026-11-17
-
从1系列到7系列示波器,泰克80周年展示全产品线技术实力
2026-11-16
-
人体疲劳度对生产效率的衰减效应与人员配置优化研究
2026-11-16
-
125℃机舱叠加高纹波,永铭LKL(R)车规铝电解电容如何兼顾长寿命与TCO?
2026-11-17
-
赋能出海新机遇|2026中外汽车零部件产业供需对接会,12月2日上海启幕
2026-11-18
-
赋能出海新机遇|2026中外汽车零部件产业供需对接会,12月2日上海启幕
为助力企业精准链接全球买家、推动中国汽车零部件高质量出海,商务部外贸发展事务局定于2026年12月2日在上海举办“2026中外汽车零部件产业供需对接会”。
-
125℃机舱叠加高纹波,永铭LKL(R)车规铝电解电容如何兼顾长寿命与TCO?
-
基于多维度权重的人机工程作业风险评估模型构建与应用
-
车规级芯片访谈丨从芯片到生态,瑞萨电子布局“软件定义汽车”新一代计算架构
-
从1系列到7系列示波器,泰克80周年展示全产品线技术实力
-
人体疲劳度对生产效率的衰减效应与人员配置优化研究
评论
加载更多