分体式铰链柔性夹具结构与车门尺寸匹配应用
0 引言
汽车车门焊接总成、车门铰链作为车身-车门系统关键连接件,装配精度直接决定车门关闭力及整车侧围外观间隙段差。当前行业主流刚性车门铰链夹具为强制定位模式,在需要尺寸变化时需要人工去调整适配,面对钣金冲压、机加工、零件制造精度偏差带来的批量尺寸波动导致铰链X、Y、Z向尺寸位置偏移,最终导致四门上下段差、前后间隙不均及车门开合力大等批量质量缺陷。行业常见车门铰链装配场景普遍采用二维简易可调工装,存在三大短板:①仅能单方向补偿公差,无法三维同步吸收钣金、铰链尺寸稳定性及累积尺寸链误差;②未区分铰链装配工艺差异及成本,不利于制造业成本管控和车门尺寸精度管理;③缺少铰链-车门X、Y、Z向核心尺寸偏差约束设计,导致白车身及整车外观DTS尺寸未达成。
1 分体式铰链柔性夹具结构与车门尺寸研究
1.1 研究的目的和意义
选出行业常用铰链,研究其对车门和整车尺寸的影响,分体式铰链是行业大量用的铰链,分体式铰链行业占比份额约60%以上。本文量化分体式铰链对四门区域DTS控制的影响规律,对分体式铰链夹具的柔性结构进行阐述,对分体式铰链完整阐明三向浮动柔性夹具机械构型、柔性原理,明确夹具对铰链与车门X、Y、Z向尺寸偏差的约束机制。
补充刚性夹具与柔性夹具批量生产量化对比试验数据,验证尺寸偏差改善幅度、DTS达标率提升效果。
形成适配4.2°~16.1°全角度铰链安装面、覆盖经济型、中高端、豪华车型的通用柔性工装设计方法,解决原有方案适用范围窄、结论无适配性的缺陷。
二维可调或简易模块化方案,在三维空间精准匹配和消除零件尺寸及装配应力方面存在不足。本文旨在形成一套分体式铰链从理论设计到工艺验证的完整方法,为高精度、高容差的汽车车门铰链装配工艺提供可推广的柔性工装解决方案。
1.2 本文研究内容
本文聚焦于解决车门铰链装配过程中因车门钣金件及铰链零件尺寸波动导致的安装应力集中与定位不良等工程难题,设计并研究了一种具备自适应补偿能力的柔性铰链夹具结构。该夹具通过集成多向弹簧阻尼结构与浮动定位机制,可在螺栓拧紧前自动吸收车门总成及铰链总成在X、Y、Z三个方向的制造公差,实现铰链安装位置的自适应微调。研究内容涵盖该柔性夹具的机械构型设计、关键弹性机构原理适配、尺寸精度可靠性的影响验证。
2 车门分体式铰链的细节说明
2.1 分体式铰链精度机构说明
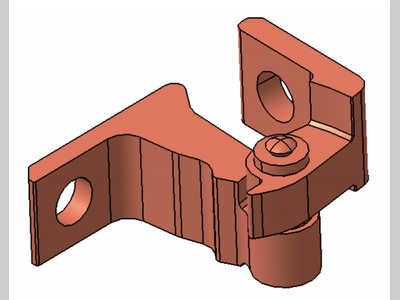
根据实际调研结果,对分体式机加铰链结构形式、制造工艺、成本及精度等方面分析。分体式机加铰链结构如图1所示。分体式铰链安装精度及装配节拍及工装成本适用中高端车型。对分体式铰链各项维度细节说明如表1所示。
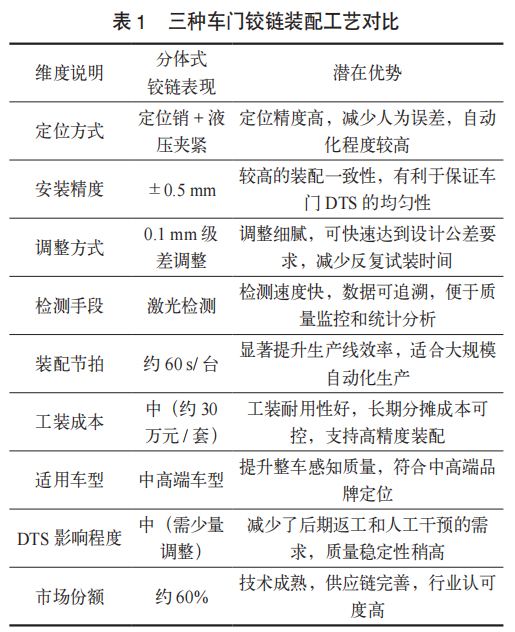
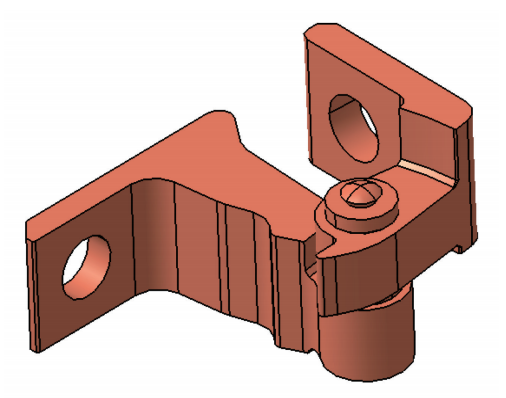
图1 分体式机加铰链
从各项维度对分体式机加铰链综合结果,分体式机加铰链在保证装配精度的同时兼顾了成本、柔性和精度。
2.2 对四门区域DTS控制的影响
四门区域DTS是整车外观质量的关键评价指标,主要包括车门与翼子板、车门与门槛、车门与车顶、车门与车门之间的间隙和面差要求。铰链作为车门的安装基准,其装配精度直接影响四门DTS的达成率。2.2.1对车门间隙的影响
铰链的X向安装位置偏差直接影响车门与翼子板、前后车门之间的间隙均匀性。分体式机加铰链的±0.5mm定位精度基本可满足DTS要求,但在批量生产中仍有约10%的车辆需要微调。
2.2.2 对车门段差的影响
铰链的Z向和Y向安装位置偏差影响车门与车身的段差。铰链的X向安装时与车门本体过压或者存在间隙会导致铰链在车门上的位置度偏差,同时Y和Z向位置也会发生变化;车门段差及关闭力受到影响。分体式铰链通过垫片调整可将段差控制在±0.5mm以内,但在批量生产中仍有约15%的车辆需要微调。
3 分体式铰链柔性夹具的工艺原理与结构设计
本文旨在为车型项目设计一套针对分体式铰链具有自适应能力的柔性铰链夹具,针对广泛应用的分体式铰链设计出一套柔性夹具工装设备。
3.1 工艺原理
在车门分总成装配线上,用于将铰链安装至车门本体的柔性化工装,其核心原理在于突破了传统刚性夹具的“强制定位”思维以及达到理论尺寸的思维,但理论≠实际。该夹具通过在支承和夹持车门总成的机构中,于X、Y、Z三个正交方向系统性地引入具有特定刚度弹簧结构,每一方向也有对应夹具垫片尺寸位置调整,构建了一个可控的被动柔顺系统,有效解决铰链零件和车门钣金尺寸偏差带来的尺寸影响,解决了分体式铰链带来的10%的间隙尺寸偏差问题和15%的段差问题。
当铰链机构将铰链向车门内板的安装孔位送进时,若车门铰链面及铰链因自身制造公差而相对于理论位置存在尺寸偏差,弹簧系统将在夹具定位运行后零件间接触反力的作用下,允许铰链与车门本体尺寸在该浮动平台内发生毫米级的自适应调整。这种调整能自动吸收并补偿车门单体的尺寸波动以及铰链总成的尺寸波动,也保证了铰链螺栓与车门螺纹孔之间实现顺畅对中与无应力导入,最终达成铰链在车门上的位置精准、可靠安装。
此原理将装配从“零件适应夹具”的刚性模式,转变为“夹具适应零件偏差”的容错模式,有效提升了装配成功率和零件间相合到位的长期可靠性。目前现有自动化线体车门板总成本体与铰链总成的常见设计安装方式如图2所示。
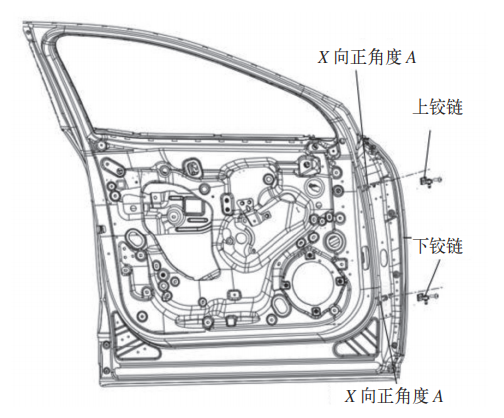
图2 车门铰链安装方式
3.2 终端结构设计
针对车门铰链自动化安装场景中的高精度自适应需求,集成弹簧阻尼系统的终端夹具机械结构是其核心技术载体,X向柔性弹簧阻尼结构实现铰链与车门钣金安装后的前后尺寸偏差量吸收,Y向柔性结构适配量可完全跟随铰链的位置度移动,Z向柔性结构可吸收铰链偏差量。其核心机械结构由浮动平台、弹簧模组、阻尼器及基座框架四大模块构成,三项柔性结构通过连接智能化操控电控及气动控制;控制铰链夹具实现X、Y、Z三向柔性结构。车门夹具铰链柔性原理结构如图3所示。
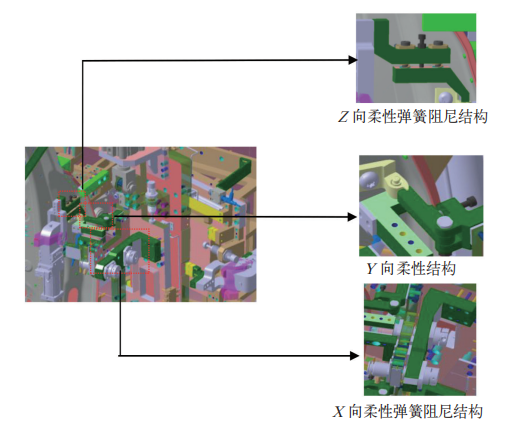
图3 车门夹具铰链柔性原理结构
3.2.1 结构适配车门内板正角度
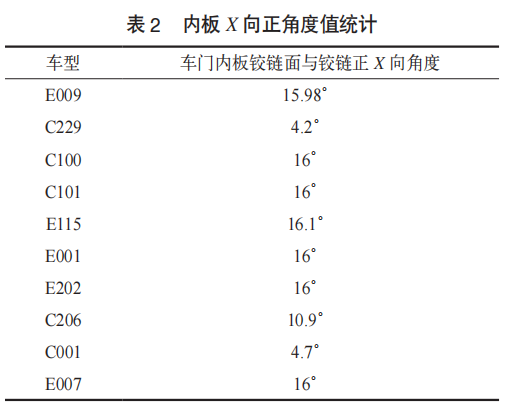
浮动平台的设计行程为±(3.0~5.0)mm(X、Y、Z三向),也可根据实际需求进行行程量设计,可适应±(3.0~5.0)mm的位置偏差与4°~16°的车门铰链安装面的正角度偏差,此设计结构可满足现有车门铰链安装面的所有设计角度要求。内板X向正角度值统计见表2。
3.2.2 关键工艺参数设计
在车门铰链柔性夹具系统中,关键的工艺参数——包括缓冲行程、弹簧刚度、阻尼系数和浮动允差,共同决定了系统的柔顺性能与装配精度,其协同作用直接影响装配精度和车门尺寸稳定性。关键参数设计值如表3所示。
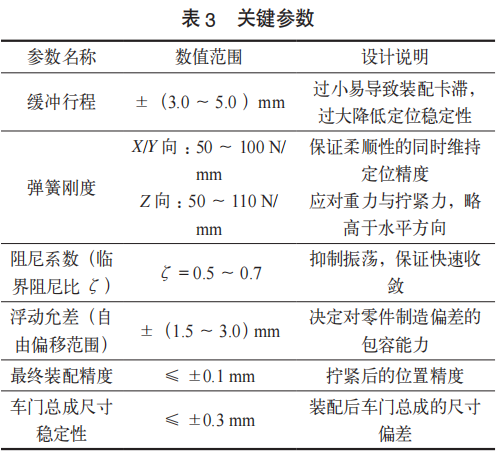
缓冲行程是指弹簧系统在接触反力作用下允许浮动平台发生的最大位移量,通常设定为3.0~5.0mm,过小的行程易导致装配卡滞或局部应力集中,过大则降低定位稳定性。弹簧刚度决定了系统对偏差的响应灵敏度,X、Y向刚度一般控制在50~100N/mm,Z向略高(50~110N/mm)以应对重力与拧紧力,刚度过高会削弱自适应能力。
阻尼系数临界阻尼比设定在0.5~0.7,过高的阻尼会限制平台微调速度,延长稳定时间,过低则导致装配后设备精度余量残留影响车门总成尺寸精度。浮动允差则是系统在非接触状态下允许车门总成在三维空间内自由偏移的范围,通常设定为±3mm,它决定了夹具对车门和铰链制造偏差的包容能力。
这些参数需在工艺与实际调试中进行多目标优化:在保证±0.1mm级最终装配精度的前提下,有效保证车门总成尺寸精度在±0.3mm;最大化缓冲行程与浮动允差以提升合格率,同时通过合理匹配刚度与阻尼力大小,最终实现“偏差吸收-精准定位-无应力拧紧”的闭环工艺目标。
3.2.3 车门铰链关键尺寸控制
铰链零件是用量较大的零件之一,生产量大后尺寸精度急速衰减,铰链多个尺寸会发生尺寸变化,影响与非柔性夹具的匹配及车门尺寸影响;本车门柔性夹具结构有效规避了铰链尺寸的偏差,铰链可解决铰链7处尺寸波动带来的问题影响。铰链控制尺寸如图4所示。
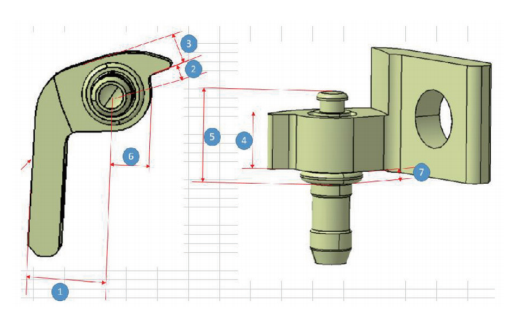
图4 铰链控制尺寸
这7处关键尺寸包括:铰链页板安装孔位置度、销轴孔同轴度、安装面平面度、销轴与页板的垂直度、页板厚度尺寸、销轴长度尺寸以及铰链臂的角度尺寸。传统刚性夹具对这些尺寸偏差的包容能力有限,当零件尺寸超出公差范围时容易导零件与夹具工装配合产生各种尺寸不匹配问题。而柔性夹具通过三向浮动机构,可有效吸收这些尺寸波动,保证装配质量的同时降低了对零件的尺寸精度的要求,从而降低了零件制造成本和检验成本。
4 实车验证与数据分析
4.1 试验方案
为验证柔性夹具的实际应用效果,在某车型车门装配线上进行了对比试验。同批次车门每组50台,分别采用传统刚性夹具和柔性夹具进行铰链装配。主要测量指标包括车门总成X、Y、Z三向尺寸偏差。
4.2 尺寸偏差对比分析
试验完成后,对两组车门总成的尺寸偏差进行了统计分析。柔性夹具与非柔性夹具的车门总成尺寸偏差对比如表4所示。
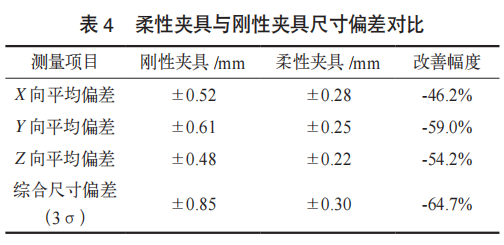
从表4可以看出,柔性夹具在各个方向的尺寸偏差均显著优于传统刚性夹具。其中Y向(段差方向)的改善最为明显,平均偏差从±0.61mm降低至±0.25mm。综合尺寸偏差(3σ)从±0.85mm降低至±0.30mm,改善幅度达64.7%,说明柔性夹具能够有效吸收零件制造公差,显著提高尺寸精度,如图5所示。
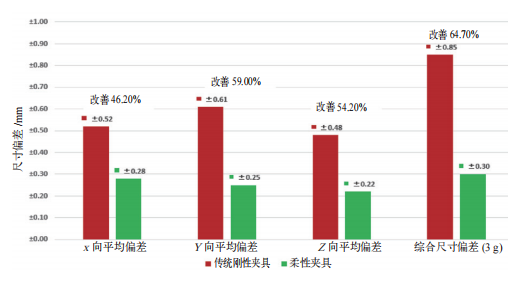
图5 柔性夹具与刚性夹具尺寸偏差对比
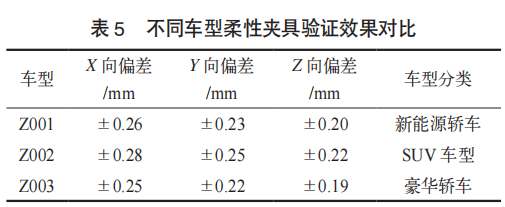
为验证柔性夹具结构尺寸稳定性,在3款不同车型的生产线进行了夹具柔性结构推广应用验证,每款车型抽出30台份车门尺寸稳定性实验。结果如表5所示。从表中可以看出,柔性夹具在不同车型上均表现出良好的适配尺寸稳定性,尺寸偏差均控制在±0.3mm以内。
5 结语
本文针对车门铰链装配过程中因车门单体钣金件及铰链单体尺寸波动导致的车门总成尺寸问题,白车身尺寸精度及装调效率的问题,整车带来的外观尺寸质量问题,设计并实现了一种基于被动柔顺原理的自适应柔性铰链夹具。通过理论分析、结构设计和实车验证,得出以下主要结论:
(1)分体式机加铰链兼顾成本与精度,是目前的主流车型广泛应用的铰链,柔性夹具技术可显著提升分体式铰链的装配精度,对冲零件偏差。针对其分体式铰链所设计的三向柔性夹具通过弹簧阻尼结构与浮动平台机构,在无需复杂主动控制的前提下,实现了对车门总成尺寸以及铰链总成尺寸偏差的自动补偿。X、Y、Z三向精度保证机制和错孔防止机制确保了装配的精度和可靠性,解决了传统刚性夹具仅关注装配通过性、忽视精度保证能力的问题。
(2)实车验证结果表明,该柔性夹具将车门总成综合尺寸偏差从±0.85mm降低至±0.30mm,改善幅度达64.7%;铰链下车门总成尺寸稳定性合格率上升至99.7%;且对不同车型的车门本体尺寸及铰链总成尺寸波动的有效吸收表现出良好的适应性,提高车身尺寸精度,保证整车DTS的达成。
参考文献:
[1] 陈媛媛,徐浩,魏庆丰.浅析车门铰链定位装具在汽车生产中的应用[J].汽车工艺师,2019(7):45-48.
[2] 马天生,苏志勇,刘金龙,等.浅谈几种轿车车门铰链的应用研究对比[C]//2021中国汽车工程学会年会论文集(5).中国第一汽车集团有限公司,2021:5.
[3] 刘金龙,贾通儒,张生学,等.车门铰链安装型面角度与车门总成尺寸的关联应用[C]//第三十二届中国汽车工程学会年会论文集(5).中国第一汽车集团有限公司,2025:431-436.
[4] 宋凯,胡金花,高晖,等.考虑夹具的车门刚度特性分析及误差研究[J].中国机械工程,2018,29(02):134-139,144.
[5] 尹健.车门铰链装配方案研究[J].汽车零部件,2024(10):32-35.
本文为“AI汽车制造业”首发,未经授权不得转载。版权所有,转载请联系小编授权(VOGEL100)。本文作者:刘金龙 杨宏春 张生学 王世福 张雪峰 孙睿 史有为,单位:中国第一汽车集团有限公司。责任编辑龚淑娟,审核人李峥。本文转载请注明来源:AI汽车制造业
AI汽车制造业
龚淑娟
李峥
相关推荐
-
阿普拉斯焊技术在车身制造的应用
随着汽车制造行业对车身外观品质要求的不断提升,传统电阻点焊技术因热变形显著、焊点压痕明显等问题,难以满足高端车型对表面平整度的严苛标准。在此背景下,阿普拉斯焊(Arplas,也称AL-S)作为一种基于电阻点焊原理的新型连接技术应运而生,成为提升车身外观品质与焊接稳定性的关键技术。该技术通过高电流短脉冲(约4ms)实现熔合,显著减少热影响区与工件变形,尤其适用于外覆盖件(如侧围、流水槽)等对表面质量要求极高的焊接场景。
2026-10-10
-
节能思维转变破解电池制造能效困局
在电池制造业从规模扩张向高质量发展的转型阶段,能源管理早已超越工艺辅助设施的范畴,成为影响生产成本、产品一致性与可持续发展的核心基础设施之一。数据显示,冷却系统能耗约占电池工厂总能耗的30%~40%,然而行业普遍存在“重采购成本、轻系统优化”的惯性思维,导致大量水泵长期处于“大马拉小车”的低效运行状态,隐形能源浪费触目惊心。本文通过某全球电池头部企业的冷却系统节能改造实践,展示如何通过系统化解决方案而非单一的水泵更换,实现冷却系统的能效跃升与价值重构,为全行业提供了可复制的能效管理标杆案例。
2026-10-10
-
一种涂胶绑定FPC排线失效的原因分析及改善方法
FPC排线具有一定的柔韧性,基材一般采用压延铜,排线两端直接与连接器相连或焊接在产品上,从而实现信号的传输和电气连接。其中,FPC排线连接强度是非常重要的性能,在生产过程或者使用过程中容易出现故障,其中排线接口断裂是常见的故障之一。本文通过一种对FPC基板涂胶固定的换挡器不良进行解析,结合万用表、电子放大镜、CCD显微镜和二次元测量仪找出排线接口断裂的原因并提出改善方法,为FPC排线失效提供了一种有效的解决方式。
2026-10-09
热点文章
-
一个全新的舍弗勒,未来可期!
2026-11-09
-
AIOS 3.0:“自主智能”如何重塑汽车空间?
2026-11-06
-
面向汽车开发多场景的尺寸分析与优化方法
2026-11-09
-
从“连接”到“赋能”:菲尼克斯电气如何作答AI与出海的双重考题?
2026-11-11
-
虚拟匹配技术在汽车尺寸工程中的应用研究
2026-11-10
-
汽车前保险杠尺寸设计与工艺优化研究
2026-11-11
-
分体式铰链柔性夹具结构与车门尺寸匹配应用
2026-11-12
-
分体式铰链柔性夹具结构与车门尺寸匹配应用
车门铰链是汽车车门的核心部件,直接影响车门尺寸及与整车侧部外观质量,车门尺寸关联密封性、闭合力及异响等问题。本文针对车门钣金与铰链尺寸公差引发的车门总成、白车身和装车匹配的外观尺寸问题,研究设计了一款对冲尺寸偏差自适应能力的柔性铰链装配夹具。该夹具增设三向柔性浮动单元,可在零件合拼后自动补偿零件尺寸波动。研究围绕三项柔性机构、弹簧阻尼结构及车门尺寸数据验证展开,旨在提升传统刚性夹具的工艺适配性和吸收公差结构,支撑DTS达成,为车型生产提供低成本、高可靠性的车门高精度尺寸柔性结构夹具。
作者:
-
汽车前保险杠尺寸设计与工艺优化研究
-
从“连接”到“赋能”:菲尼克斯电气如何作答AI与出海的双重考题?
-
虚拟匹配技术在汽车尺寸工程中的应用研究
-
一个全新的舍弗勒,未来可期!
-
面向汽车开发多场景的尺寸分析与优化方法
评论
加载更多