一种涂胶绑定FPC排线失效的原因分析及改善方法
0 引言
柔性电路板(Flexible Printed Circuit,FPC),又称软性电路板或挠性电路板,因重量轻、厚度薄和可自由弯曲折叠等优良特性而备受青睐。
FPC在现代汽车电子元器件中应用广泛,其中在电子换挡器中起到关键的信号传递作用。电子换挡器主要依赖于传感器和换挡执行器的协同工作。当驾驶员选择P、R、N或D位时,传感器会捕捉这一动作并转化为电信号,这个信号通过FPC排线传递到电子控制单元(ECU)。ECU对信号进行逻辑分析,确认无误后指令变速器执行换挡。
电子换挡器的优点包括便捷性和安全性、空间占用小和智能保护等。
(1)便捷性和安全性:电子换挡系统通过电子信号自动完成换挡过程,驾驶员只需轻触或指令即可实现挡位切换,减少了传统换挡过程中的冲击感,提升了驾驶体验。
(2)空间利用:电子化控制省去了复杂的机械结构,布置更灵活,节省了车内空间。
(3)智能保护:ECU会对操作进行逻辑分析,防止错误操作,如高速行驶中尝试挂倒车挡时,ECU会识别并阻止,以保护车辆和驾驶员。
然而,电子换挡器在带来便利性的同时,又存在一些缺点。
(1)位置辨识困难:电子换挡杆在每次操作后会回到同一位置,驾驶员无法根据换挡杆位置来辨别当前挡位,只能通过指示灯来判断,易发生换错挡的情况。
(2)故障检修难度大:电子部件多,影响因素多,故障检修难度大。
(3)无法自行移动车辆:当电子换挡系统出现故障时,大部分电子换挡机构无法对当前挡位进行释放,驾驶人不能自行移动车辆,只能等待拖车或救援。
FPC排线作为一种在窄小有限空间中镶嵌大量精密元件的元器件,在用户使用过程中比较容易出现虚接、断开等不良现象。本文中,某车型在整车下线点检及售后PDI检查过程中,出现换挡手球杆R位灯光不亮的故障,通过对故障件的机械机构、电路图进行分析,最后对FPC排线封胶工艺提出改善建议,为解决同类问题提供思路和方法。FPC排线生产工艺流程如图1所示。
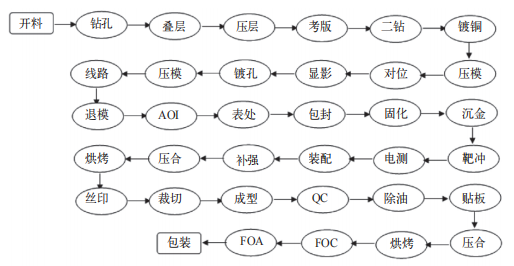
图1 FPC排线生产工艺流程
1 故障现状及原因分析
某车型电子换挡器挂R位时,显示屏及倒车影像均显示正常,换挡杆R位灯光未点亮。
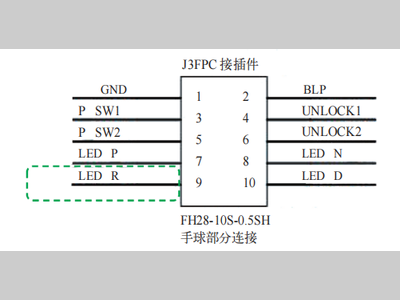
使用万用表逐一测量FPC排线本身线路及FPC排线与插接件引脚连接状态,排查出断开回路。参考FPC电路图,可知R位灯光对应9号引脚。找到插接件9号引脚及与9号引脚相连的FPC线路,如图2所示,结果显示排线与插接件引脚开路,此为R位灯光不亮的直接原因。
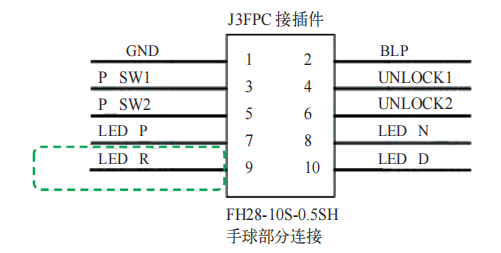
图2 FPC接线
根据故障件生产批次流水号信息,反向追溯其生产过程灯光检测记录,显示R位灯光正常点亮。由此推断,接插件9号引脚与FPC排线虚接,在零件运输或使用过程中完全断开而失效。
采用电子放大镜对9号引脚状态进行检查,发现此引脚焊点为半脱开状态,FPC排线与基座边缘脱胶。从现状可以确认FPC排线粘贴不良,在换挡器后期使用过程中脱胶,进一步导致引脚焊点脱开,如图3所示。
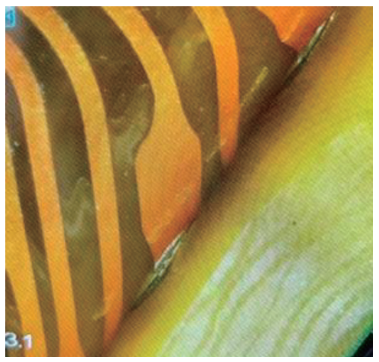
图3 9号引脚焊接状态检查
将不良品元器件拆除、补强,用CCD显微镜检查补强纯胶状态,发现纯胶偏位,如图4所示。进一步使用二次元测量仪对贴胶位置进行测量。脱胶侧距离0.344mm,未脱胶一侧距离0.907mm,如图5所示。纯胶到补强边尺寸设计标准为0.54±0.05mm,结果显示故障件脱胶一侧尺寸异常,不符合设计标准。
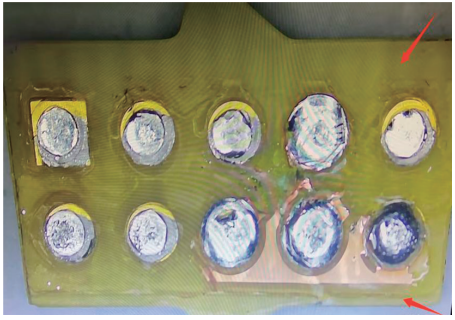
图4 纯胶偏位
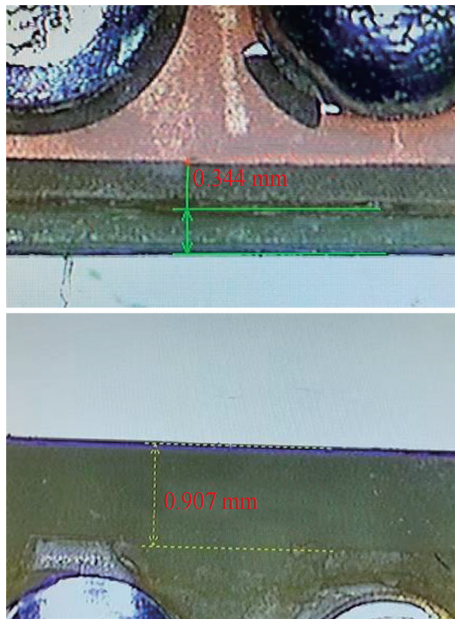
图5 纯胶偏位实测
综合(1)~(4)可知,软排线备胶贴偏,导致短边侧粘接面积不足,存在换挡器使用过程后期出现脱胶的风险。
进一步检查FPC插接件安装工艺,发现排线与接插件引脚焊接完成后,反向折弯90°再装配进白色插接件壳体中,如图6所示。在装配过程中可能会存在操作不当,折弯力、折弯角度过大破坏FPC排线根部连接质量的情况,进而存在早期失效或者形成潜在隐患。在换挡器切换挡位的过程中,排线随着一起运动,存在逐渐脱开失效的可能。且从引脚焊脚向外无应力缓和过渡区,排线折弯90°产生的拉力,以及换挡过程产生的拉力,直接传递到引脚焊点上,进一步加剧焊点脱开的风险。
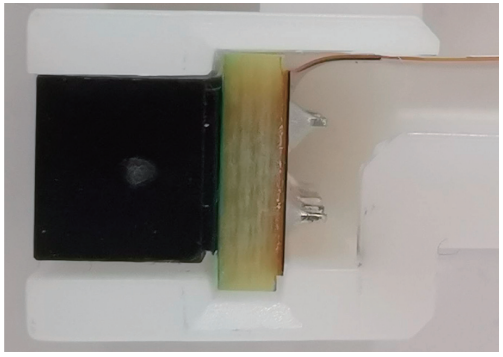
图6 FPC排线安装示意
2 改善措施的选择
(1)纯胶偏位的改善
硬板补强增加两条定位蚀刻铜线(红色线),以便定位和目视检验纯胶是否偏位,如图7所示。
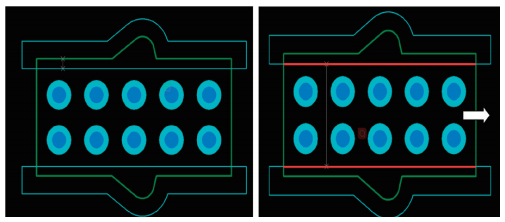
图7 硬板增加定位蚀刻铜线(红色线)
贴胶工序由之前手工备胶改成使用定位钉,提高贴胶精准度,如图8所示。
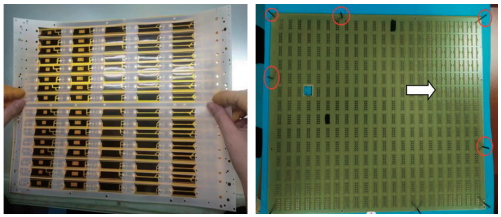
图8 贴胶增加定位钉
(2)FPC受力的改善
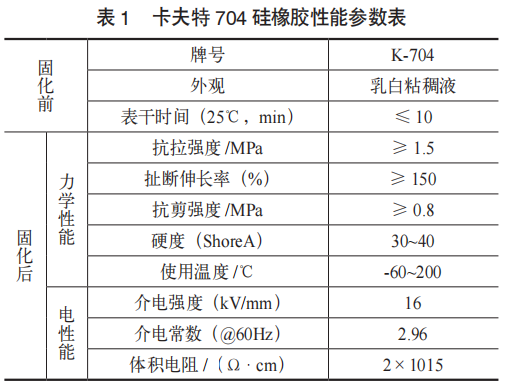
卡夫特704硅橡胶作为粘接、密封、绝缘、防潮和防振材料,广泛应用于电子元件、半导体材料和电子电器等设备的粘接、密封,以及电加热器、电子仪表的防水、密封及电子元件的灌封等。卡夫特704硅橡胶相关性能参数见表1。
在排线端部增加封胶,使之与白色插接件壳体粘连,避免排线拉力传递至焊脚处,如图9所示。通过拉力计测量FPC排线插接口封胶前后的拉脱力,拉脱力测试数据见表2。
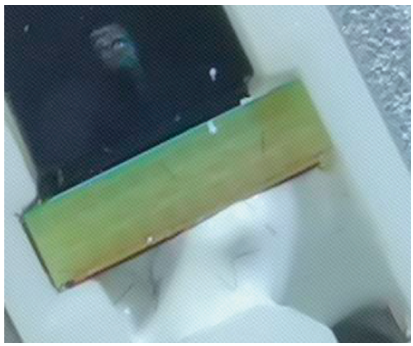
图9 FPC排线封胶示意
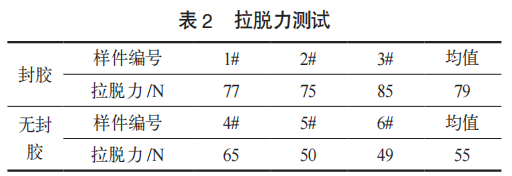
综合以上测试结果可知,增加封胶对FPC排线插接口拉脱力提升显著,拉脱力均值提升约43.6%。
3 改善结果确认
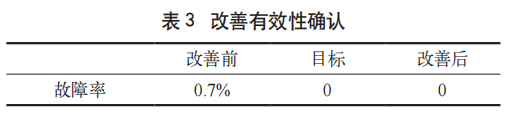
通过对贴胶偏位及FPC受力的改善,排线脱胶故障率由改善前的0.7%,提升到故障率为0%,改善后效果显著,见表3。
4 结语
本文通过万用表、高倍电子放大镜、拉力测试和二次元测量仪等对换挡器FPC排线脱焊进行了详细的分析,确认了脱焊的根本原因。本案例换挡器FPC排线安装角度对插接件接口连接强度要求较高。在FPC贴胶或者安装过程中,可能存在贴胶不足(偏移)的情况,以及人为损伤FPC排线接口的情况下,可能会发生一定概率的插接件接口耐久脱焊情况。以下几种措施可单独或者同时用于强度提升:
(1)PCB硬板补强增加两条定位蚀刻铜线,以便定位和目视检验纯胶是否偏位。
(2)贴胶工序采用定位钉等进行定位,提高贴胶精准度。
(3)FPC插接件壳体设计结构应尽量做到FPC排线接口处避免产生过大折弯应力。
(4)FPC排线采用封胶等形式,排线受力薄弱点进行转移、降低。
参考文献
[1] 孙海.换挡操纵总成设计与换挡性能研究[D].重庆:重庆大学,2016.
[2] 孙炜.自动变速器电子式换挡器功能研究[J].汽车工艺师,2016(9):67-68.
[3] 陆洋.汽车电子换挡器的检测台开发及其故障风险评估研究[D].南京:东南大学,2021.
[4] 张跃,闫鹤飞.某车型电子换挡器解锁按键卡滞原因分析及优化[J].汽车博览,2020(21):73-73.
本文为“AI汽车制造业”首发,未经授权不得转载。版权所有,转载请联系小编授权(VOGEL100)。本文作者:汪伦 苏华飞 沈登科 马海龙 饶良才,单位:岚图汽车科技股份有限公司。责任编辑龚淑娟,审核人李峥。本文转载请注明来源:AI汽车制造业
AI汽车制造业
龚淑娟
李峥
相关推荐
-
工业CT技术在新能源汽车质量检测领域的应用探究
汽车整车机械硬件质量主要由零件质量、连接质量及几何精度决定。随着新能源汽车采用一体化压铸结构件与动力电池等新型零部件,传统检测方法难以满足快速迭代研发与大规模生产需求。清华大学核研院工业CT 无损检测技术结合吉利汽车研究院在整车研发与制造的经验,对硬件精度进行提升并开发了行业定制化检测软件,可满足新能源汽车研发与制造领域的高标准质量检测需求。
2026-09-16
-
商用车生产线底置电池装配工艺方案研究与应用
为应对新能源商用车市场需求增长及底置电池装配挑战,本文针对东风华神智能生产线,研究并应用一种创新的装配工艺方案。通过引入EMS(电动悬挂输送系统)底盘提升转线机构、背负式AGV电池举升机构及智能生产协同系统,实现底置电池的安全、高效在线随行合装。该方案使作业人员由7人减至4人,单台装配时间从12min降至4min,有效提升了装配效率与质量。
2026-09-15
-
镁合金及其连接技术在白车身的应用探讨
镁合金具有优异的性能,是车身轻量化的关键解决方案之一。本文介绍了镁合金的特点及其当前在白车身中的应用案例和进展,分析了镁合金在白车身应用中的优劣势,并介绍了目前镁合金车身部件的连接技术及其特点,总结了不同连接技术的优缺点,最后展望了镁合金及其连接技术在白车身上的应用。
2026-09-14
热点文章
-
一种可调节防掉落汽车行李舱隔断设计与试验研究
2026-10-08
-
曲轴探伤机剩磁量自动检测创新方法应用研究
2026-10-04
-
一键破窗技术的原理、应用及其对汽车安全开发范式的影响
2026-10-09
-
一种磨削振纹评价技术的自主开发与应用
2026-10-03
-
基于分段控制与预紧力矩标定的电动汽车牙嵌式离合器结合冲击优化研究
2026-10-08
-
一种涂胶绑定FPC排线失效的原因分析及改善方法
2026-10-09
-
一汽丰田发布声明
2026-10-08
-
一种涂胶绑定FPC排线失效的原因分析及改善方法
FPC排线具有一定的柔韧性,基材一般采用压延铜,排线两端直接与连接器相连或焊接在产品上,从而实现信号的传输和电气连接。其中,FPC排线连接强度是非常重要的性能,在生产过程或者使用过程中容易出现故障,其中排线接口断裂是常见的故障之一。本文通过一种对FPC基板涂胶固定的换挡器不良进行解析,结合万用表、电子放大镜、CCD显微镜和二次元测量仪找出排线接口断裂的原因并提出改善方法,为FPC排线失效提供了一种有效的解决方式。
作者:
-
一键破窗技术的原理、应用及其对汽车安全开发范式的影响
-
一种可调节防掉落汽车行李舱隔断设计与试验研究
-
基于分段控制与预紧力矩标定的电动汽车牙嵌式离合器结合冲击优化研究
-
曲轴探伤机剩磁量自动检测创新方法应用研究
-
一种磨削振纹评价技术的自主开发与应用
评论
加载更多