一种磨削振纹评价技术的自主开发与应用
0 引言
振纹是各类机械加工零件中普遍存在的表面缺陷,其产生与加工设备振动、工艺参数匹配等多种因素相关。振纹超差会直接影响零件的使用性能,轻则导致零件运转过程中噪声、振动增大(NVH性能下降),密封性能变差引发介质泄漏,重则会造成发动机轴瓦拉伤等严重故障,大幅降低产品可靠性与使用寿命。
目前业内在振纹管理方面存在明显的技术缺陷与空白,行业内传统的振纹评价方式以目视检查+贴合检测为主,仅能实现定性判断,无法进行精准的量化评价,难以建立统一的振纹质量标准。同时,现有少数振纹量化评价技术受限于程序黑匣子,需委托外部单位进行设备改造与程序开发,存在改造费用高、项目周期长、核心算法无法自主掌握的问题,形成了技术卡脖子。
为解决上述问题,东风日产技术团队自主开发了一套振纹量化评价技术,通过测量编程与傅里叶变换原理的结合,突破了核心技术壁垒,实现了低成本、高效率的振纹量化评价,填补了国内振纹定量管理的技术空白。
1 项目背景
本次振纹评价技术开发的核心背景在于解决两大行业痛点:一是振纹危害大但缺乏量化评价手段,现有定性方式无法有效管控零件质量,易引发后续使用故障;二是现有量化技术依赖外发改造,费用高、周期长,且核心技术受制于人,无法根据企业实际需求进行定制化开发。
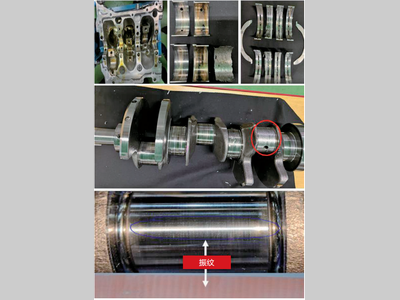
通过本次自主研发,成功突破了振纹评价技术卡脖子问题,核心成果为开发了一套完整的振纹量化评价技术体系:依托自主编写的分析程序与大量试验验证,实现了振纹的精准量化评价,摆脱了对外部技术的依赖;同时建立了统一的振纹评价标准,填补了东风日产在振纹定量管理的空白,实现了低成本的振纹质量管控,有效提升了发动机性能,振纹引发的发动机拉瓦等故障如图1所示。
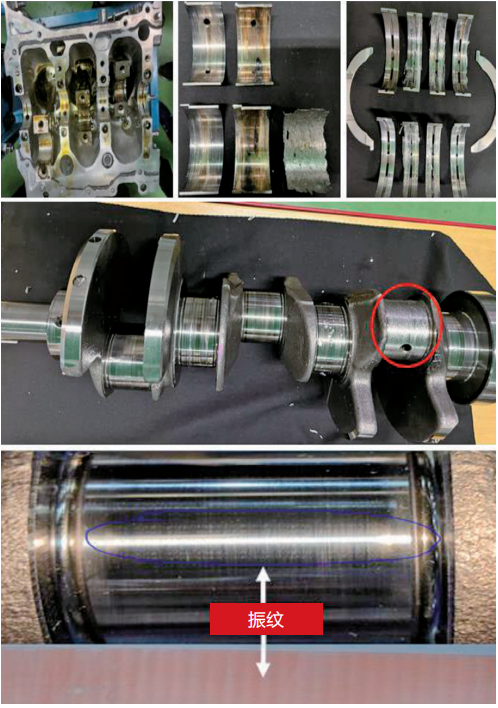
图1 振纹引发的发动机拉瓦等故障示意
2 振纹评价技术概要
本次技术开发依托的核心理论与工具主要包括两方面:一是测量编程技术,为振纹数据的精准采集提供了程序支撑,可实现不同零件、不同设备的标准化数据采集;二是离散傅里叶变换原理及相关数学计算,这是振纹从时域信号转换为频域信号的核心理论基础,通过傅里叶变换可提取振纹的频率与振幅特征,为量化评价提供数据支撑。
3 技术要点
3.1 建立基于离散傅里叶变换的振纹评价新方法和标准
传统零件加工振纹评价采用目视加贴合检测的定性方式,无量化评价指标,无法精准表征振纹的严重程度,且测量时间长(单根曲轴测量需5min),实施过程繁琐复杂。本次创新首次建立了基于离散傅里叶变换的振纹量化评价新方法,核心原理为将振纹的时域信号转换为频域信息,提取不同谐波周期下的振幅值,生成频域幅值图,实现振纹的定量分析。
离散傅里叶变换的核心计算公式为:
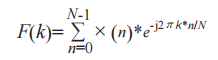
式中,k是谐波周期数;x(n)是原始波形;N是采样点数。通过该公式可完成时域到频域的转换,精准提取振纹的频率与振幅特征(图2)。
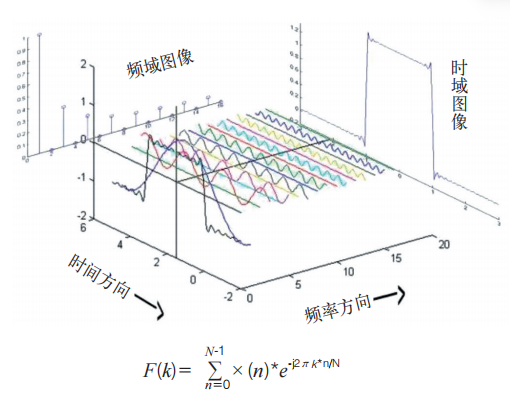
图2 振纹时域—频域转换对比
为建立统一的振纹评价标准,本次研究收集并分析了40根曲轴的振纹数据,通过提取不同频率下的振幅最大值,拟合出振纹规格标准曲线如图3所示与计算公式:
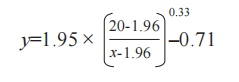
式中,y为振幅;x为频率。本公式为振纹量化评价提供了明确的判定标准。
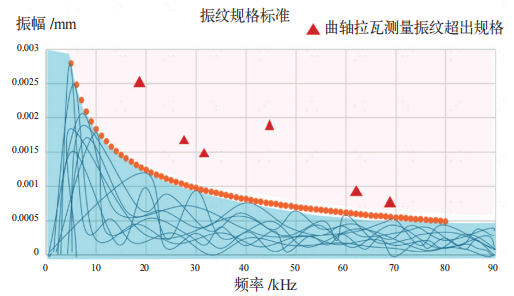
图3 振纹规格标准曲线(振幅—频率)
3.2 自主编程设计VB程序,实现振纹自动分析
针对行业内振纹分析依赖外部程序、无自主分析能力的问题,本次创新自主设计开发了VB振纹分析程序,实现了振纹数据的自动化采集、分析与结果输出,彻底摆脱了对外部技术的依赖。
该VB程序具备完善的功能模块与人机交互界面(见图4),核心功能包括:①数据导入模块,支持不同格式的振纹测量数据导入,可实现不同角度取样数据的采集分析(见图5);②DFT分析模块,基于离散傅里叶变换原理,自动完成时域到频域的转换计算;③结果输出模块,实现振纹评价结果的数值化与图形化输出,同时设计了结果判断功能,可自动判定振纹是否符合规格标准(见图6);④零件适配模块,可针对不同机型、不同零件类型设计不同的分析参数,实现定制化分析。相较于行业内外发改造的模式,自主VB程序开发规避了费用高、周期长的弊端,无须经过采购发包、设备改造等繁琐流程,项目启动后可快速完成开发与应用,大幅提升了技术落地效率。
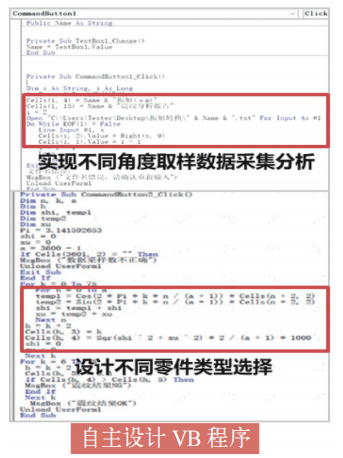
图4 VB程序人机交互界面
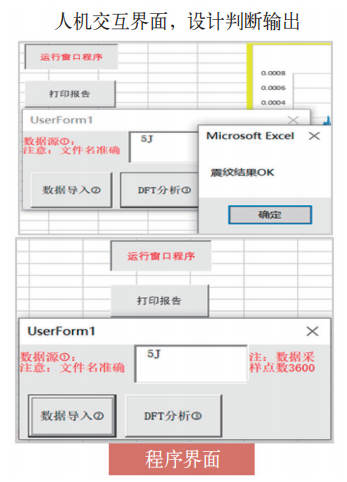
图5 振纹分析核心代码片段
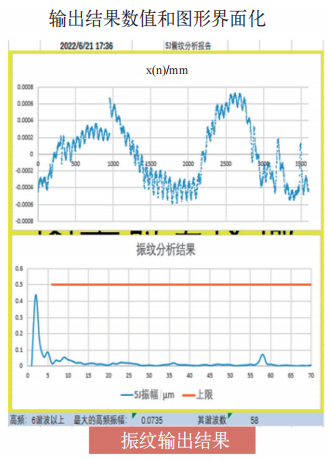
图6 振纹分析结果输出界面
3.3 程序通用性强,适用范围广,推广价值高
本次开发的振纹评价技术打破了行业内振纹评价设备与零件类型的限制,实现了多设备、多零件的通用化评价,突破了技术应用的场景限制,具体设备适用情况对比见表1。
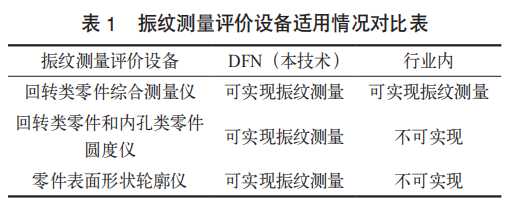
该技术的适用零件类型覆盖回转类零件、箱体类零件、电驱轴齿和壳体等,已成功应用于发动机曲轴振纹评价,并在缸体、缸盖等零件中完成试验验证;同时该技术的应用场景可进一步拓展,不仅可推广至新能源汽车电机轴、齿轮轴等核心零件的振纹评价,还可运用于噪声声波分析领域,通过频率与振幅分析实现设备振源快速定位,全面提升发动机性能。
技术的强通用性与广适用范围使其具备极高的工程推广价值,可在汽车制造及其他机械加工行业进行广泛应用,为机械零件表面质量管控提供通用化的技术解决方案。
4 应用效果及效益
4.1 应用效果
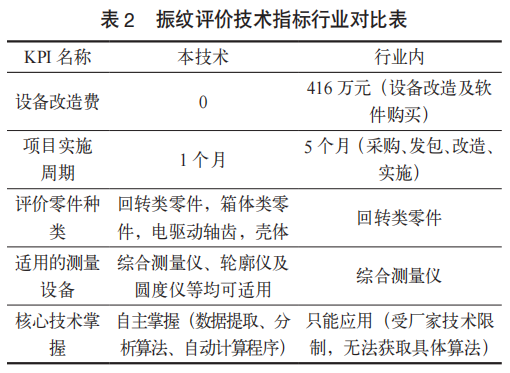
本次开发的振纹评价技术在设备改造成本、项目实施周期、评价适用范围、核心技术掌握等方面均展现出显著优势,与行业内传统技术形成鲜明对比,具体技术指标对比见表2。
4.2 经济效益
本次技术开发实现了显著的直接经济效益,通过自主设计编程改造,替代了行业内传统的外发改造模式,为企业节省了大量设备改造费用。针对两地共16台综合测量设备,若采用行业外发改造模式,单台设备改造及软件购买费用为26万元,本次自主开发实现设备改造费为零,累计直接节省费用416万元,经济效益显著。
4.3 社会效益
(1)填补技术空白,建立量化标准。首次填补了国内零件振纹量化评价领域的技术空白,改变了传统定性评价的模式,建立了统一的振纹量化评价标准,为零件表面质量管控提供了精准的判定依据,提升了产品质量控制的科学性与精准性。
(2)实现振源快速解析,提升故障排查效率。通过该技术的应用,可对加工设备进行振源解析,快速定位设备振动故障点,指导现场快速查找并解决故障,减少因设备振动导致的零件质量问题,提升生产效率与产品良率。
(3)提升企业技术竞争力。核心算法与程序的自主开发,摆脱了对外部技术的依赖,形成了企业自主的技术知识产权,提升了企业在机械零件表面质量评价领域的技术竞争力。
5 结语
基于离散傅里叶变换的振纹量化评价技术,成功解决了行业内振纹评价定性化、外发改造成本高、核心技术受制于人等关键问题,通过自主编程与试验验证,实现了振纹的精准量化评价,填补了国内行业在振纹定量管理的技术空白。
该技术的三大核心创新点使其具备显著的技术优势:基于离散傅里叶变换的评价方法实现了振纹从定性到定量的跨越,建立的标准曲线与计算公式为质量管控提供了统一依据;自主开发的VB程序实现了振纹数据的自动化分析,摆脱了对外部技术的依赖;强通用性的技术设计实现了多设备、多零件的通用化评价,大幅拓展了技术应用场景。
该技术在经济效益与社会效益方面均表现突出,直接节省设备改造费用416万元,大幅缩短项目实施周期,同时提升了产品品质与NVH水平,实现了设备振源快速解析。技术整体达到国际先进、国内领先水平,已成功应用于发动机曲轴等零件评价,还可推广至新能源汽车相关零件及噪声声波分析领域,在汽车制造及机械加工行业具有极高的工程应用与推广价值。
后续可基于该技术进一步拓展应用场景,优化分析算法,提升振纹评价的精准度与效率;同时可将该技术与智能制造、工业互联网相结合,实现振纹质量的在线监测与实时管控,为企业高质量发展提供更加强有力的技术支撑。
参考文献
[1] 徐圣群.轴类零件的磨削[M].北京:机械工业出版社,1983.
[2] 韩荣第,王扬,张文生.现代机械加工新技术[M].北京:电子工业出版社,2003.
[3] 刘延柱,陈立群,陈文良.振动力学[M].北京:高等教育出版社,2019.
本文为“AI汽车制造业”首发,未经授权不得转载。版权所有,转载请联系小编授权(VOGEL100)。本文作者:唐行虎 万磊,单位:东风日产乘用车公司。责任编辑龚淑娟,责任校对何发。本文转载请注明来源:AI汽车制造业
AI汽车制造业
龚淑娟
李峥
相关推荐
-

高刚性增强隔声PVB膜在新能源汽车玻璃轻量化中的应用研究
针对新能源汽车玻璃系统轻量化的需求,提出以高刚性增强隔声PVB膜替代普通PVB膜,进而减薄汽车车窗玻璃中无机玻璃厚度的技术方案。新开发的高刚性增强隔声PVB材料的弹性模量较普通PVB可提升约400%,经过刚性与声学测试的验证,可在维持夹层玻璃整体刚性的前提下,将无机玻璃总厚度由4.2mm(2.1+2.1)减薄至3.9mm(2.1+1.8)。以理想某款大型新能源SUV为例,全车玻璃系统合计减重超2.8kg;隔声性能可维持基准方案的水平,成功实现了玻璃减重,具有良好的工程落地推广价值。
2026-09-02
-
电磁屏蔽非金属材料在汽车领域的开发现状与应用
电动化、智能化和网联化是汽车行业的发展趋势,由此带来车载电子电器零件数量激增,电磁干扰问题日益突出。本文系统梳理了电磁屏蔽原理,分析了汽车不同零件的电磁屏蔽需求差异,研究了当前材料开发进展,面临的主要挑战和应用前景。研究表明,非金属电磁屏蔽主要通过填料改性、金属非金属复合和非金属表面金属化实现电磁屏蔽非金属材料正加速从学术探索走向产业化应用,多功能集成与智能化将是下一阶段的核心发展方向。
2026-09-01
-
热点文章
-
格罗方德GTS2026:全栈技术赋能中国新能源汽车产业升级
2026-09-29
-
从城市到草原,奇瑞风云A9L用全场景NOA定义长途出行
2026-09-29
-
白车身行李舱法兰尺寸波动对整车密封性影响的数字孪生与公差实证分析
2026-09-28
-
过程质量要素数字化管控在汽车行业的应用
2026-09-29
-
动力总成零件加工的自适应控制方法研究
2026-10-01
-
面向交钥匙工程的扁线电机定子产线全流程数字孪生平台
2026-09-30
-
发动机缸体高压铸件缩孔问题的分析及对策
2026-10-02
-
一种磨削振纹评价技术的自主开发与应用
本文针对磨削振纹管理中定性评价、无量化标准的技术空白,以及行业内振纹评价依赖外发改造、费用高且周期长的弊端,开发了一种基于离散傅里叶变换的振纹量化评价技术,实现振纹数据的自动采集、分析与图形化输出。经试验验证,该技术不仅节省设备改造费用400余万元,将项目实施周期从5个月缩短至1个月,还填补了国内振纹量化评价的技术空白,可实现设备振源快速解析。该技术已应用于发动机曲轴等零件评价,还可推广至新能源汽车相关零件及噪声声波分析,具有极高的工程应用与推广价值。
作者:
-
发动机缸体高压铸件缩孔问题的分析及对策
-
动力总成零件加工的自适应控制方法研究
-
面向交钥匙工程的扁线电机定子产线全流程数字孪生平台
-
AI《汽车制造业》增 刊
-
从城市到草原,奇瑞风云A9L用全场景NOA定义长途出行
评论
加载更多