动力总成零件加工的自适应控制方法研究
0 引言
动力总成零部件作为汽车的核心构成部分,包括发动机缸体、缸盖、曲轴以及变速器壳体等,其加工质量直接决定了汽车的动力性能、燃油经济性及使用寿命。
在大批量规模化生产中,企业对加工尺寸的一致性、表面质量的稳定性以及加工效率的经济性均提出了极高要求。然而,在实际批量加工过程中,加工系统是一个受到多种因素交互影响的动态时变系统。例如:刀具在持续切削中物理状态会逐渐改变、刃口锋利度随之下降;工件材料可能存在微观组织不均匀或内部缺陷;切削过程中材料去除率的瞬时变化、切入与切出等阶段均会引起切削负载的显著波动。这些波动若不加以控制,极易导致刀具因负载过大而发生崩刃或异常磨损,或因负载过小而降低加工效率,进而影响工件的尺寸精度与表面质量。尤其值得关注的是,突发的严重过载可能引发“闷车”现象,对机床主轴、进给系统等核心部件造成损伤,带来高昂的维修费用和长时间的生产中断。
为此,本项目研究开发一种能够实时、精确监测加工负载状态,并能自适应、智能化调节工艺参数以保持切削过程平稳运行的技术,对于突破当前汽车动力总成零部件加工在质量与效率方面的限制,具有重要的实践意义和长远战略价值。同时该系统与国外同类技术的原理与性能对标分析,在响应速度与控制精度方面达到国际先进水平;硬件系统全部采用国产化供应链部件,确保自主可控;同时采用软硬件一体化封装设计,形成即插即用的独立模块,便于在现有生产线上快速部署。
1 自适应控制技术
自适应控制作为一种已得到验证的高效工艺优化方法,能够依据加工过程中主轴实际负载的动态变化实时调节进给速率。在动力总成零部件加工中,当检测到实际切削负载低于预设参考值时,系统将自动提升进给倍率,从而显著提升整体加工效率,这对于满足汽车行业大规模生产的需求尤为重要。
传统数控加工中,进给速度通常由数控程序预先设定并保持恒定,在实际切削中往往因毛坯余量不均、切削深度变化等因素而趋于保守。自适应加工系统则能根据机床负载的实时变化动态调整进给速度,从而充分发挥设备潜力,提高加工效率。
与此同时,该系统也具备重要的保护功能:当主轴负载突然升高时,系统可迅速降低进给倍率,减轻刀具冲击,实现对刀具的冲击防护;若负载超过当前刀具学习到的最大负载阈值,系统将进一步调低进给速度,提供过载保护;倘若进给倍率已降至设定的下限而负载仍无法下降,则表明刀具或工件可能出现异常,此时系统将自动触发停机,从而有效保护刀具与工件安全,避免批量废品的产生。
为全面评估本方案的技术水平,我们对国外主流自适应控制系统进行了原理与性能对标分析。
在控制原理方面,国外系统多采用基于功率或电流的闭环控制策略,通过内置算法实现进给速率调节。本方案在原理上与之趋同,均基于实时负载监测与动态响应机制。但在算法层面,本方案引入了针对动力总成零件加工特性的优化模型,针对发动机缸体、变速器壳体等典型零件的切削特点进行了专门适配,在控制策略的精细化程度上具有独特优势。
在性能指标方面,通过实测对比,本系统在动态响应速度与控制稳定性方面达到国际先进水平。同时,本系统具备多轴协同控制能力,可同时监控主轴与各进给轴的负载状态,实现更全面的过程保护。
在成本效益方面,国外整套数控系统的单套部署成本普遍在10~20万元人民币,且后期维护与升级受制于国外供应商。本方案通过核心部件的国产化替代,在国产数控系统的基础上,将额外部署成本控制在2万元以内,同时实现了技术的自主可控,具有显著的经济性与战略价值。
2 系统总体设计方案
自适应加工系统通过对进给倍率的闭环调节,将加工过程中的实时功率稳定在目标功率区间,并设定功率预警阈值,从而实现加工效率的提升。通过实时采集功率数据,运用自适应算法快速计算出最优进给速度,并动态调整进给倍率——在负载较小时提高进给速度,在负载较大时降低进给速度,以此实现近似恒功率的稳定切削过程,确保动力总成关键尺寸的一致性。
2.1 设计原则与目标
本系统的设计遵循四大原则:国产化自主可控、模块化即插即用、高可靠性与经济性以及数据开放与可扩展。具体准则包括以下四个方面。
(1)确保可靠:硬件部分采用工业级组件,软件层面具备故障处理与自动恢复功能,保障系统能够长期可靠运行。
(2)控制成本:优先采用国产化供应链部件,在保证性能的前提下实现成本优化;同时充分利用机床已有的电机电流等电气信号,减少增加昂贵的外部传感器,以节约改造成本,适应汽车零部件制造的经济性要求。
(3)便于使用:设计为外置附加式方案,不干扰机床原有数控内核与加工代码,安装便捷;形成独立的即插即用模块,不依赖于特定数控系统内核,可通过标准接口快速接入现有生产线,无须修改机床原有加工程序。
(4)保持开放:采用模块化系统架构与标准化通信协议,为后续上层平台的集成预留空间。
系统的核心旨在构建一个“感知—判断—控制—优化”的闭环智能调控回路。具体而言,需要达成以下目标:实时监测各运动轴的负载变化;在毫秒级时间内完成调控决策;通过数控系统精确执行进给速率的调整;并持续积累与分析加工过程数据,为动力总成零件的工艺参数迭代优化提供依据。
2.2 系统硬件架构
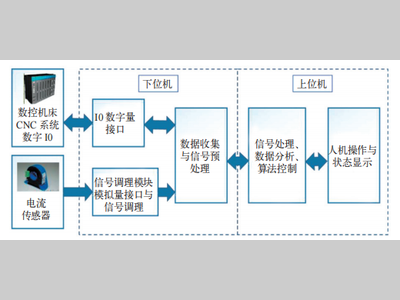
系统硬件采用分层分布式架构,所有核心硬件均选用国产化供应链产品,确保系统的自主可控与供应链安全。系统组成如图1所示,主要包含四层若干模块。
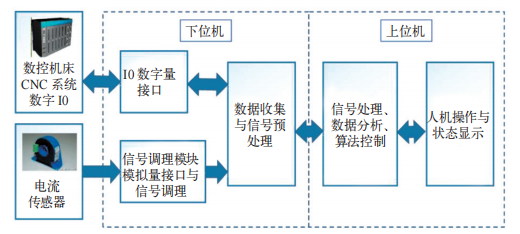
图1 系统组成
(1)信号感知层
电流检测模块:采用基于霍尔效应的高精度、宽频带电流传感器,以非接触方式采集各进给轴伺服电机及主轴电机的三相电流信号。该方式具有隔离性佳、抗干扰能力强及响应迅速的特点。
可选辅助传感模块(为后续扩展预留):可连接振动、温度等传感器,用于实现更全面的设备状态监测。
(2)信号处理与转换层
信号调理与采集模块:负责对电流传感器输出的模拟信号进行滤波、放大等处理,以抑制高频噪声及工频干扰。随后通过高精度模数转换器(ADC)将处理后的模拟信号转换为数字信号。
通信接口模块:将数字化后的电流信号通过高速现场总线(例如EtherCAT、Profinet)或以太网,实时、可靠地传输至主控制器,确保数据低延迟、高保真传输。
(3)核心控制与计算层
主控制器模块:作为系统的核心处理单元,通常采用高性能工业嵌入式计算机或可编程逻辑控制器。其内部集成了关键功能单元。
负载计算单元:接收电流数字信号,运行负载计算模型,实时解算出各电机的输出转矩与功率。
自适应调控单元:运行自适应控制算法,将实时计算负载与预设的目标值(或范围)进行对比,并据此生成进给倍率的调整指令(如调整百分比)。
(4)执行与交互层
数控系统接口模块:将主控制器生成的调整指令,通过特定通信协议(如数控系统提供的二次开发接口API)发送至机床原装数控系统。系统据此实时调整正在执行的加工程序中的进给倍率。
人机交互界面(HMI):采用国产工业触摸屏,为用户提供系统参数(如目标功率、报警阈值)设置、实时状态(如负载曲线、倍率值)监控、历史数据查询与报表生成等功能。
硬件安装如图2所示。通过对各轴的三相电流进行采集与计算,可以实现对各轴负载的评估。系统通过可编程机床控制器(PMC)读取机床的实时运行状态及相关的输入/输出信号,并同步根据设定的负载阈值对各轴进行倍率自动调整。
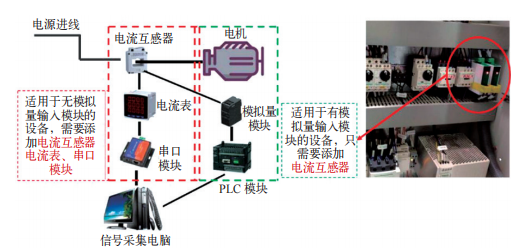
图2 硬件安装(采用国产化即插即用模块)
3 应用案例
我公司主营汽车动力总成零部件,在生产中面临一些亟待解决的挑战。
(1)机床主轴损坏频繁,几乎每年都需要更换,维修费用高昂,严重影响生产线正常运行。
(2)刀具使用寿命不稳定。理论设定每加工2000件更换刀具,但有时仅加工1000件刀具就已损坏,有时完成2000件加工后刀具仍保持良好状态,造成生产计划安排困难。
(3)难以实现按需换刀。为确保生产线的连续稳定,通常设定的刀具寿命较为保守,一般仅为刀具理论寿命的70%。很多时候刀具达到设定寿命后实际仍可继续使用,造成明显的资源浪费,增加了动力总成零件的制造成本。
针对这些问题,通过现场调研与分析,可归纳出以下原因及相应解决方案。
(1)主轴峰值转矩过高。为缩短生产节拍,编程人员常设置较高的切削速度,导致重切削工况频繁出现。若为控制少数峰值而整体降低切削速度,将显著影响加工效率,无法满足汽车行业对产能的要求。
(2)刀具失效后仍持续切削。在加工过程中,刀具可能因磨损、破损、缠屑或积屑瘤等原因逐渐或突然失去切削能力,同时工件材料的硬度波动也可能导致切削负荷骤增。此时若继续强制切削,主轴负载会急剧上升,对刀具和主轴均构成损害,可能导致加工出的零件尺寸超差。
自适应控制系统可有效应对这些问题。系统能够通过调低该负载设定值,实现对峰值转矩的“削峰”处理。在自适应控制模式下,负载较低的区域仍会提速,而一旦负载超过调整后的上限,系统将自动降速,从而保护主轴与刀具。由于峰值负载持续时间较短,因此降速对整体节拍影响有限,最终达到既提升效率又保护设备的目的,从而有效避免设备损伤,确保动力总成零件加工的连续性和稳定性(见图3)。
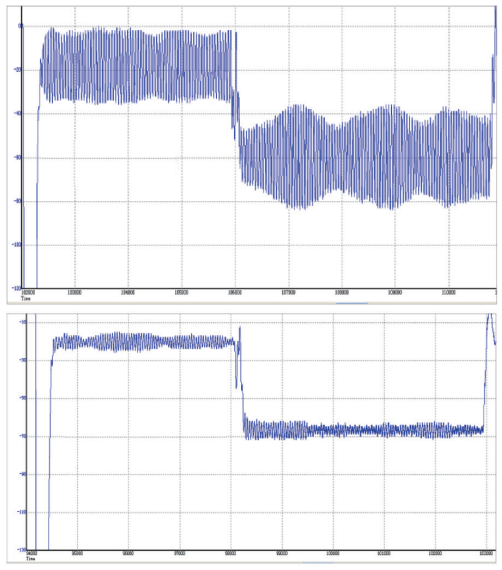
图3 负载波动前后对比
在数控加工中引入自适应控制后,通过实时监测主轴负载,结合内置的专家系统对采集的负载信号、刀具参数及工件材料数据进行分析处理,动态计算出最优的进给速度,并将其应用于实际加工过程,未再次出现因主轴负载过大导致的主轴更换,同时刀具寿命也有了大幅提升。这一技术不仅能显著提升生产效率,还能在加工过程中实现对进给速度的稳定、连续和自动化调节,同时具备动态的刀具保护功能,为汽车动力总成的高质量制造提供了有力保障。
4 结语
本文立足于提升汽车动力总成零部件加工过程的智能化程度及质量稳定性,深入探索并实践了一种结合实时负载监测与自适应调控的方法。
(1)构建了完整的系统化实施方案:研制出一套集硬件信号采集、实时数据处理、智能算法决策于一体的方案。该方案具备非侵入式集成、快速响应、强自适应性及数据完整性等特点,在汽车零部件制造领域具有显著的工程应用价值。通过与国际先进技术的对标分析,本方案在响应速度、控制精度等方面达到或超越国外同类产品水平。
(2)研发了智能自适应调控算法:通过监控各轴负载实现了对加工进给速度的平稳、稳定且自适应的动态调节,有效达成了近似恒功率切削的目标,显著提升了发动机缸体、变速器壳体等关键零件的加工质量。
(3)实现了核心硬件国产化替代:系统全部采用国产化供应链部件,包括电流传感器、主控芯片、通信模块和人机界面等,打破了国外技术垄断,确保了供应链安全与自主可控,同时将部署成本降低40%以上。
(4)创新设计了软硬件非嵌入式方案:将系统集成为独立的即插即用模块,不依赖于特定数控系统品牌与型号,安装调试便捷,大幅降低了技术应用门槛,为大规模推广奠定了基础。
智能制造的推进仍面临诸多挑战,本研究仅是汽车动力总成加工智能化发展过程中的一次阶段性探索,下一步研究方向包括:进一步优化算法以适应更多样化的加工工况;拓展与国产数控系统的深度集成。
随着多技术领域的进一步交叉融合与工程实践的不断深入,该应用将为汽车核心零部件的智能、高效与可靠加工提供更好的解决方案,推动我国汽车制造业向高质量发展迈进。
参考文献
[1] 程涛,左力,刘艳明,等.数控机床切削加工过程智能自适应控制研究[J].中国机械工程,1999,10(1):6.DOI:CNKI:SUN:ZGJX.0.1999-01-009.
[2] 王永强.滚珠丝杠进给系统自适应建模理论与方法研究[D].济南:山东大学,2013.DOI:10.7666/d.Y2327474.
[3] 冯斌,梅雪松,杨军,等.数控机床摩擦误差自适应补偿方法研究[J].西安交通大学学报,2013,047(011):65-69,96.
[4] 叶文华.数控机床加工过程自适应控制技术学术研究进展[C]//中国机械工程学会机械自动化分会&中国自动化学会制造技术专委会学术工作进展报告2017.2017.DOI:ConferenceArticle/5b585158c095d715a43146b3.
[5]刘艳明,黄一夫.自适应控制在数控机床中的应用[J].组合机床与自动化加工技术,1990(11):3.DOI:CNKI:SUN:ZHJC.0.1990-11-011.
本文为“AI汽车制造业”首发,未经授权不得转载。版权所有,转载请联系小编授权(VOGEL100)。本文作者:邢田 温武 於双月,单位:上汽通用五菱汽车股份有限公司。责任编辑龚淑娟,责任校对何发。本文转载请注明来源:AI汽车制造业
AI汽车制造业
龚淑娟
李峥
相关推荐
-
电磁屏蔽非金属材料在汽车领域的开发现状与应用
电动化、智能化和网联化是汽车行业的发展趋势,由此带来车载电子电器零件数量激增,电磁干扰问题日益突出。本文系统梳理了电磁屏蔽原理,分析了汽车不同零件的电磁屏蔽需求差异,研究了当前材料开发进展,面临的主要挑战和应用前景。研究表明,非金属电磁屏蔽主要通过填料改性、金属非金属复合和非金属表面金属化实现电磁屏蔽非金属材料正加速从学术探索走向产业化应用,多功能集成与智能化将是下一阶段的核心发展方向。
2026-09-01
-
-
新能源汽车热管理流道板用可钎焊铸造铝合金材料开发
针对新能源汽车热管理流道板用可钎焊铸造铝合金缺乏的现状,本文系统研究了Cu和Mg微合金化对Al-Mn-Fe合金铸造性能、微观组织及力学性能的影响。结果表明:添加Cu和Mg可提升合金流动性并降低热裂敏感性,细化α-Al晶粒,促使Al6(Mn,Fe)相由针状向短棒状转变。复合添加0.1%Cu和0.1%Mg时,合金综合性能最优,屈服强度达126MPa,抗拉强度190MPa,延伸率33.3%,熔点659.35℃,满足钎焊温度要求(>610℃)。基于该合金成分,采用挤压铸造工艺成功制备出流道板零件,钎焊后焊缝成形良好。
2026-08-31
热点文章
-
主机厂在线测量技术实现途径和方法
2026-09-24
-
格罗方德GTS2026:全栈技术赋能中国新能源汽车产业升级
2026-09-29
-
AI如何重塑汽车研发?——“工程化AI”的边界与路径探索
2026-09-24
-
白车身行李舱法兰尺寸波动对整车密封性影响的数字孪生与公差实证分析
2026-09-28
-
从城市到草原,奇瑞风云A9L用全场景NOA定义长途出行
2026-09-29
-
过程质量要素数字化管控在汽车行业的应用
2026-09-29
-
面向交钥匙工程的扁线电机定子产线全流程数字孪生平台
2026-09-30
-
动力总成零件加工的自适应控制方法研究
动力总成等关键零部件作为汽车核心构成部分,其加工过程的稳定性、精度保持性及效率直接影响产品的质量一致性、生产成本与市场竞争力。本文系统性地研究并提出一种集实时负载监测自适应调整的综合控制方法,通过高精度电流传感模块实时捕获加工系统各驱动轴电机的电流信号,结合先进的信号处理技术与自适应控制算法,动态在线调整进给倍率,以实现恒功率或恒力切削,从而稳定切削过程,显著提升动力总成零件的加工质量与刀具寿命。
作者:
-
面向交钥匙工程的扁线电机定子产线全流程数字孪生平台
-
AI《汽车制造业》增 刊
-
从城市到草原,奇瑞风云A9L用全场景NOA定义长途出行
-
过程质量要素数字化管控在汽车行业的应用
-
格罗方德GTS2026:全栈技术赋能中国新能源汽车产业升级
评论
加载更多