镁合金及其连接技术在白车身的应用探讨
0 引言
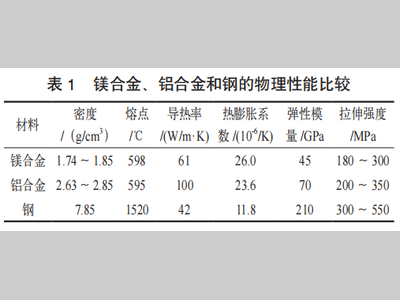
实现汽车行业的节能减排是所有汽车企业探究和发展的方向,而车身轻量化是重要的手段之一。镁合金是密度只有1.74g/cm3的轻量化工程材料,比强度和比刚度比目前汽车车身用量最大的钢和铝还要高。镁合金、铝合金和钢的属性见表1。镁合金具有优良的导热性、减振性能以及优良的铸造性和机加性。而镁合金的成本高、焊接性能差、耐高温和耐蚀性较差等缺点,阻碍了其在汽车行业的批量应用。
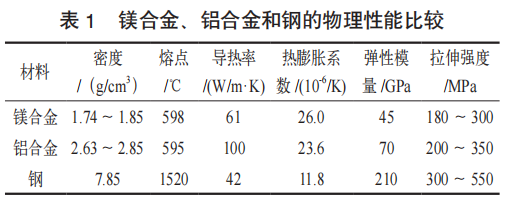
新材料的应用需要开发新的加工、连接工艺来满足装配的需求,目前业内已经针对镁合金,开发出了不少具备工业化的连接技术。随着镁合金加工成本的降低、性能的提高和连接技术的深入研究及新型连接技术的出现,镁合金在汽车行业的应用必将越来越广。
1 镁合金在汽车白车身的应用
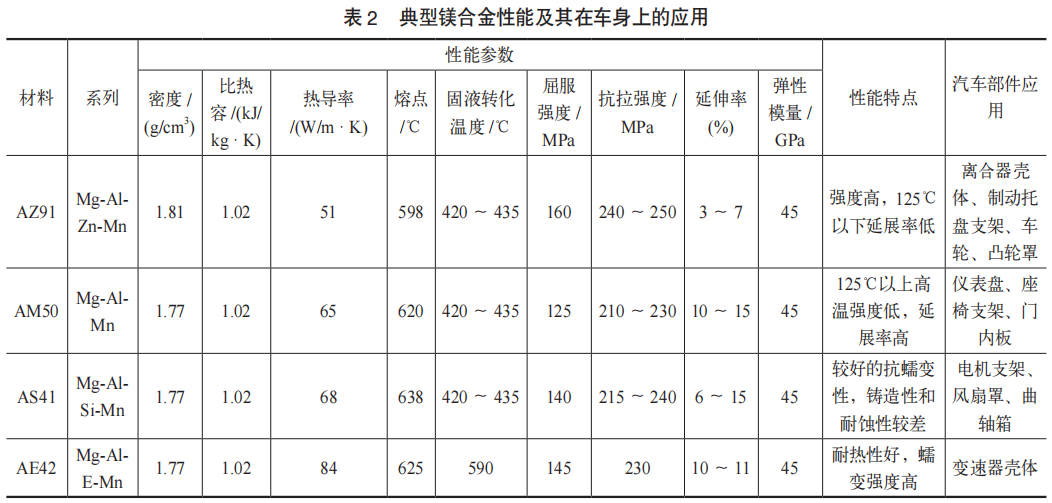
由于镁合金优异的性能,汽车研发人员一直探索在汽车上应用镁合金。典型铝合金性能特点及在汽车车身上的应用见表2。随着技术的发展和研发投入,国内汽车企业也在镁合金应用方面取得了较大进展。2023年西安交通大学和陕汽集团合作共同开发的镁合金挂车首车交付,单车镁合金用量约1000kg。2025年,长城汽车已和宝武镁业合作开发出了镁合金减振塔。赛力斯目前已经将一体压铸镁合金用于整个后地板,未来将扩展至前舱模块。
1.1 优势
(1)轻量化。镁合金的密度在1.74~1.85g/cm3之间,不到钢的25%,比铝合金还要轻,使用镁合金可使汽车部件单件重量减少35%~65%。镁合金以其优异的比强度和轻量化的热点,对于减轻车身重量、提高燃油利用率以及减少二氧化碳的排放具有重要意义。
(2)减振性能好。镁合金的阻尼系数较高,使其具有良好的减振性能,有助于减少振动和噪声,提升驾驶体验,目前已应用于一些底盘的副车架。在35MPa的应力水平下,铝合金A380的衰减系数仅为1%,镁合金AZ91D的衰减系数为25%。
(3)优异的铸造性能。镁合金的流动性能好,可以用于铸造复杂形状的零件。随着TESLA在一体压铸技术上的引领和发展,大型复杂铸造件越来越多地用于汽车部件,如前机舱和后地板等。
1.2 劣势
(1)成本高。目前,镁合金无法在汽车行业批量应用的关键因素之一就是成本。虽然全球都在努力降低镁合金的生产成本和加工制造成本,但目前和铝合金相比,镁合金车身的成本仍高25%~30%。
(2)耐蚀性差。镁合金在潮湿或腐蚀性环境中易发生腐蚀,影响使用寿命。由于镁合金表面活泼,氧化后又形成疏松的表层,进一步吸附腐蚀性介质导致氧化不断加深。所以如何提高镁合金的耐蚀性成为关键,目前主要通过开发新型镁合金来提高耐蚀性。
(3)制造工艺复杂。镁合金熔点低、易燃,铸造和加工难度大。镁合金在生产制造过程中容易氧化,需要特殊的工艺和设备来保护材料。由于镁粉易燃易爆,所以对生产条件要求很高。且铸造镁合金一般需热处理才能满足汽车部件性能要求,后续需要开发免热处理镁合金来简化制造工艺。
(4)力学性能不足。一般镁合金的抗拉强度只有180~300MPa,作为汽车部件的话,强度偏低,所以某些镁合金的强度和韧性不满足高负荷部件的需求。
(5)回收与再利用难。镁合金回收技术不成熟,回收成本高。由于镁合金较活泼,所以回收镁合金中经常掺杂有氧化物和Fe、Cu和Ni等金属杂质,这会降低镁合金的力学性能和耐蚀性,因此必须去除,保证镁合金的纯度。这就增加了镁合金回收的工艺复杂程度,使得回收成本增加。
2 镁合金连接技术
随着镁合金结构件在汽车行业应用的不断增加,镁合金连接技术也得到深入研究和发展。由于镁合金具有热膨胀系数大、熔点低、易氧化且氧化物熔点高等特点,镁合金的焊接难度较高。目前白车身镁合金的热连接技术主要有TIG、MIG、激光焊、电阻点焊、RESW和EJOT等,冷连接技术主要有SPR、FDS、搅拌摩擦焊和Clinch等。
2.1 TIGTIG
是利用钨极和工件间产生的电弧熔化母材和填充焊丝(如有)的一种焊接技术。钨极氩弧焊的热影响区和变形相对较小,焊缝的力学性能和耐蚀性也较高,是目前最常用的焊接方法之一。由于镁合金表面有氧化层,为避免焊缝夹渣,需要借助阴极雾化去除母材表面的氧化层,所以一般采用直接反接或交流进行焊接。但镁合金采用TIG焊时,焊接速度慢、效率低,焊缝易出现气孔和粗大晶粒,造成强度的降低。
2.2 激光焊
激光焊是利用高能量密度的激光束作为热源的一种焊接方法。由于激光的能量密度高,所以和其他焊接技术相比,变形最小、焊接残余应力小且接头性能好,易于实现自动化焊接、效率高。但镁合金对激光反射率高、能量吸收率低,气孔和热裂纹这些问题亟需解决。
而激光电弧复合焊是将激光和电弧两种热源进行复合来进行焊接。通过电弧形成熔池,提高材料对激光的吸收率,同时激光也有助于焊接电弧,实现较大熔深的高速、高质量焊接。目前常用的有激光+TIG和激光+MIG两种复合焊技术。
但由于激光焊设备成本高、系统复杂,需要额外的房体来保证激光安全,这些因素也在一定程度上限制了激光的应用。
2.3 MIGMIG
又称“熔化极惰性气体保护焊”,采用焊丝作为电极,利用电弧热将焊丝和母材熔化,形成焊缝。和TIG相比,焊接速度更快,更适合批量生产。但由于焊接过程中,MIG焊丝作为电极且强度低,所以送丝稳定性较差、工艺窗口较窄。选用MIG焊接镁合金时,选择合适的工艺参数尤为关键。
2.4 电阻点焊
电阻点焊因其易于实现自动化、效率高及接头强度高等优点,是目前汽车行业最常用的焊接方式之一。镁合金具有一定的电阻,所以电阻点焊也是可选的连接技术。镁合金和铝合金都具有导热率高、电阻率低的特点,所以为了保证焊核的形成,需要用强规范(大电流、短时间)焊接。在相同板厚条件下,镁合金点焊所需的焊接电流一般为钢板焊接的2~5倍。此外,镁合金点焊接头非常容易出现微裂纹,所以目前只能用于非承载或受力不大的零件中。
2.5 搅拌摩擦焊
搅拌摩擦焊是借助搅拌针的旋转摩擦和搅拌作用,将母材接头区域处的金属从固态转换至塑性态,再借助一定的挤压力实现材料间的有效连接。搅拌摩擦焊因其在焊接过程中不会将镁合金母材加热熔化,因此焊接接头不会出现裂纹、气孔和夹杂等问题。但对于复杂形状零件和薄壁零件的焊接较为困难,这也限制了搅拌摩擦焊技术的应用。
搅拌摩擦点焊集成了电阻点焊和搅拌摩擦焊的优势,在摩擦热和塑性变形的作用下形成焊接接头。由于无须沿焊缝纵向移动,且再焊接过程中搅拌头无倾角,未来薄壁件的焊接也会成为可能。
随着技术的发展,搅拌摩擦焊也可以实现机器人焊接,这有助于搅拌摩擦焊在汽车行业实现自动化生产。
2.6 其他
SPR利用执行机构提供的压力推动铆钉穿透上层板材,铆钉尾部和底层板材在铆模作用下发生塑性变形,形成铆接纽扣并实现牢固的连接点。目前是铝铝、钢铝异种材料的重要连接技术之一。由于镁合金和铝合金物理性能较为接近,所以完全可以用于镁镁、镁铝及镁钢的连接。但由于镁合金室温塑性较差,所以很容易出现底部裂纹。目前主要通过底部镁合金预热、SPR过程中增加旋转(也称为F-SPR)或增加牺牲层材料等方式减少底部裂纹,提高质量。
FDS利用螺钉的高速旋转产生的热量熔化母材,在轴向压力作用下穿透母材,并在母材上形成螺纹,使两层或多层板材固定在一起。FDS的主要优点是可以单面连接,可用于封闭腔体的连接,也可以用于异种材料,此外连接强度高、可拆卸。和其他工艺一样,由于镁合金的低温塑性较差,所以FDS成形时容易开裂,且拧紧时容易滑牙。如果下压力过大,在凸台没有成形之前就被刺破;如果降低压力,凸台成形时间足够长时,母材温度逐渐升高,这时候再穿刺,连接质量较高。
Clinch,是利用金属塑性变形,借助特殊的压铆机构形成工件间的互锁咬边组织,从而实现机械组合的一种机械连接技术。Clinch连接时不会损坏表面涂层,且无污染、无噪声且无火花。但Clinch的静态强度较低,一般主要用于前盖、翼子板和车门等非主承力部件。由于镁合金的室温塑性低,接头容易开裂,一般需要进行加热保证强度。
RESW(Howmet称之为RSR,Arnold称之为Flexweld)是一种在轻质板材中预先压入一颗钢制元件,然后用点焊将压入的钢制元件和下层板焊接在一起的技术。由于超高强热成形钢强度高,使用SPR很难穿透形成互锁,所以该技术主要用于铝合金或镁合金等不易焊接的金属板材和超高强热成形钢的连接。
EJOT利用摩擦单元在设备驱动下旋转穿过上层板,和下层板通过摩擦焊焊接在一起,上层板被元件头部约束,完成连接。该技术同样主要用于上层轻量化金属材料+下层钢板。由于摩擦生热,适当提高了镁合金板材的温度,因此该技术连接镁合金和钢板相比其他技术缺陷率较低。
考虑到焊接质量和焊接自动化程度,目前国内某主机厂的镁合金部件,主要采用SPR、FDS和弧焊。
此外,冷连接还有铆接、螺接和胶接等工艺,但和材料关系不大。而热加工工艺中还有电子束焊接,但此工艺需要真空环境,不适合汽车行业批量生产。
除TIG、MIG和搅拌摩擦焊的效率偏低外,其他连接技术均可适用于白车身的高节拍生产。目前由于热加工工艺对镁合金母材的影响,热连接技术的焊缝强度都很难达到母材的强度,而非热连接技术外,由于对母材几乎没影响,所以强度普遍偏高(Clinch除外)。激光、RESW和EJOT的单套设备成本均在100万元以上,属于高成本连接技术;TIG和MIG、电阻点焊、Clinch均属于较常规技术,成本一般不超过30万元,属于低成本连接及技术;其他连接属于中等成本的连接技术。
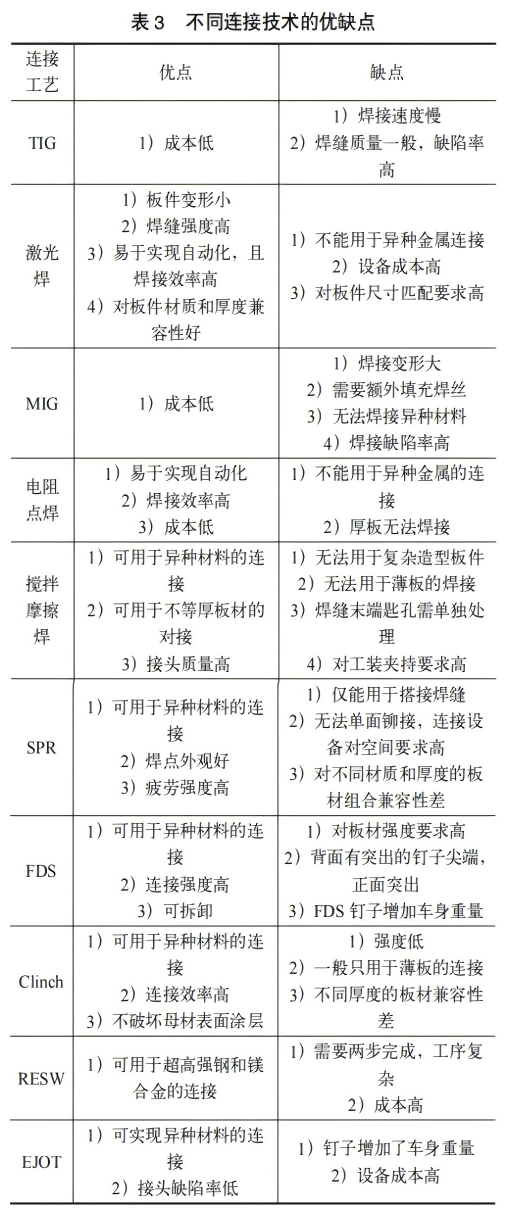
最终镁合金的连接技术,要根据板材搭接情况,综合生产效率、强度、成本等各方面因素,确定最优的连接技术方案。如板材为对接或角焊缝,那只能选择TIG、MIG和激光等连接技术。而对于搭接焊缝,在满足设计要求的情况下,一般所有连接技术均可选用。不同连接技术的优缺点对比见表3。
3 结语
镁合金由于具有轻质、刚度高和抗冲击能力好等优点,其应用是汽车实现轻量化和节能减排的重要发展方向。但也存在生产工艺复杂、成本高和可回收性差等缺点。随着科技的进步,如果能将以上问题解决,相信镁合金在汽车行业会得到批量应用,也会助推连接技术的发展。
参考文献
[1] 中国工程院化工 , 冶金与材料工程学部 , 中国材料 研究学会 . 中国新材料产业发展报告 [M]. 化学工业 出版社 :2024.
[2] Liu B ,Yang J ,Zhang X , et al.Development and application of magnesium alloy parts for automotive OEMs: A review[J].Journal of Magnesium and Alloys,2023,11(1):15-47.
[3] Magnesium alloys and applications in automotive industry[C],5th International Conference Science and Development of Nanotechnology, 2021.
[4] R.Sampathkumar. Magnesium and its Alloys for Automotive – A Review [J]. International Journal of Innovative Research in Technology,2018,5(2):433-440.
[5] 宋影伟 , 宋光铃 , 曾荣昌 , 等 . 镁合金腐蚀和控制技 术的基础问题 [J]. 中国材料进展 ,2024,43(12):1077- 1083.
[6] Beauty Maledi, Silas Ithete Hango, Adefunke Abosede Fabuyide,et al. Welding of magnesium and its alloys: an overview of methods and process parameters and their effects on mechanical behaviour and structural integrity of the welds[J]. Manufacturing Rev.2021, 8(29):1-31.
[7] 杨洪期 , 王刚 , 高海东 , 等 . 搅拌摩擦焊在白车身焊 接中的应用 [J]. 汽车工艺师 ,2025,(4):16-19.
[8] Howarth J, Mareddy S, Mativenga P T. Energy intensity and environmental analysis of mechanical recycling of carbon fibre composite[J]. Journal of Cleaner Production, 2014, 81(7):46-50.
[9] M. Haghshenas, A.P. Gerlich. Joining of automotive sheet materials by friction-based welding methods: A review [J]. Engineering Science and Technology,an International Journal,2018, (21): 130-148.
[10] 刘奇峰 , 蓝丽招 . 铝、镁合金压铸件在汽车工业中 的应用及发展 [J]. 汽车文摘 ,2024,(2):50-55.
本文为“AI汽车制造业”首发,未经授权不得转载。版权所有,转载请联系小编授权(VOGEL100)。本文作者:杨洪期1,2王刚1,2高海东1,2姚晓涛1,2刘林1,2刘永强1,2姜志超1,2,单位:1.中国汽车工业工程有限公司天津300110;2.机械工业第四设计研究院有限公司。责任编辑龚淑娟,责任校对何发。本文转载请注明来源:AI汽车制造业
AI汽车制造业
龚淑娟
李峥
相关推荐
-

动力电池铝合金激光焊OCT检测性能研究
针对动力电池铝合金激光焊接过程中光学相干断层扫描(OCT)熔深检测能力的问题,以1.5mm+3mm1060铝合金搭接激光焊为试验对象,研究了OCT系统对熔深检测的准确性及缺陷识别能力。试验结果表明:OCT检测值与金相实测值的相对偏差随熔深增大呈显著递增趋势,最大偏差不超过5%;OCT可稳定识别炸孔、虚焊、焊缝填充不足及功率波动等缺陷,但对铝合金激光焊接中的焊穿缺陷无法有效识别。
2026-08-12
-

电机悬置螺纹孔脱丝的失效原因分析及改善方法
汽车电机悬置多采用A380铝合金铸造,具有轻量化优势,由此降低簧下质量,可以提升悬架系统反应速度。但铝合金屈服强度低,安装孔螺纹的设计强度不足很容易出现脱丝的失效现象。本文通过对某车型出现的批量螺纹孔脱丝故障解析,结合莱卡全自动扫描分析孔隙率、X-ray探伤等方式,找出螺纹脱丝的根本原因,并提出改善方法,为悬置螺纹脱丝故障提供了一种有效的解决方式。
2026-08-11
-

耦合精准有限元仿真的扁线电机成形质量智能自适应管控数字孪生系统
扁线电机作为新能源汽车驱动系统的核心部件,其定子制造质量直接影响电机性能与可靠性。传统扁线成形工艺依赖人工经验进行调试,存在参数优化周期长、质量一致性差以及回弹控制难等行业痛点。本文提出一种耦合精准有限元仿真与人工智能的扁线成形质量智能自适应管控数字孪生系统。通过构建高保真有限元仿真模型,并以实时生产数据驱动仿真迭代修正,实现成形过程的精准预测;进一步融合深度学习与自适应控制算法,建立“工艺参数-成形误差”的智能映射与补偿机制,实现工艺参数的动态优化与自适应调控。该系统在示范产线中的应用表明,可显著提升扁线成形的精度与一致性,缩短调试周期并降低废品率,为扁线电机智能产线交钥匙工程提供关键技术支撑。
2026-08-10

热点文章
-
汽车保险杠PP+EPDM-M20材料闭环回收技术研究与应用
2026-09-07
-
一体化压铸岛设备集群智能化整体解决方案
2026-09-08
-
一体化压铸件智能生产线关键技术研究与产业化应用
2026-09-09
-
镁合金及其连接技术在白车身的应用探讨
2026-09-14
-
理想汽车:自研电池将搭载到所有车型
2026-09-08
-
伯特利EMB接连获得两家著名车企重磅量产项目定点
2026-09-10
-

第六届长安科技生态大会启幕|长安天枢领航技术正式发布 长安启源Q06开启预售
2026-09-07
-
镁合金及其连接技术在白车身的应用探讨
镁合金具有优异的性能,是车身轻量化的关键解决方案之一。本文介绍了镁合金的特点及其当前在白车身中的应用案例和进展,分析了镁合金在白车身应用中的优劣势,并介绍了目前镁合金车身部件的连接技术及其特点,总结了不同连接技术的优缺点,最后展望了镁合金及其连接技术在白车身上的应用。
作者:
-
一体化压铸件智能生产线关键技术研究与产业化应用
-
一体化压铸岛设备集群智能化整体解决方案
-
汽车保险杠PP+EPDM-M20材料闭环回收技术研究与应用
-
车身空腔发泡降噪材料及其工艺实现
-
高刚性增强隔声PVB膜在新能源汽车玻璃轻量化中的应用研究
评论
加载更多