面向汽车焊装线的生产效能模型与归因分析方法
0 引言
汽车焊装生产线兼具流程制造的连贯性与离散制造的多层级物料组合特性,其效能分析一直是行业内公认的管理难点。
传统OEE(设备综合效率)分析通常将指标核算至工厂或线体层面,难以向下有效分解,导致权责边界模糊、损失归因困难。针对串联产线“单点故障、逐级影响”的效率蚕食现象,产能损失难以量化、无法精准归因,改进措施难以精准落地。
基于动作级过程信号感知的节拍分析采用逐级汇聚的累积模式,易受工艺调整等生产波动干扰,系统适配性与鲁棒性不足,难以支撑焊装车间长期稳定的生产运营管理。基于此,本研究将产线生命周期、生产组织形态、权责划分纳入分析范畴,提出一种兼顾稳定性且可向下归因的焊装流水线效能模型与分析方法,破解焊装效率分析痛点,实现效能损失的精准定位。
1 研究背景
头部汽车集团普遍布局多个制造基地,由制造本部承担集团制造运营指标的管理职能,但各主机厂在生产规模、产能水平、新车型培育与导入阶段、生产班次等方面均存在差异,导致集团层面的横向对标缺乏统一基准;此外,受车型结构、产线培育阶段差异影响,即使同一基地不同时期的效率指标也不具备直接可比性。
1.1 汽车自动化焊装线工艺特征
汽车焊装线的核心工艺是基于BOM层级将零散制件逐级焊接组装为完整白车身,整体工艺具有不可逆、高自动化流水作业的特点。汽车制造的高复杂度与高产量特性,决定了焊装工艺属性与运作模式具有鲜明的行业特殊性。
1.1.1 工艺属性
从工艺属性来看,焊装以焊接等不可逆成形工艺为主,同时白车身作为整车装配基准,工艺执行对工位静止精度要求极高。
1.1.2 输送模式
为满足大批量生产需求,焊装工作站间的输送方式分为步进式、滚床滑橇式和机器人搬运式三类,均呈现典型的间歇式输送特征,即遵循“输送到位→工位静止→工艺执行→输送离开”的间歇移动规律。
根据制件在工位间的输送特点,可将输送模式分为间歇同步输送、间歇异步输送和连续刚性输送三类。其中焊装分装线通常采用机器人抓取实现制件工位流转,车身下部线与主线多采用滚床滑橇方式实现工位间输送,均属于异步间歇输送范畴。各类输送方式的特征如表1所示。
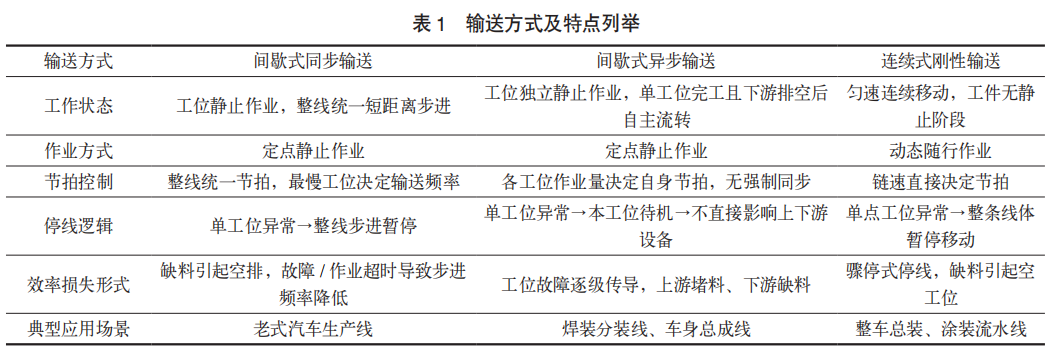
不同输送模式下,产能损失的影响机制存在本质差异。同步输送模式下,各工作站完成工艺后需向总控系统发送完工信号,总控系统等待所有工作站就绪后统一发出流转指令,任一工位的设备故障或维修延迟都会阻塞完工信号,进而导致全线输送停滞。
异步输送模式下,各工位完成自身工艺且下游工位空闲时即可独立流转,单站故障的影响范围被限制在相邻工位——上游工位因下游占用产生堵料等待,下游工位因无来料产生等料等待,不会波及整条产线。
仿真对比结果表明,相同设备可靠性条件下,异步模式的线体开动率较同步模式高出约4.6个百分点,说明输送模式直接决定了单站故障的产能损失边界。
不过,异步模式仅将故障影响限制在局部,并未消除损失本身——异步模式下仍存在约12%的产能损失空间,且损失分散在各工位之间,呈现缺料、堵料和故障交织的复杂分布。如何对这些分散损失进行精准归因与权责划分,是异步输送为主的焊装线必须解决的管理问题。
1.1.3 线体组织模式
在工作站组织形式上,线体内设自动输送与少量缓存,线体间为串联布局且几乎无缓存,形成“分装线体(机舱线、前地板线、后地板线)→车身下部线→主线”的主流结构,如图1所示。
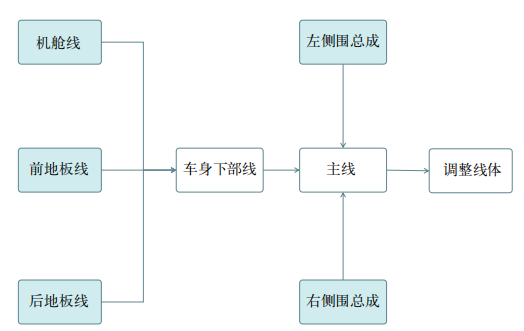
图1 焊装线体流向示意
该模式在物料属性上遵循离散制造的BOM层级与装配逻辑,在生产组织上遵循强串联、管道式、间歇移动的类流程制造输送逻辑,呈现典型的“流程化离散制造”特征。
1.2 生产组织与管理的特点
汽车主机厂的建设与运营普遍遵循“建设-运营分离”模式:生产技术或制造工程部门承担产线规划与建设职能,制造基地负责接产量产车间并组织生产运营。产线规划阶段,相关部门基于规划产能、目标稼动率、规划节拍等参数开展线体设计;运营阶段,考核重点转向平均维修时间(MTTR)、车间OEE等运营指标。二者的交汇通常仅停留在投产交付节点,以验收理想状态下是否满足规划节拍为标准,忽视了产线长期运行状态下的实际产能达成能力。
1.3 行业发展带来的工艺波动
随着新能源汽车行业快速发展,车型迭代加快、配置日益丰富、国内外车型共线生产等因素,均导致焊装工艺节拍差异扩大。焊装车间多车型频繁切换、商品车与项目调试车共线生产成为常态,主要呈现两大特征:一是车型切换频繁,小批量柔性生产占比提升;二是不同车型工艺差异导致各工位节拍波动加剧,进一步加大了效能分析与产线管理的难度。
1.4 研究现状
结合前述焊装线工艺特征、管理特点与行业发展趋势,现有工作从工业工程方法、柔性生产组织、工业物联网等方向开展了大量效能评价相关工作。
作为产线效能评价的经典指标,OEE的六大损失框架已被下沉至单台设备层面,形成了较为成熟的设备损失分类与量化分析方法。结合汽车制造场景的应用,验证了OEE改善与产能提升的正相关关系,且可通过PLC程序实现缺料、堵料和故障时间的互斥分类计时。也有研究通过瓶颈工位识别与工序重组实现了自动化流水线的节拍系统优化,提出基于产线模块化的柔性工位节拍方案,将传统刚性节拍改造为工位级柔性节拍,提升了多品种混线生产的适配性与产能释放效率。
在工业物联网应用方面,已有研究开发了基于IIoT的装配线动态节拍控制系统,设计基于累积延迟的动态节拍算法,仿真验证可有效减少输送线停机;也有研究搭建了IoT生产过程实时监测系统,通过多层架构与异构传感器部署实现多参数协同感知,事件识别准确率可达94%以上。
上述研究搭建了流水线组织逻辑与节拍感知的理论框架,在各自维度提供了解决思路,但针对焊装线长期运营的效能管理,在分析颗粒度、归因精度与产线生命周期管理闭环方面仍存在空白。
2 焊装线效能管理存在的核心痛点
2.1 工艺特点的复杂性与评价指标的不对等
汽车焊装线“流程化离散制造”的双重特性,使单工位的效能损失具有显著的上下游连带效应,呈现“单点故障、逐级效能蚕食、多点共同作用”的特点,常规设备综合效率指标难以向下分解。
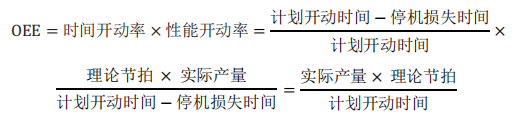
OEE是衡量设备生产能力的经典指标,计算逻辑为:OEE=时间开动率×性能开动率×良品率
汽车焊装场景下,通常默认产品良品率趋近于1,因此OEE可简化为:
从数据颗粒度来看,OEE更适用于加工层级浅、考核周期内切换少、大批量加工的场景。结合焊装线加工层级深、单班次多车型切换、流水线连续输送的特性,OEE的局限性主要体现在三个维度。
(1)结构维度:OEE的时间开动率将所有停机时间合并为总量,无法区分停机的责任来源。工位停机可能源于自身设备故障,也可能源于上游堵料或下游缺料,两类停机的责任主体完全不同,但在OEE统计中归为同一类损失,无法拆分。
(2)场景维度:OEE的底层假设是各设备或工序的工艺流相对独立,单台设备的损失不会直接传导至其他设备。而焊装线“流程化离散制造”的特性恰恰打破了这一假设——工位间强串联、几乎无缓存,单工位的节拍波动会通过输送链逐级放大,形成连锁效应。
(3)管理维度:OEE下滑时,设备、生产和技术质量等部门的子指标往往交叉影响。权责不明的根源在于OEE缺少从微观工况出发的损失溯源路径,无法将效率损失精准归因至具体工位与时段。
2.2 归因方式粗放与局部优化误区
现有焊装线管理以行政科室为核心划分责任,考核体系完全依托组织架构搭建,效率异常由对应部门承接解释。行业普遍采用因素拆解法管控OEE,将其拆解为多类影响因子并下沉至各行政单元,计算逻辑为:
OEE=f (设备稳定性,故障次数,工艺合理性,瓶颈节拍达成度,换型频次……)
设备部门负责设备运维与故障管控,生产部门统筹排产、投料与现场调度,技术质量部门管控生产质量。该模式看似分工明确,实则存在严重的归因缺陷:OEE下滑通常伴随多项子指标交叉影响,无法精准定位损失根源。
这种脱离生产微观工况、单纯依托行政单元的粗放归因模式,正是焊装线效能溯源困难、权责划分模糊的核心症结。而当前基于物联网搭建的节拍感知试点,普遍缺乏对产线整体运营逻辑的系统性考量,往往陷入“仅对子指标进行数字化呈现”的局部优化误区,难以形成系统性的效能改善体系。
针对OEE评价体系在焊装场景中分析颗粒度粗放、归因模式固化的痛点,搭建一套适配长期生产运营的效能归因分析模型具有重要的工程价值。
综合上述两类痛点,焊装线效能管理的核心诉求可归纳为:在评价颗粒度上,需要从线体级下沉至工位级,打破“大锅饭”式的指标核算;在归因逻辑上,需要将“自责”与“他责”两类损失从总量中剥离,使每个工位的效率表现都能在排除外部干扰后得到客观评价。
3 基于工位级节拍感知的效能归因模型构建
针对上述分析,本文构建基于工位级节拍感知的效能归因模型。核心思路是对OEE的效率评价链路进行拆解:将工位的完整实际节拍拆分为自责节拍(进料+工艺+出料)与他责节拍(缺料+堵料)。其中,自责效率剥离上下游干扰,纯粹评价工位自身能力;他责效率量化外部拖累程度,反映工位受上下游堵塞的影响比例。该分解方法将OEE无法区分的停机损失量化并精准归因至对应责任主体,实现从“线体级大锅饭”到“工位级精准归因”的转变。
3.1 产线运作模型
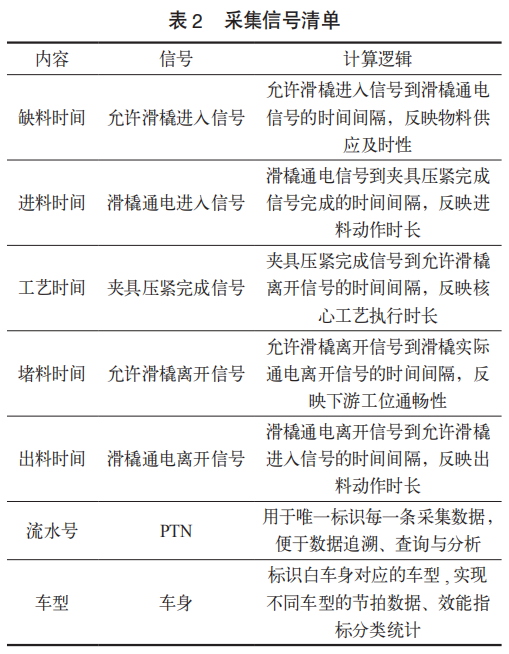
结合焊装线间歇式异步移动的输送特点,兼顾数据采集颗粒度与系统鲁棒性,对单工位运作流程进行抽象梳理,完整作业循环为:允许进料→进料执行→工艺启动→允许出料→出料执行→下一循环允许进料。
该模型涵盖焊装工位的所有核心运作环节,为后续节拍分析与数据采集提供基础框架,对应采集信号点如表2所示。
3.2 核心节拍(CT)定义与分类
节拍(Cycle Time,CT)是衡量焊装线效能的核心指标。结合工业级数据积累与焊装生产实际,将单工位完整循环CT拆解为五大组成部分:
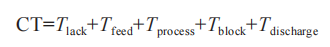
式中,Tlack为缺料时间;Tfeed为进料时间;Tprocess为工艺时间;Tblock为堵料时间;Tdischarge为出料时间。
其中,进料时间、工艺时间和出料时间由工位自身能力决定,属于自责类影响因素;缺料时间、堵料时间由上下游工况决定,属于他责类影响因素。
根据计算起止节点与统计逻辑的不同,CT可分为不同类型,对应不同的工程含义,如表3所示。
线体各类节拍的对应关系如图2所示。
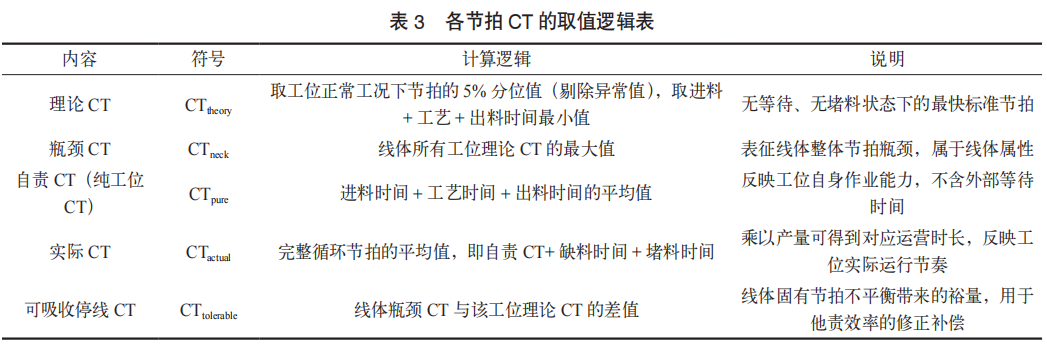
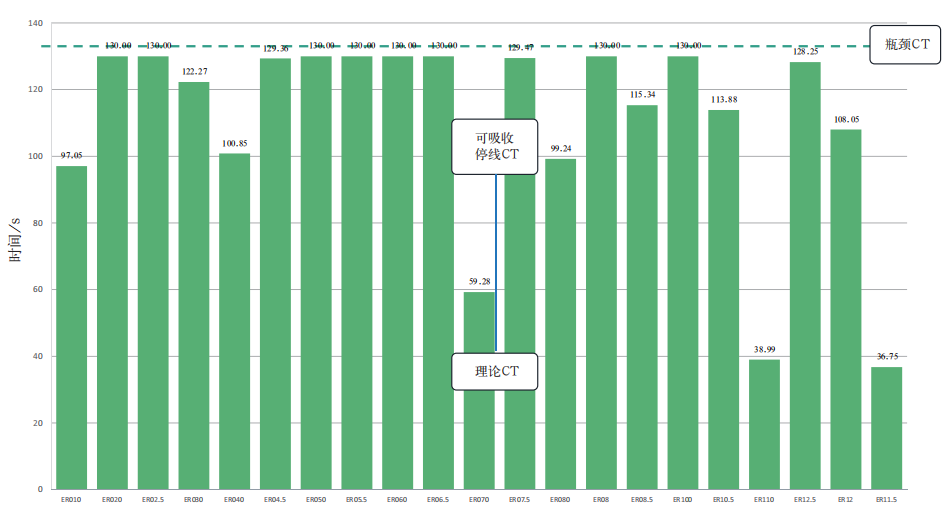
图2 线体各类节拍示意
3.3 效能评价指标体系构建
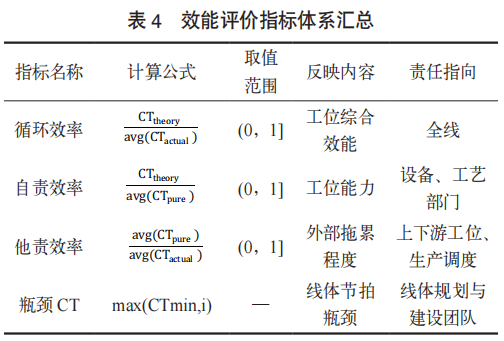
基于上述CT分类,构建“循环效率-自责效率-他责效率”三级效能评价指标体系,实现工位级、线体级效能的精准评价与权责划分,各指标的计算公式、含义与解读如下。
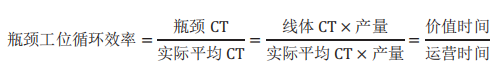
(1)循环效率(Cycle Efficiency)
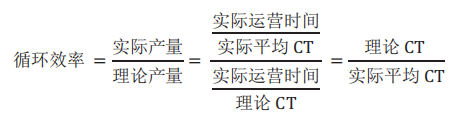
该指标衡量设备连续生产时,整体节奏达到理论最快节奏的比例,涵盖缺料、堵料和速度降低等所有效率损失。对工位而言,反映工位综合效能水平;同一工位不同时段的循环效率波动,同时包含工位自身可靠性波动与上下游故障导致的缺堵料影响。对线体而言,同一时段不同工位的循环效率差异,反映线体工位节拍不平衡的影响。
在不计良品率损失的前提下,瓶颈工位的循环效率与传统OEE指标等价,即:
(2)自责效率(工位纯能力)
自责效率计算公式为理论CT/纯工位平均CT,即:
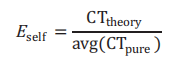
该指标仅评价工位自身能力,在排除缺料、堵料等所有外部干扰后,衡量工位工艺、工装、程序和动作速度达到理论水平的比例,完全反映工位本身的能力,不受外部因素影响。指标越接近1,说明工位自身能力越强;指标越低,说明设备、程序、工装等自身问题越突出,责任归属于工位对应的设备或工艺管理部门。
(3)他责效率(外部拖累)
他责效率计算公式为纯工位平均CTpure/ 完整实际平均CTactual,即:
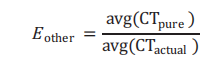
对于串联流水线,需考虑线体不均衡影响,修正公式为:
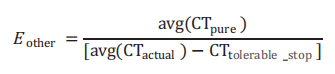
该指标衡量缺料、堵料等外部等待因素对工位效率的拖累程度,在工位自身速度不变的前提下,反映外部因素导致生产周期被拉长的比例。指标越接近1,说明外部干扰越小,几乎无缺料、堵料问题;指标越低,说明缺堵料问题越严重,工位受外部因素制约明显,责任可归因为上下游工位、生产调度或物料供应等相关部门。
其中,考虑线体不均衡补偿后,该指标的极限值为1,不考虑补偿时,极限值为CTpure/CTneck。
(4) 综合效率(Etotal)
综合效率计算公式为自责效率 x 他责效率,即:
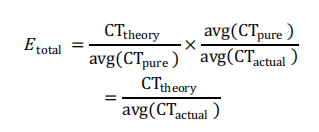
由上述推导可知,综合效率在数学上等价于循环效率:
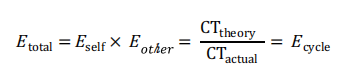
这一等价关系表明,三级指标体系在总量层面与传统循环效率保持一致,但通过引人纯工位CT作为中间变量,将总效率损失分解为两个正交分量一-自责分量反映工位自身能力衰减,他责分量反映上下游干扰拖累程度。两个分量互不重叠,乘积还原为总量,保证了分解的可逆性与完整性。
对应的效率损失绝对量可按责任归属分解为:
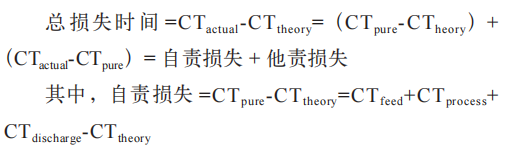
该分解为后续归因分析提供了量化基础:总损失一定时,自责损失占比越高,说明工位自身改进空间越大;他责损失占比越高,说明需优先解决上下游协同问题。
效能评价指标体系汇总如表4所示。
4 基于生产过程数据感知的归因方案实施
4.1 数据采集方案
基于产线抽象模型,结合焊装自动化PLC的设计特点,拆解各时间维度的关键信号点,明确数据采集的起点与范围。数据采集采用IIoT技术与PLC信号采集相结合的方式,实现关键信号的实时采集、存储与传输,保障数据的实时性与完整性;结合组态实时监控与大数据特征分析,逐级计算形成各层级效能指标。
4.2 数据分析流程
数据分析以“工位级”为核心,遵循“数据预处理→CT分类计算→效能指标核算→归因分析→责任划分”的流程。
(1)数据预处理:对采集的原始信号数据进行清洗,剔除信号丢失、时序错位等异常值,保障数据准确性;同时按车型、工位和时间周期对数据进行匹配与分类。
(2)CT分类计算:基于预处理后的数据,分别计算各工位的理论CT、自责CT、实际CT、可吸收停线CT,以及线体瓶颈CT,明确各类节拍的分布特征。
(3)效能指标核算:根据前文公式计算各工位的循环效率、自责效率、他责效率,形成工位级效能评价结果;同时汇总工位级数据得到线体级综合效能指标,根据如图3所示工位归因路径,进行详细数据拆分。
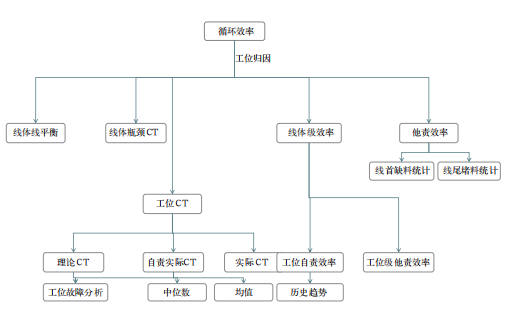
图3 工位归因路径
(4)归因分析与损失溯源:核心目标是将效率损失精准追溯至具体工位、时段与责任主体。基于三级指标体系建立归因判定规则,如表5所示。
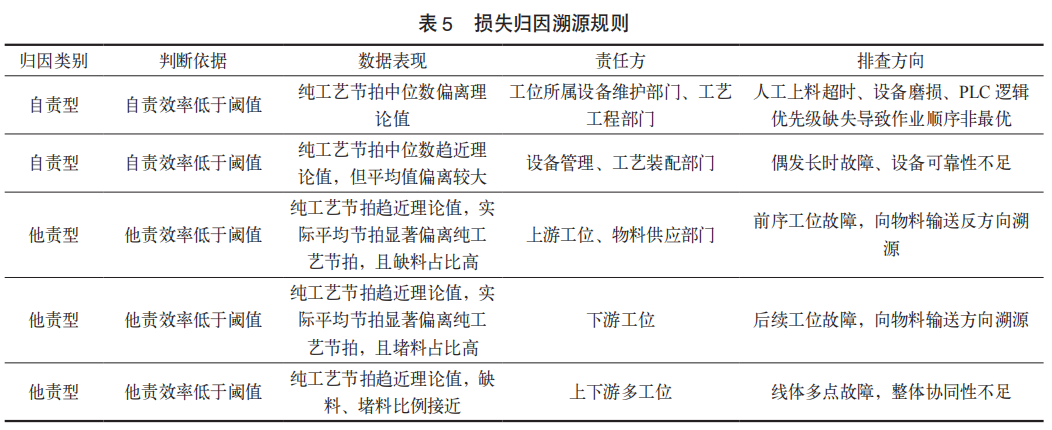
4.3 对比验证
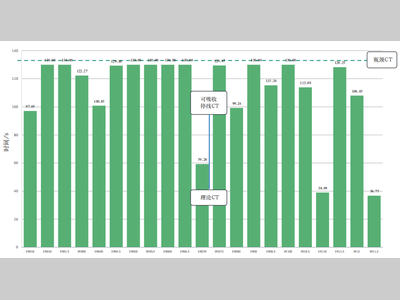
为验证效能归因模型的实际应用效果,选取某焊装主线为验证对象,以某工作日的生产数据为样本开展对比分析,工位效能分析结果如图4所示。
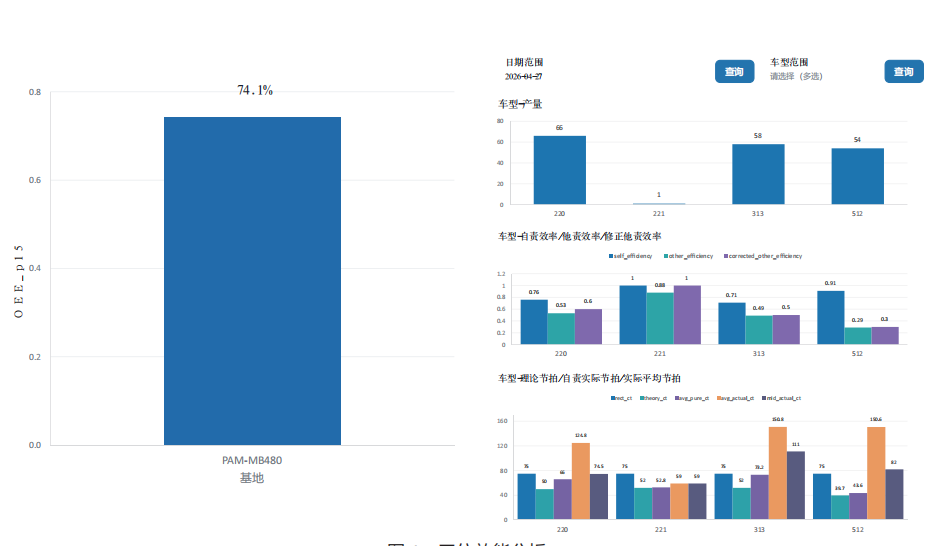
图4 工位效能分析
(1)传统方案
统计MES系统中某工位的产出情况,运营时长5h,标定节拍48JPH,当日产量178台,计算得:
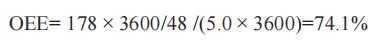
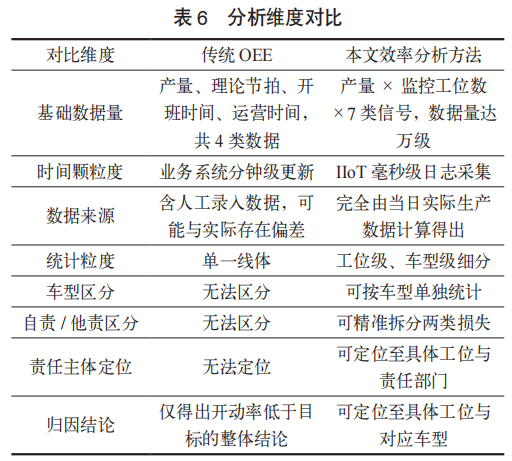
对比方案:系统共识别到4款生产车型,该工位所在线体瓶颈CT为75s,各车型对应工位理论CT均不高于52s,判定为非瓶颈工位。其中512车型生产阶段,工位自责效率为0.91,但他责效率仅为0.29,判定为他责型损失。进一步拆解损失成分:该车型下线体瓶颈CT为75s,工位纯CT为43.6s,理论CT为39.7s,实际平均CT为150.6s,由此判定该工位在512车型生产期间的主要矛盾并非自身能力,而是上下游波动影响。而220、313两款车型的自责效率偏低,需进一步分析两款车型的工艺差异对工位可靠性的影响。两种方法的分析维度对比如表6所示。
4.4 闭环管理
通过对比规划阶段设计节拍与实际运营中基于大数据分析得到的理想纯节拍,结合统计周期内实际平均节拍、自责平均节拍等多维度指标,可清晰呈现各工位规划值与实际投产值的差距。将规划CT、理想CT、自责CT和综合CT进行同维度对比分析,可形成规划-运营的全生命周期闭环,如图5所示。
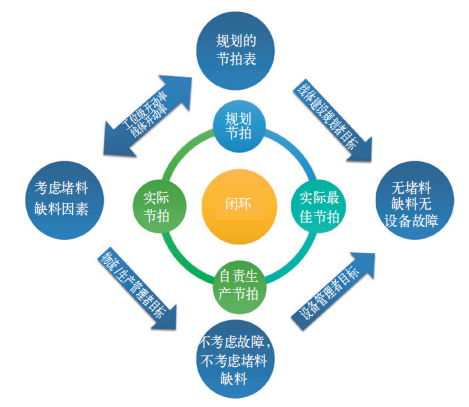
图5 线体生命周期闭环
5 结语
本文围绕汽车焊装线“类流程化离散制造”的双重特性,针对现有效能管理中存在的指标不适应、归因方式粗放等痛点,结合对生产过程的建模分析,提出了基于工位损失贡献度的效能归因方法,构建了“综合循环效率-自责效率-他责效率”三级评价体系,既实现了效能损失的精准归因与权责划分,又兼顾规划与运营的闭环管理诉求。
基于主机厂视角下场景适配与长效运营考虑,建议焊装线效能监控优先采用工序级颗粒度,管理考核下沉至工位级,进而破解串联线“个别工位出错、全线担责”的责任稀释问题。在解决实际问题的路径上,还需配套以下几方面的管理机制建设,才能真正将数据洞察转化为组织效能。
(1)建立“自责-他责”联合仲裁与复盘机制。
(2)防止“数据完美主义”误区,建立可接受偏差带管理制度。
(3)将规划-运营闭环机制制度化。
(4)以归因数据驱动考核体系的范式转移。
未来,随着工业大模型与因果推断技术的发展,这套归因框架还可与设备预测性维护、智能排产系统深度融合,实现效能损失的事前预警与前置管控闭环,为汽车智能制造的高质量发展提供坚实的效能管理支撑。
参考文献
[1] 王霆宇,汪惠芬,刘庭煜 . 基于设备综合效率的设 备损失分析 [J]. 机械制造与自动化,2016,45(4): 61-64.
[2] 魏雪冰,曹辉 . OEE 的提升及实际运用 [C]//2024 中 国汽车工程学会年会论文集. 北京:机械工业出版社, 2024 :2538-2541.
[3] 杨露霞,温怀凤,钱依祎,等 . 基于工业物联网的 设备综合效率监测系统设计 [J]. 自动化仪表,2021,42(3):94-97.
[4] 王建华,黄贤凤,尚莹莹,等 . 工业 4.0 背景下汽 车自动焊装线开动率评估仿真研究 [J]. 自动化仪表, 2018,39(5):25-29.
[5] 林静 . 自动化流水线的平衡分析与优化研究 [D]. 桂 林:桂林电子科技大学,2021.
[6] 张磊,李中原 . 基于 IE 方法的组装生产线平衡研 究——以 A 公司为例 [J]. 工业工程,2017,20(3): 112-118.
[7] 丁朝臣,卫青延,闫华 . 复杂产品离散型柔性生产 线建模与优化方法 [J]. 制造业自动化,2024,46(7): 89-95.
[8] 唐浩 . TH 公司柔性工位制节拍化的研究与应用 [D]. 重庆:重庆大学,2022.
[9] RUPPERT T, ABONYI J. Industrial Internet of Things based cycle time control of assembly lines[C]//2018 IEEE 23 rd International Conference on Emerging Technologies and Factory Automation (ETFA). IEEE, 2018: 399-406.
[10] 刘览 . 基于物联网的医疗器械生产环节实时监测系 统设计 [J]. 自动化应用,2026(1):72-77.
本文为“AI汽车制造业”首发,未经授权不得转载。版权所有,转载请联系小编授权(VOGEL100)。本文作者:李剑飞1蒋永1宋涛2孙梓鼎1,单位:1.吉利汽车集团有限公司;2.中国汽车工程学会。责任编辑龚淑娟,审核人李峥。本文转载请注明来源:AI汽车制造业
AI汽车制造业
龚淑娟
李峥
相关推荐
-
基于分段控制与预紧力矩标定的电动汽车牙嵌式离合器结合冲击优化研究
本文针对电动汽车电驱动系统中牙嵌式离合器动态结合过程中的冲击振动问题,提出一种基于“正速差控制+分段BLDC电机位置控制+调速电机力矩标定”的协同优化策略。实车测试表明:通过分别对轴向和径向的振动制定专门的软件控制和标定方法,可有效地将复杂的NVH问题分解为可实施的落地手段,满足乘用车NVH主观评价标准。本研究为高可靠性、低冲击的电驱动系统换挡控制提供了可工程化实施的标定框架。
2026-10-08
-
曲轴探伤机剩磁量自动检测创新方法应用研究
针对传统曲轴人工抽检覆盖率低、人为误差大及不良品流出风险高等痛点,本文提出基于霍尔传感器与PLC控制的曲轴剩磁量自动检测方案,通过自主设计信号兼容电路,实现剩磁全流程自动化检测与不合格品自动剔除,达成100%全检覆盖。经工程验证,系统检测一致率达100%、误判率低于0.02%、退磁不良品流出率降至0%,有效提升装配质量与生产效率,为汽车零部件磁性检测智能化升级提供低成本、高适配的工程应用方案。
2026-10-04
-
一种磨削振纹评价技术的自主开发与应用
本文针对磨削振纹管理中定性评价、无量化标准的技术空白,以及行业内振纹评价依赖外发改造、费用高且周期长的弊端,开发了一种基于离散傅里叶变换的振纹量化评价技术,实现振纹数据的自动采集、分析与图形化输出。经试验验证,该技术不仅节省设备改造费用400余万元,将项目实施周期从5个月缩短至1个月,还填补了国内振纹量化评价的技术空白,可实现设备振源快速解析。该技术已应用于发动机曲轴等零件评价,还可推广至新能源汽车相关零件及噪声声波分析,具有极高的工程应用与推广价值。
2026-10-03
热点文章
-
从“材料”到“感知”,Alcantara如何重塑汽车内饰体验?
2026-10-30
-
大电流、高集成、小尺寸,纳芯微发布NSD7308系列H桥有刷电机驱动
2026-10-26
-
虚拟调试技术在白车身产线设计中的应用
2026-10-27
-
汽车工艺设计中特性协同的数字化应用
2026-10-26
-
面向汽车焊装线的生产效能模型与归因分析方法
2026-11-02
-
重磅发布|《2027年度中国汽车十大技术趋势》正式发布!
2026-10-28
-
行业热点|《新能源汽车能效白皮书》正式发布!
2026-10-28
-
面向汽车焊装线的生产效能模型与归因分析方法
以构建汽车焊装线生产效率评估体系、明晰效能损失权责为目标,围绕线体工艺组织的特性与控制技术特征开展研究。在充分考虑汽车焊装工艺特点、技术先进性、普适性及系统可维护性等因素的基础上,提出了一种基于IIoT(工业物联网)节拍感知的车身焊装生产效率精细化权责划分与归因方法。该方法既能从生产组织划分视角有效进行焊装生产线的产能损失溯源与权责界定,又能从产线生命周期视角呈现规划产能与投产产能的演变轨迹,并构建闭环管理路径,为焊装车间效能管理提供了新的视角。
作者:
-
SAECCE 2026|福斯润滑油创新赋能智能底盘升级
-
从“材料”到“感知”,Alcantara如何重塑汽车内饰体验?
-
虚拟调试技术在白车身产线设计中的应用
-
汽车工艺设计中特性协同的数字化应用
-
大电流、高集成、小尺寸,纳芯微发布NSD7308系列H桥有刷电机驱动
评论
加载更多