汽车前保险杠尺寸设计与工艺优化研究
0 引言
前保险杠作为汽车核心外饰功能件,兼具碰撞缓冲、行人保护和外观造型修饰等多重作用。其与发动机罩盖两侧尖角区域的匹配状态,直接决定整车前部外观精致度,是整车一级外观匹配管控区域。受造型尖角、结构悬臂、装配应力及注塑收缩等多重因素耦合影响,该区域极易出现面差超差、间隙不均、尺寸波动等问题。部分量产车型虽通过放宽整车外观公差标准(DTS)实现数值合规,但实物目视匹配效果仍不满足精品外观要求,存在持续性售后投诉风险。
当前行业现有研究多聚焦保险杠单一注塑工艺参数调试、材料性能改良等单一维度,针对结构设计缺陷、定位方式、装配工艺与尺寸稳定性的耦合影响机制研究较为匮乏,缺乏系统性的结构-工艺协同优化体系。
本文以某车企四款同平台、同结构特征量产车型为研究载体,通过结构拆解、全周期尺寸数据跟踪、工艺过程复盘对比,明确尺寸偏差核心诱因,建立适配新车型开发的保险杠尺寸精准管控体系,形成可复用的设计标准与工艺规范,助力外饰件尺寸精益化管控。
1 现有车型保险杠尺寸现状与问题分析
1.1 整车尺寸现状
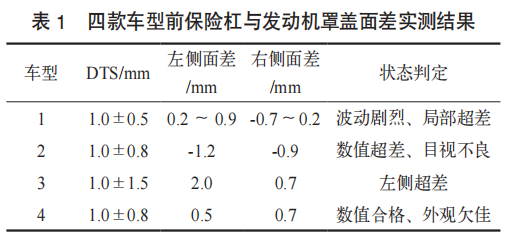
选取某车企四款量产车型(车型1~4)开展前保险杠与发动机罩盖尖角区域面差实测,测试点位如图1所示。结合各车型原厂DTS公差标准对实测数据进行对标分析,各车型匹配面差实测结果如表1所示。如图1所示,该尖角匹配区域为整车外观尺寸敏感管控区域,极易出现尺寸偏差与目视缺陷。四款车型均存在不同程度的面差超差与尺寸异常问题:车型1左右侧面差实测区间分别为0.2~0.9mm、-0.7~0.2mm,超出(1.0±0.5)mm的标准公差范围,尺寸波动幅度极大;车型2左右侧实测值分别为-1.2mm、-0.9mm,突破(1.0±0.8)mm公差上限,存在明显目视凹凸缺陷;车型3左侧面差实测值2.0mm,超出(1.0±1.5)mm的放宽公差标准,属于功能性超差;车型4数值虽处于公差合规区间,但实物匹配一致性较差,存在目视观感不良问题。
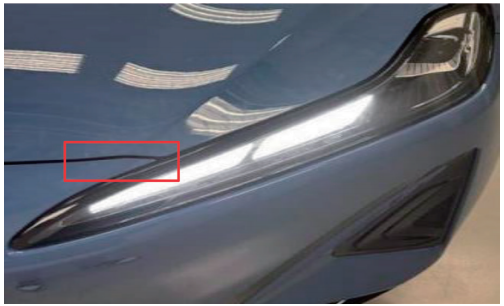
图1 前保发动机罩盖匹配区域示意
1.2 尺寸波动特征分析
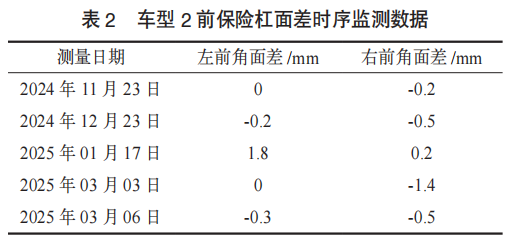
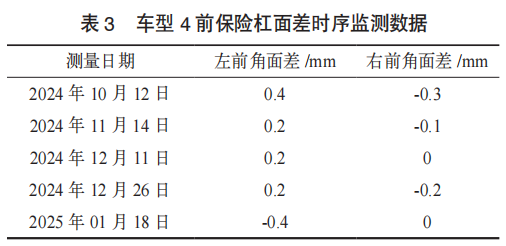
跟踪四款车型不同量产周期的面差时序数据,分析尺寸动态波动规律,结果显示各车型尺寸稳定性差异显著。车型1左前角面差实测区间为-1.3~1.3mm,全周期波动幅度达2.6mm,尺寸可控性极差;车型2右前角面差区间为-1.4~0.2mm,波动幅度1.6mm,量产一致性不足;车型3右前角面差由前期的-0.2mm波动至后期的2.0mm,阶段性突变问题突出;车型4尺寸波动相对平缓,但仍存在-0.4~0.4mm的波动区间,无法满足精品外观管控要求。车型2、车型4时序实测数据分别如表2和表3所示。
1.3 核心问题定位
结合实测数据统计与保险杠结构拆解复盘,明确核心问题机理:前保险杠与发动机罩盖的匹配面差,与保险杠总成型面尺寸精度高度耦合,而型面尺寸稳定性由结构设计合理性与量产育成工艺可控性共同决定。现有车型普遍存在定位结构设计不合理、局部刚性不足等先天设计缺陷,同时量产阶段依赖人工装配,人为扰动因素多、工艺一致性差,最终导致匹配区域尺寸波动大、精度偏低,无法满足一级外观区域的高精度匹配要求。
2 保险杠尺寸精良性关键影响因素研究
2.1 结构设计影响因素
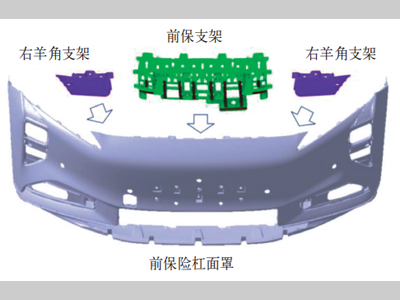
前保险杠主体装配结构如图2所示,结合4款车型结构参数对标,从定位间距、悬臂长度、壁厚刚性、定位方式和框架结构五个维度,分析结构参数对尺寸精度的影响规律。
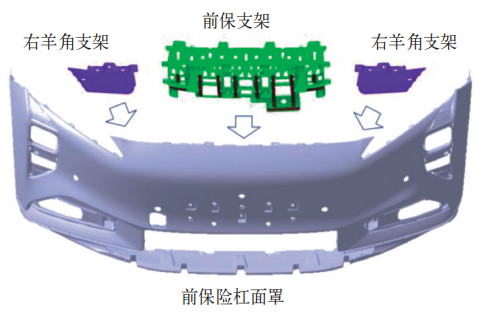
图2 前保险杠主体结构拆解
2.1.1 安装定位点与匹配型面距离
4款车型定位点与匹配型面间距对标如图3所示。车型1、车型2定位间距分别为130mm、155mm,间距偏大,结构悬臂效应显著,尺寸波动幅度大;车型3、车型4定位间距分别为90mm、108mm,尺寸控制效果优异。研究表明:定位点与匹配型面间距越小,结构约束性越强,定位累积误差越小,尺寸稳定性越好。结合量产经验,最优间距管控区间为90~110mm。
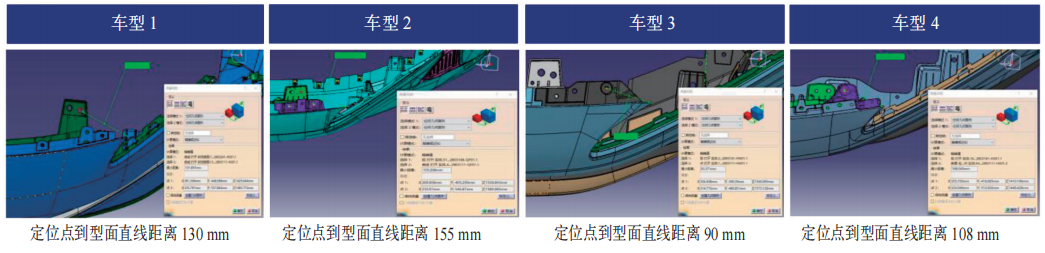
图3 安装定位点与匹配型面距离
2.1.2 尖角型面伸出长度
尖角型面悬臂伸出长度对标如图4所示。车型1、车型4伸出长度分别为81.5mm、108mm,悬臂短、刚性充足,面差波动小;车型2、车型3伸出长度分别为109mm、161mm,悬臂过长导致结构刚性衰减,受注塑收缩、装配应力影响极易产生形变,尺寸稳定性较差。综上,尖角型面伸出长度建议控制在100mm以内。
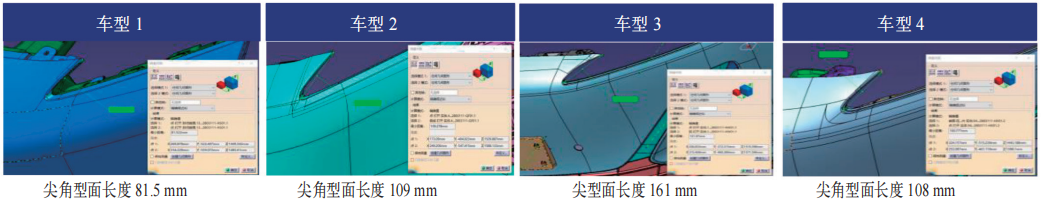
图4 尖角型面伸出长度
2.1.3 结构件料厚与强度
前保险杠面罩壁厚对标如图5所示。车型1、3、4面罩壁厚均为3.0mm,结构刚性充足,注塑变形量小,尺寸可控性强;车型2面罩壁厚2.8mm,壁厚偏薄导致刚性不足,注塑收缩形变明显,尺寸稳定性较差。由此确定,前保面罩最小壁厚应不低于3.0mm。
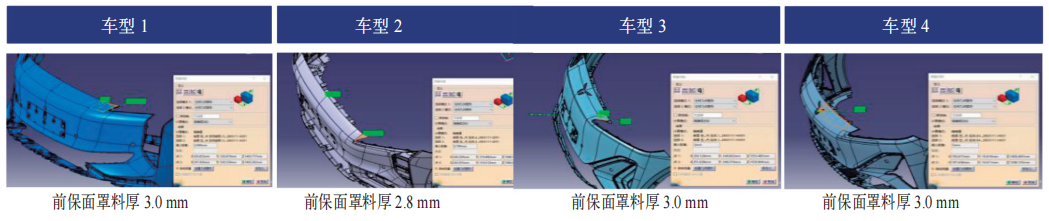
图5 前保险杠面罩壁厚
前保险杠支架壁厚对标如图6所示。车型1、3、4支架壁厚为2.5mm,支撑刚性充足,装配形变小;车型2支架壁厚2.3mm,支撑强度不足,装配受力易产生微量偏移,诱发尺寸波动。因此,支撑支架壁厚最小管控标准为2.5mm。
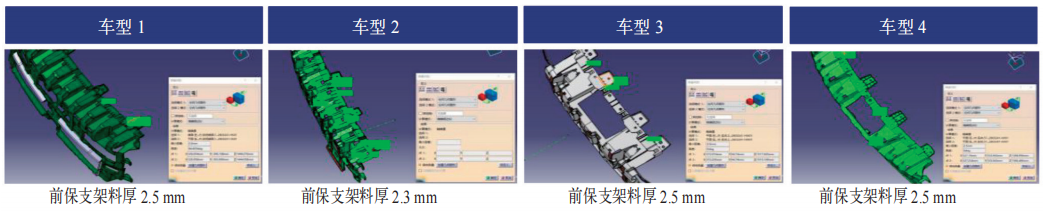
图6 前保险杠支架壁厚
羊角支架加强结构对标如图7所示。车型4采用背部全覆盖加强筋结构,刚性最优,尺寸匹配精度最高;车型3采用局部加强筋,刚性适中,匹配效果良好;车型2无加强筋结构、车型1无独立支架,仅依靠软胶连接,结构柔性大、抗形变能力弱,尺寸管控难度极大。全覆盖加强筋设计可显著提升羊角支架结构刚性,杜绝装配后形变偏移。
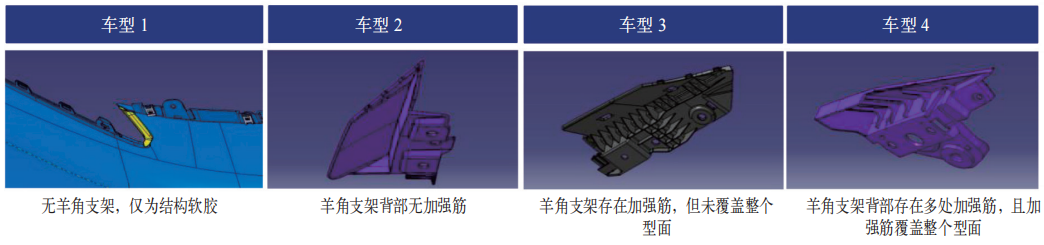
图7 羊角支架强度
2.1.4 羊角支架定位方式
羊角支架定位方式如图8所示。车型4采用主辅定位销定位,定位销面与坐标轴平行,定位精度最高;车型3采用主辅两条定位筋定位Y向,X/Z向推紧,稳定性一般;车型2依赖单一定位筋与人工推紧,车型1无定位结构,尺寸波动剧烈。充分的定位设计可保证支架粘接位置准确性,避免总成尺寸超差。
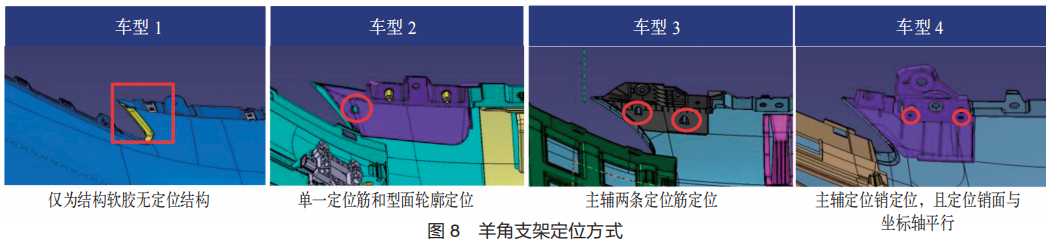
图8 羊角支架定位方式
2.1.5 内部框架强度
内部框架强度如图9所示。四款车型内部框架宽度均在40mm以上,其中车型4框架宽度60mm,尺寸稳定性最优。框架结构宽度越大,整体刚性越强,受力变形越小,内部框架最优宽度应不低于47mm。
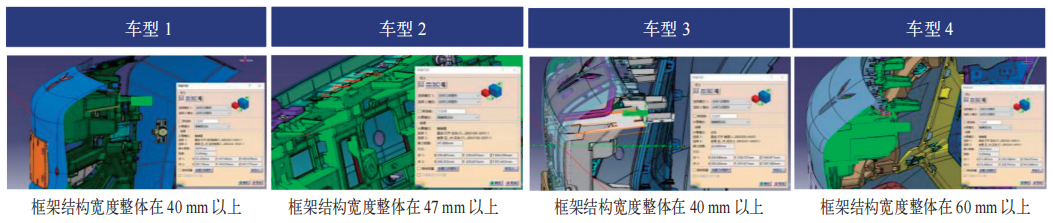
图9 内部框架强度
2.2 育成工艺影响因素
2.2.1 尺寸监控体系
现有部分供应商对羊角支架等关键部件尺寸监控失控,导致总成尺寸超差。需建立关键零部件尺寸专项监控机制,将支架尺寸精度纳入供应商考核指标。
2.2.2 装配工艺自动化
现有人工装配方式对尺寸精度影响极大,不稳定性高。如图10所示的自动化工装的应用可显著提升装配一致性,减少人为因素导致的尺寸波动。
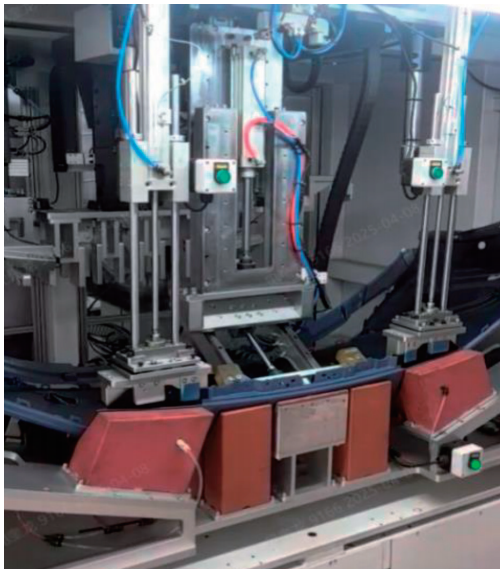
图10 自动化工装
2.2.3 材料与注塑工艺
四款车型前保面罩均采用PP+EPDM-TD15材料,材料性能一致,但注塑工艺参数差异导致尺寸波动。基于模流分析优化熔体温度(205~208℃)、模具温度(31~34℃)、保压压力(7.0~7.6s)等参数,可降低注塑收缩率波动,提升尺寸精度。
3 优化方案与育成验证
3.1 结构优化方案
基于关键影响因素分析,制定新车型保险杠结构优化标准。
(1)定位设计:安装定位点与匹配型面距离控制在90~110mm,采用主辅定位销定位方式,定位销面与坐标轴平行。
(2)型面设计:尖角型面伸出长度≤100mm。
(3)料厚标准:面罩料厚≥3.0mm,支架料厚≥2.5mm。
(4)强度设计:羊角支架背部全覆盖加强筋,内部框架宽度≥47mm。
3.2 育成工艺优化方案
(1)建立材料平台化体系:锁定PP+EPDM-TD15材料收缩率(0.7%~0.9%),结合产品结构确定模具收缩率,实现材料-模具-产品的精准匹配。
(2)注塑工艺标准化:基于模流分析制定工艺参数卡,固化熔体温度、模具温度和保压时间等关键参数,减少试模次数。
(3)自动化装配:引入保险杠总成自动化装配工装,实现支架粘接位置精准定位。
(4)全流程尺寸监控:建立关键零部件-总成-整车的三级尺寸监控体系,实现尺寸问题闭环管理。
3.3 育成效果验证
采用优化方案开发的新车型保险杠,通过多批次量产育成实测验证,优化效果显著。
(1)尺寸精度达标:发动机罩盖与保险杠面差实测值控制在0.2~0.8mm范围内,完全满足(1.0±0.5)mm的DTS标准。
(2)稳定性大幅提升:连续5批次测量,面差波动幅度≤0.3mm,较现有车型降低60%以上。
(3)外观品质升级:目视无面差不良,整车评审满意度提升至95%。
(4)开发效率提升:试模次数减少3次,尺寸达标周期缩短40%,开发成本降低约3.0元/台。
4 结语
前保险杠与发动机罩盖面差匹配精度的核心控制路径为结构设计优化与育成工艺标准化。通过缩短安装定位点与匹配型面间距、优化尖角型面长度、提升结构件料厚与刚度、采用精准定位设计等结构改进措施,结合材料平台化、注塑工艺优化、自动化装配及全流程尺寸监控等工艺手段,能够显著降低新车型保险杠尺寸育成难度,提升尺寸目标达成率。
本文提出的优化方案已通过实物育成验证,尺寸精度与稳定性均满足指标要求,可为汽车外饰件尺寸精度控制提供可复用的技术方案,对降低开发成本、缩短开发周期、减少售后投诉具有重要意义。后续可进一步结合有限元分析技术,开展结构-性能-尺寸多目标优化研究。
参考文献
[1] 何凡,沙俊亚,李飞,等.汽车保险杠材料平台化方案浅析[J].现代涂料与涂装,2025,28(5):57-60.
[2] 郑国立,何凡,庞建军,等.汽车保险杠产品品质保证方案[J].汽车实用技术,2020(16):176-178.
[3] 苏玉霞,李飞,葛强.影响汽车保险杠油漆附着力的因素[J].电镀与涂饰,2020,39(18):1250-1256.
[4] 赖啸,刘勇.我国汽车保险杠研究现状和有限元分析方法在汽车产品中的应用[J].西部皮革,2018,40(8):111.
[5] 张斌.塑件类型与收缩率的选用[J].模具工业,2008(8):66-68.
[6] 徐明琦,王学双,李剑钊,等.汽车产品开发阶段材料技术应用及管理[J].汽车工艺与材料,2022(3):42-45.
[7] 林玮静,齐学先.汽车前轴设计中有限元方法的应用[J].山东交通科技,2012(3):56-58.
本文为“AI汽车制造业”首发,未经授权不得转载。版权所有,转载请联系小编授权(VOGEL100)。本文作者:李小强 见奎龙 薛钰 于志博 宁金宝 李隆昌,单位:中国第一汽车集团有限公司。责任编辑龚淑娟,审核人李峥。本文转载请注明来源:AI汽车制造业
AI汽车制造业
龚淑娟
李峥
相关推荐
-
节能思维转变破解电池制造能效困局
在电池制造业从规模扩张向高质量发展的转型阶段,能源管理早已超越工艺辅助设施的范畴,成为影响生产成本、产品一致性与可持续发展的核心基础设施之一。数据显示,冷却系统能耗约占电池工厂总能耗的30%~40%,然而行业普遍存在“重采购成本、轻系统优化”的惯性思维,导致大量水泵长期处于“大马拉小车”的低效运行状态,隐形能源浪费触目惊心。本文通过某全球电池头部企业的冷却系统节能改造实践,展示如何通过系统化解决方案而非单一的水泵更换,实现冷却系统的能效跃升与价值重构,为全行业提供了可复制的能效管理标杆案例。
2026-10-10
-
一种涂胶绑定FPC排线失效的原因分析及改善方法
FPC排线具有一定的柔韧性,基材一般采用压延铜,排线两端直接与连接器相连或焊接在产品上,从而实现信号的传输和电气连接。其中,FPC排线连接强度是非常重要的性能,在生产过程或者使用过程中容易出现故障,其中排线接口断裂是常见的故障之一。本文通过一种对FPC基板涂胶固定的换挡器不良进行解析,结合万用表、电子放大镜、CCD显微镜和二次元测量仪找出排线接口断裂的原因并提出改善方法,为FPC排线失效提供了一种有效的解决方式。
2026-10-09
-
一键破窗技术的原理、应用及其对汽车安全开发范式的影响
本研究聚焦汽车极端工况下的车窗玻璃爆破技术体系,深入探讨其技术原理、工程开发方法及应用场景,旨在将全域安全理念贯穿于设计开发全流程,构建全场景、全方位的用户安全守护体系。系统分析火药式破窗器的应用对汽车行业的技术迭代路径与产业生态影响,为智能时代汽车安全系统的创新发展提供理论支撑与实践参考。
2026-10-09
热点文章
-
AIOS 3.0:“自主智能”如何重塑汽车空间?
2026-11-06
-
一个全新的舍弗勒,未来可期!
2026-11-09
-
面向汽车开发多场景的尺寸分析与优化方法
2026-11-09
-
虚拟匹配技术在汽车尺寸工程中的应用研究
2026-11-10
-
从“连接”到“赋能”:菲尼克斯电气如何作答AI与出海的双重考题?
2026-11-11
-
汽车前保险杠尺寸设计与工艺优化研究
2026-11-11
-
全程不用下车 比亚迪发布闪充机器人
2026-11-10
-
汽车前保险杠尺寸设计与工艺优化研究
汽车前保险杠与发动机罩盖两侧尖角区域的面差匹配精度,是决定整车外观尺寸精度的核心指标,亦是终端市场售后抱怨的高频问题点位。针对某车企四款量产车型该区域普遍存在的面差超差、尺寸波动幅度大、目视匹配效果差等工程问题,系统开展保险杠结构设计、量产育成过程及试验数据的复盘分析,精准甄别影响该区域尺寸稳定性的关键主控因素。研究结果表明:安装定位点与匹配型面间距、尖角型面伸出长度、结构件壁厚与刚性、定位结构形式、注塑及装配工艺是制约前保险杠外观尺寸精度与稳定性的核心要素。基于结构机理与工艺管控双重维度,构建结构优化设计+育成工艺标准化的一体化改进方案。经实车量产验证,该方案可有效降低新车型保险杠尺寸育成难度,提升外观尺寸目标达成率与产品一致性,可为汽车外饰件尺寸精度管控、外观匹配优化提供工程参考与技术支撑。
作者:
-
从“连接”到“赋能”:菲尼克斯电气如何作答AI与出海的双重考题?
-
虚拟匹配技术在汽车尺寸工程中的应用研究
-
一个全新的舍弗勒,未来可期!
-
面向汽车开发多场景的尺寸分析与优化方法
-
AIOS 3.0:“自主智能”如何重塑汽车空间?
评论
加载更多