某车型涂装工艺底漆质量管控研究
0 引言
底漆作为汽车涂装体系的基础防护层,其质量一方面决定了面漆涂层的附着效果,进而影响整车外观的美观和耐久性,另一方面直接决定了整车的防腐性能,进而影响车辆的使用寿命。因此,深入研究底漆质量的管控策略具有重要的参考指导意义。本文以我公司生产的某车型为例,结合具体案例详细论述。
1 底漆质量管控关键参数
底漆质量管控的关键参数主要包括前处理工艺参数、电泳工艺参数、烘干工艺参数以及设备参数四个方面,这些参数共同保证底漆质量的稳定。
1.1 前处理工艺参数
前处理工艺主要包括除铁屑、脱脂、表调、磷化(或硅烷或锆化)、钝化和水洗等工序,每道工序都有对应的工艺参数要求,主要包括槽液温度、pH值和洁净度等。这些参数按重要程度和变化速率大致可以设置实时监控、班次监控和周次监控三种监控周期。
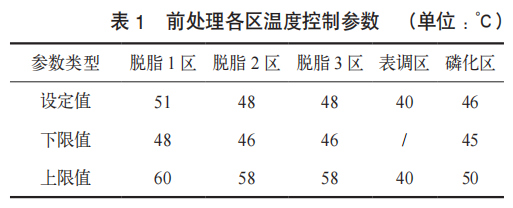
实时监控方面,最具代表性的是脱脂1/2/3区、表调区和磷化区的温度参数。以某前处理生产线为例,具体参数设定见表1。
班次监控则主要包括:脱脂区的总碱量、游离碱量、pH值,表调区锌点值、pH值,磷化区的总酸量、游离酸量、促进剂含量,钝化区的总酸量和pH值等。
周次监控主要包括:脱脂区的油含量、表活含量,磷化区的锌、镍、锰和氟含量等。
1.2 电泳工艺参数
电泳工艺主要包括阴极电泳、超滤液清洗和纯水清洗等工序,每道工序都有对应的工艺参数要求。除槽液温度、pH值及洁净度等类似前处理工艺的参数外,电泳工艺最重要的参数是电泳整流器的电压参数。电泳工艺的参数同样设置实时监控、班次监控和周次监控三种监控周期。
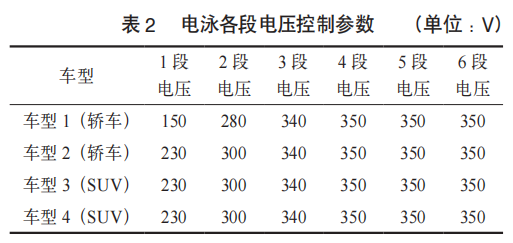
实时监控除电泳液温度参数外,最具代表性的是整流器电压参数。以某电泳生产线生产的4种车型为例,各段电压参数见表2。
班次监控和周次监控类似前处理的监控参数,不再赘述。
1.3 烘干工艺参数
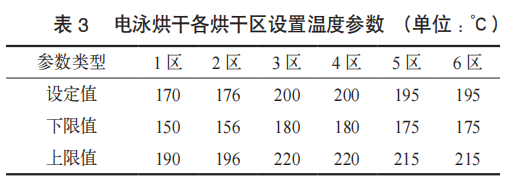
烘干工艺的主要参数是各个烘干区的温度,均为实时监控参数。以某电泳烘干生产线为例,各个烘干区的温度参数见表3。
1.4 设备参数
除上述工艺参数之外,设备参数同样重要。设备参数主要指的是设备的运行状态(例如水泵是否运行以及运行频率等),包括前处理、电泳的各个循环泵和喷淋电磁阀,烘干的燃烧器和风机,以及机械化输送设备等。设备参数均为实时监控参数,同工艺参数一样,都是保证底漆质量至关重要的一环。设备参数和工艺参数的正常、稳定共同保证底漆车身质量的稳定。
2 底漆质量提升技术方案
底漆生产线建成投产时,或多或少都会有一些质量问题随时发生。生产线正式投入运行后,也经常会有新的质量问题产生。因此,提升底漆质量的方案包括减少直至消除固有质量缺陷和新增质量缺陷,以及尽可能预防新质量缺陷产生。提升手段包括设备层面提升和管理层面优化。
2.1 设备层面提升
设备层面提升的核心是通过升级、改造或利用质量相关的关键设备以提升底漆质量。例如将原本只支持车身小角度摆动的摆杆输送链升级为可支持车身360°翻转的Rodip或Shuttle设备,让车身在前处理电泳通过时能实现槽液无死角覆盖,尤其是对车身内表区域死角的清洗和电泳效果极佳;同时配合升级电泳循环泵的流量和扬程,彻底消除车身残留气泡缺陷。再如通过增加HRVC过滤设备,提升前处理的槽液净化能力,对抗白车身铁屑油污等脏点的激增。通过对Rodip-E输送载具仿形曲线重新编程,优化调整电泳后车身沥水的角度;同时配合提高电泳后预烘房的送风温度,彻底消除电泳流淌缺陷。电泳整流器方面,通过对电泳整流器6段设定电压调整优化,彻底消除车身部分区域膜厚不均匀的缺陷;当发生设备故障导致电泳泡槽时,对电泳槽内的车身施加防止反涌的电压,以防止大批量车身被反涌报废。通过对关键输送设备预测性维护保养,将输送设备停台时间降至最低,最大限度减小车身批量泡槽的概率。通过对底漆滑橇的内腔全部焊接封闭,大幅减少由滑橇产生的电泳残液流淌至电泳烘房,减缓烘房洁净度的恶化速度,进而减少漆渣缺陷。另外通过对关键质量参数全面实施数智化监控和预警也是设备层面提升的重要举措。
2.2 管理层面优化
管理层面优化即通过管理手段提升底漆质量或尽可能减小质量波动,包括定期清理底漆滑橇,也可以根据车身质量状态同时考虑清理成本,适时调整滑橇清理周期(例如车身状态差时缩短清理周期以提升质量,车身质量相对稳定时适当延长清理周期以节约清理成本)。停产日深度清理烘房,设置清理标准,清理完毕后由负责质量的生产人员检查确认,复线生产后跟踪首车电泳质量。根据压差及时更换过滤袋,确保过滤袋的过滤效果。发生前处理4、5区车身泡槽时,将泡槽车空举过后续工序后返回重进前处理电泳,并在磷化检查站工位临时安排专人擦车,消除泡槽对车身的影响。在即将面临夏季极高温或冬季极低温天气之前,增加冷却水(或高温水)的水压,同时降低(或增加)冷却水(或高温水)的水温,用以对抗环境温度波动等。
3 质量数字化管控体系构建
随着精益生产对质量标准和生产成本的要求越来越高,结合当下数字化技术的飞速发展,通过构建高效的质量数字化体系也成为提升底漆质量、降低生产成本的有效方案。
3.1 硬件基础
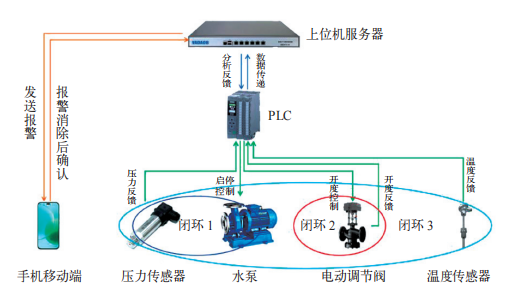
在传统的“中控室—PLC—受控设备”控制架构下,通过在底层增加电控传感器(例如水泵出口增加压力电控传感器,信号被PLC实时采集),实现关键参数控制的双路闭环甚至多路闭环;通过在顶层增加AI智能预测分析模块,根据实时数据的变化规律提前预测即将产生的质量异常(即使此时各项参数均还在正常范围内);通过在顶层增加通信模块,能实现设备端的质量异常报警实时推送到手机端。整体控制架构如图所示。
3.2 软件控制
PLC控制端尽可能地采用闭环控制,有条件的采用双路甚至多路闭环。例如水泵的传统控制方式多为开环控制,即PLC给出启停指令,软启动器或变频器输出且无报警即认为水泵正常运行。但此开环控制法无法感知水泵的实际运转状态,因此在水泵出口管路增加压力传感器,压力值实时传送给PLC,形成水泵的闭环控制逻辑。再如控制高温水流量的电动调节阀,PLC给出控制开度指令,调节阀按指令动作,此为开环控制,必须将调节阀的实际开度值单独反馈给PLC形成闭环控制,确保调节阀的实际开度与控制指令一致。所有质量相关关键参数所涉及的设备、参数均须采用闭环控制,才能最大限度确保PLC感知的参数准确且受控。
上位机软件主要有2个作用。第1个作用是对PLC上传的数据进行高阶分析,通过大数据积累自学习或引入AI大模型分析设备和参数变化规律,重点针对仍在标准值范围内的各项参数做出预测性分析,及时预测出设备状态或质量参数将出现问题,指导设备或质量的预测性维护。例如通过长期对大量过滤袋压差数据的采集分析,预测过滤袋全生命周期压差变化率,不仅能指导生产人员提前准备过滤袋,同时对于发现的过滤袋实际状态与预测不符的能及时预警,指导相关人员查找变化点,并且根据大数据模型计算指导的过滤袋更换周期能在质量可控范围内将过滤袋的使用寿命最大化,将过滤袋成本降至最低。再如通过大量实时采集环境温度、风机轴承温度和风机振动量等数据,生成随环境温度变化的风机参数健康区间,如发现风机参数超过此健康区间,马上给维修人员预警,在设备检修时重点检查,预测性维护,防止生产时设备突然停机造成的批量质量缺陷。上位机软件的第2个作用是建立工控网络与生活网络的通信链接,通过上位机将设备端的质量报警或预警信息第一时间传递至手机端,实现对故障的快速反应处理。
4 降低底漆质量成本措施
底漆质量成本主要包括过滤袋等辅材成本、电能等能源成本以及擦车工时等人力成本。随着汽车行业竞争日益激烈,成本管控对于车企的生存至关重要,因此各车企也会想尽一切办法降低生产成本。
4.1 辅材成本
以过滤袋为例,通过增设数字化电控传感器实时采集过滤袋压差,通过大数据对比分析在保证质量稳定前提下延长每个过滤袋的极限寿命,在质量允许的范围内,极限延长过滤袋的更换周期,做到物尽其用。
4.2 能源成本
一是发掘设备起停过程中的能源降本潜力点,以前处理电泳及电泳烘房设备为例,设备启动时可依据首车车身行进位置,从前往后依次启动对应的设备(风机、水泵等),此过程可依据PLC间的交互信号自动进行;设备停止时也可依据末车车身行进位置,从前往后依次停止对应的设备(风机、水泵等),消除设备起停过程中的能源浪费。
二是发掘设备待机能耗潜力点,以9台电泳循环泵为例,不论生产线是否生产,循环泵均须24h运转,因此停产期间循环泵有较大的降能潜力点。通过将现有控制循环泵的软启动器改造为变频器,在不影响车身质量的前提下,实现停产期间循环泵的低频运转,从而节约电能。
4.3 人力成本
以焊装擦车圆点为例,取消擦车圆点后,白车身上的焊渣和油污呈指数级增长,给前处理设备的清理能力带来巨大的压力和挑战。通过对白车身质量及槽液处理能力分析,前处理原有处理能力无法满足新的车身,因此通过增设一套HRVC过滤设备,用以对抗车身焊装和油污急剧增加带来的调整。
5 结语
本文充分结合汽车涂装行业现状及未来发展趋势,为车企提升底漆质量、降低底漆生产成本提供了有力的参考,并对未来底漆乃至涂装制造业的数字化发展趋势做出了大胆的预测,可供现有车企及未来计划进军汽车行业的企业提供有力的参考依据。
参考文献
[1] 周杰.浅谈汽车涂装过程质量控制[J].上海涂料,2022(2):33-37.
本文为“AI汽车制造业”首发,未经授权不得转载。版权所有,转载请联系小编授权(VOGEL100)。本文作者:赵鲁波,单位:一汽-大众汽车有限公司。责任编辑龚淑娟,责任校对何发。本文转载请注明来源:AI汽车制造业
AI汽车制造业
龚淑娟
李峥
相关推荐
-
汽车窗框电泳流痕的倾斜烘干结构作用机理与温度动态控制模型研究
本文通过机理分析探究窗框电泳流痕形成原因,建立温度-流痕模型识别关键影响因子,并针对关键因子开展实验,在此基础上优化烘干参数并采用动态温度补偿策略。机理分析发现,电泳后窗框辊边缝 隙因毛细虹吸作用积液,在烘干升温阶段(倾斜 30°)受重力影响滴落形成流痕;温度-流痕模型识别出预烘干温度、升温速率及倾斜角度为关键因子;实验显示温度低于 115℃时流痕率> 30%,125 ~ 135℃为 最佳控制窗口(流痕率< 0.7%),高于 135℃则因溶剂飞溅导致流痕重现;优化烘干参数(温度 (130±5)℃) 并采用动态温度补偿策略后,流痕发生率从 1.61 个 / 台降至 0.10 个 / 台。本研究提出的“倾斜结构流痕控 制模型”有效解决了窗框电泳流痕问题,为汽车涂装工艺提供了理论依据。
2026-08-24
-
铝合金零件典型螺纹低成本加工技术研究及应用
针对汽车变速器铝合金零件中广泛应用的自锁螺纹与钢丝螺套安装螺纹两类典型结构,开展低成本加工技术研究。通过自主设计自锁丝锥,从基体材料、表面涂层与冷却排屑结构三个维度进行优化,显著提升刀具寿命;引入挤压丝锥工艺替代传统“切削螺纹+钢丝螺套”方案,在保证连接强度的同时简化工艺流程。试验结果表明:自主研发的自锁丝锥平均寿命达到3584件,是进口产品的6倍;挤压螺纹的极限破坏扭矩较原方案提升6%,每处螺纹可节约综合成本0.4元。该技术已实现产业化应用,具有显著的经济效益与工程推广价值。
2026-08-20
-

汽车制动抖动振源与传递路径分析及优化
本文针对汽车制动抖动问题,基于振源-传递路径双维度分析框架,借助融合台架模拟与整车道路实测的多层级验证体系,精准识别出摩擦系数动态波动、制动盘厚度变化(DTV)及制动力矩波动三大核心振源,并系统揭示了制动系统与悬架系统的复合传递机制。研究证实,制动抖动本质上是多维振源通过复杂传递链耦合作用的结果。基于此,本研究提出“材料-结构-动态特性”一体化解决方案:开发新型摩擦材料配方、优化制动盘DTV、创新设计悬架前控制臂衬套的刚度-阻尼协同调控策略。该研究为改善制动抖动问题提供了具有工程普适性的技术路径,显著提升了车辆NVH性能调控的理论水平与实践价值。
2026-08-19

热点文章
-
从虚拟验证到整零协同,达索系统以AI重写汽车研发边界
2026-09-14
-
镁合金及其连接技术在白车身的应用探讨
2026-09-14
-
工业CT技术在新能源汽车质量检测领域的应用探究
2026-09-16
-
实战专家授课!数据管理专业人员(DMP)能力线下培训班招募
2026-09-15
-

汽车冲压模具着色验收标准化体系构建与工程应用
2026-09-17
-
高速伺服冲压生产线堵废料问题分析及预防性控制措施研究
2026-09-18
-
商用车生产线底置电池装配工艺方案研究与应用
2026-09-15
评论
加载更多