阿普拉斯焊技术在车身制造的应用
1 工艺流程及工艺原理
AL-S是一种基于电阻点焊原理的高外观质量要求的新型连接技术,其核心在于通过最小能量输入实现高效焊接,使零件与零件之间完成熔合为一体,且显著减少热影响区和工件变形,同时避免焊点压痕。
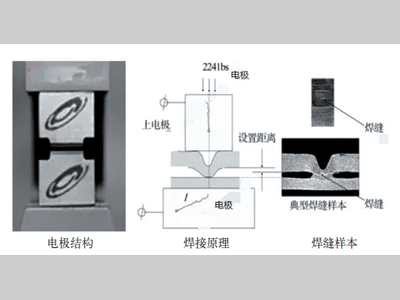
AL-S焊接的工艺过程包括两个步骤:第一步是冲出一个凸起;第二步是焊接。利用电流通过焊件接触面时产生的电阻热作为热源,将零件局部加热至熔化或塑性状态,同时施加压力完成焊接。AL-S的其工艺原理及过程如图1、图2所示。
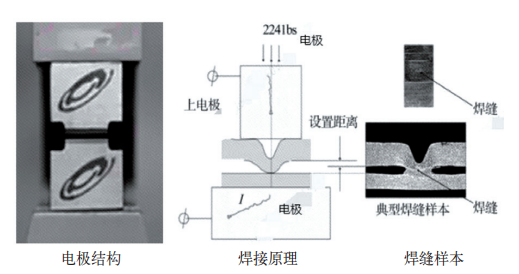
图1 AL-S工艺原理
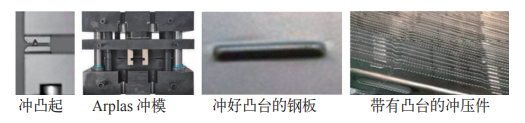
图2 冲凸起工艺过程
AL-S焊接步骤主要包括四大核心环节。
(1)冲凸台。在待焊金属板上通过冲压工艺制造尖锐小凸台,该凸台形状和锐度需根据板件厚度设计,确保后续焊接时电流集中通过。
(2)定位与装配。将待焊工件精准定位,确保凸台与工件表面垂直且对中误差不超过0.2mm,避免影响焊接质量。
(3)焊接操作。①预压:施加1000N压力,确保工件接触稳定。②高电流脉冲:瞬间输入25kA,持续时间4ms形成熔核。③冷却:无需水冷系统,仅需气源辅助散热。
(4)参数控制。监控预压压力、压差和焊接能量,确保热影响是传统电阻焊的30%,工件变形量降低90%。
2 产品工艺技术要求
通常情况下,特殊设计的凸台实现能量集中,从而保证焊点强度的同时减少热输入。为聚焦AL-S焊接时的能量脉冲,焊接前在板件上必须先冲出一个凸起,AL-S焊接时,该凸起与接触板件在高电流脉冲下完全熔合。为减小焊接压痕,同时保证焊接强度的需求,凸起必须呈现一种特殊锐利结构形状。
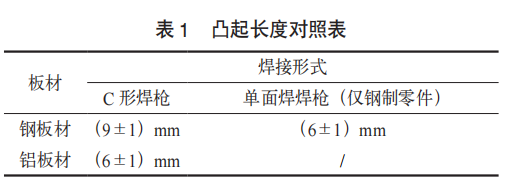
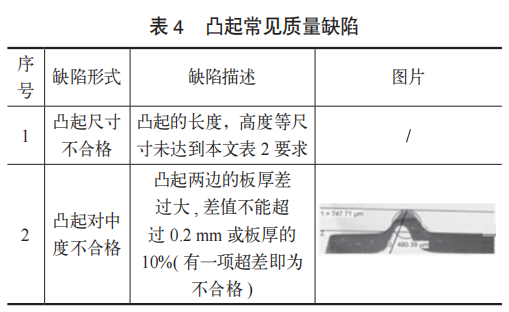
(1)凸起尺寸要求:钢板材的凸起高度为0.6~0.8mm,铝板材的凸起高度为(0.5±0.1)mm,凸台两侧厚度偏差≤板材厚度的10%,以确保强度均衡;凸起长度受板材种类和AL-S焊接的形式影响,具体区分见表1。凸起的其他的尺寸要求如图3所示。
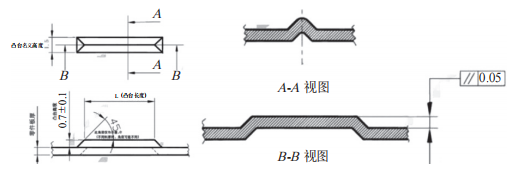
图3 凸起尺寸
(2)凸起的对中度要求:凸起的对中度影响AL-S焊接质量,为保证AL-S焊接质量强度,凸起加工过程中上下模的对中度误差必须控制在8˚以内,如图4所示。
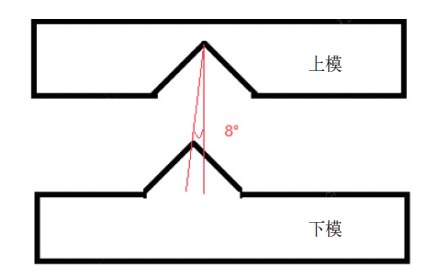
图4 凸起对中度的要求示意
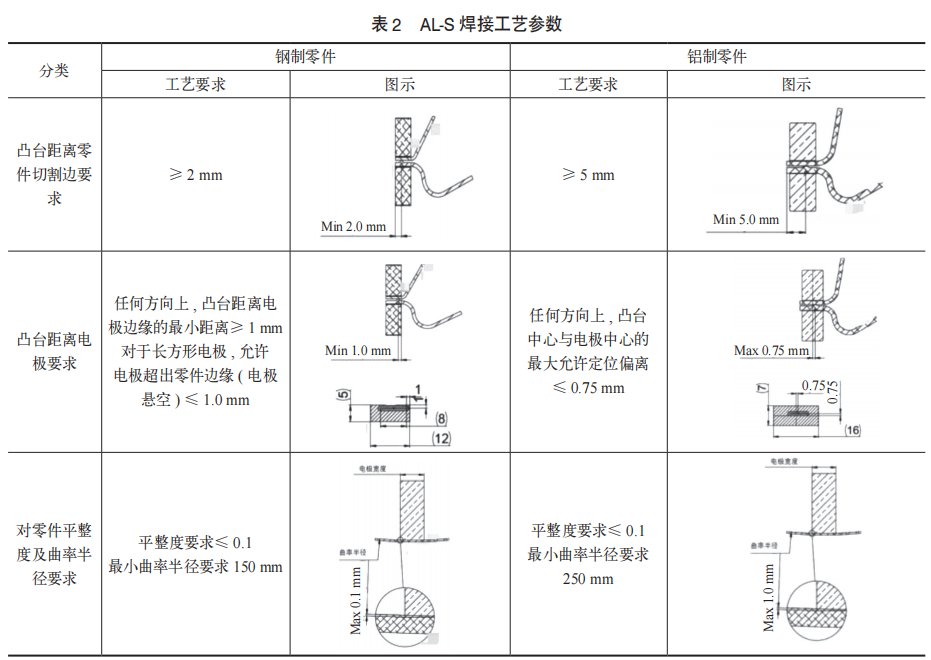
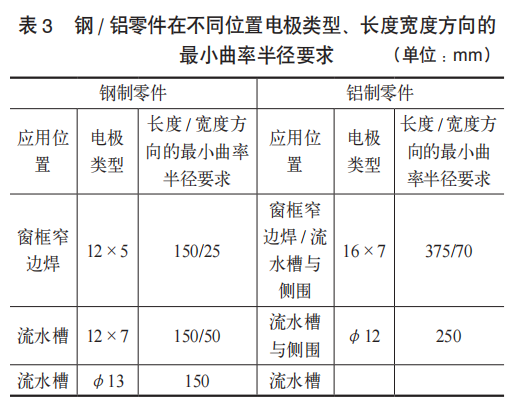
(3)AL-S焊接的工艺要求:AL-S焊枪电极头的对中度和垂直度影响焊接质量。电极头有圆柱电极和长方形电极两种。电极头需完全覆盖凸起,且凸起的边缘距离电极头的边缘至少有1mm以上。焊枪相对于焊点的垂直度误差必须小于2˚,具体见表2和表3。AL-S焊接使用的焊枪,同一把焊枪所焊接的各焊点与板厚总和的差值≤1.5mm。
3 连接质量及检验要求
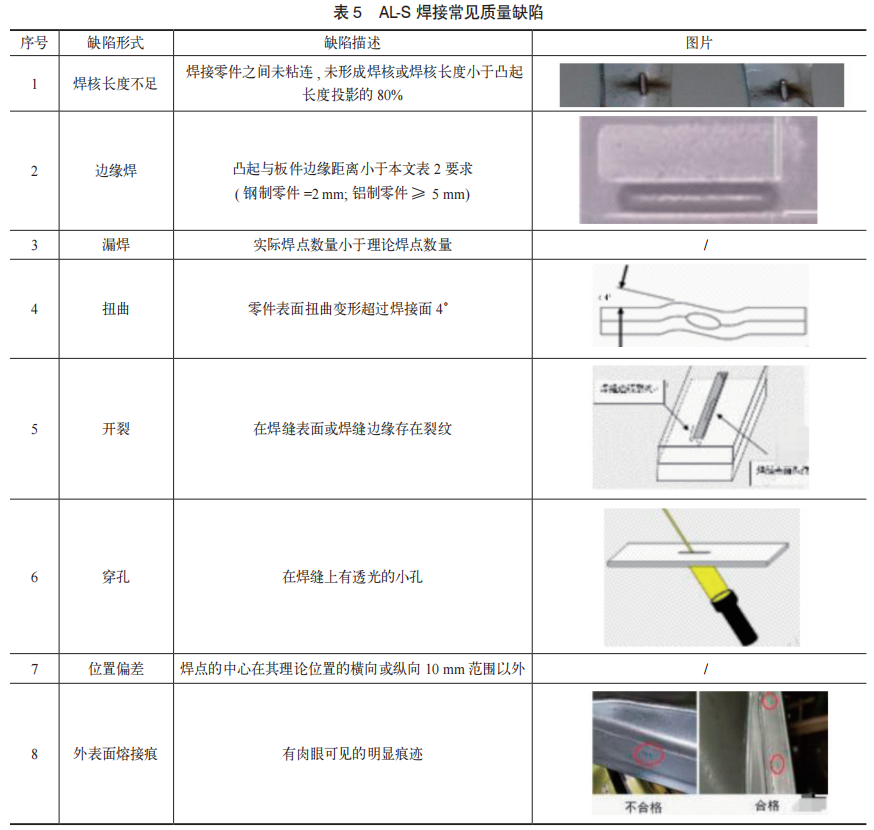
(1)常见质量缺陷。
凸起和AL-S焊接的常见质量缺陷见表4和表5。
(2)非破坏性检测
1)凸起的非破坏性检测(目视检测)
使用游标卡尺等测量凸起的长度、高度及位置度。检测凸起的对中度时,使用试片半覆盖在冲凸枪上,冲出一个凸起,再使用读数显微镜测量凸起的对中度。将显微镜放在被测物面上,镜座缺口朝向光线射来方向,调整上照明使视线照明均匀,按住镜座调节目镜使视场中划线清晰,转动调焦环使被测对象清晰成像于视场中。
2)AL-S焊接的非破坏性检测
目视检查AL-S焊接的数量、位置及外观质量(扭曲、开裂或穿孔等)。
3)凿检
使用锤子和扁铲等工具对焊接处进行检查。一般检查是否发生虚焊。但AL-S焊接的搭接处几乎零间隙,且多用于窄边焊和外表面质量要求较高的地方,故凿检方式与点焊不同。AL-S焊接的凿检需使用锤子和专用检查扁铲,对AL-S焊接长度方向的一端进行凿击,若无法凿开则视为合格。
(3)破坏性检验
1)凸起的破坏性检测,通过金相实验来检测凸起的对中度。
2)AL-S焊接的破坏性检测,使用工具将所有焊点全部撕开,操作方式参考《白车身总成电点焊破坏检验方法及焊接质量判定原则》,如在一件母材上留下孔洞,在另一件母材上留有焊核,且焊核长度D≥凸起长度投影的80%,视为焊点合格。
4 质量缺陷及返修方法
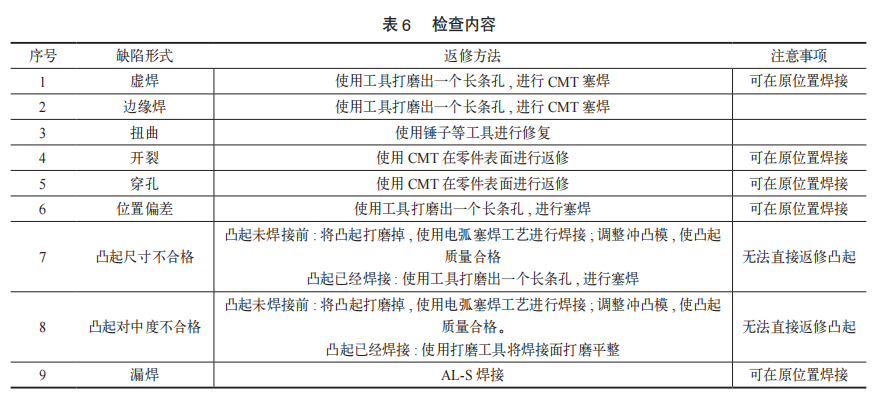
当出现质量缺陷需要返修时,常用返修方法一般使用钻孔和CMT塞焊的形式进行,返修后需对焊接表面进行打磨。凸起缺陷无法返修,只能通过日常检测进行监控,当出现质量问题时,调整冲模。常见的质量缺陷对应的返修方法见表6。
5 结语
AL-S焊接技术通过优化能量输入和电极设计,解决了传统工艺的痛点,成为汽车制造中提升外观质量的关键技术。适用于侧围、门窗框等窄边或高精度焊接场景。
参考文献
[1] 陈祝年,陈茂爱.焊接工程师手册[M].3版.北京:机械工业出版社,2019.
[2] 中国焊接学会电阻焊(Ⅲ)专业委员会.电阻理论与实践[M].北京:机械工业出版社,1994.
[3] 武传松.焊接热过程数值分析[M].哈尔滨:哈尔滨工业大学出版社.1990.
[4] 余尚知.焊接工艺人员手册[M].上海:上海科学技术出版社,1991.
[5] 马庆,冉晓松,林曾波.阿普拉斯焊接质量检查及控制方法[J].汽车工艺与材料,2024(9):28-32.
[6] 杨德福,李雪丰,杨树龙.流水槽外观连接工艺选型[J].时代汽车,2021(12):149-150,155.
本文为“AI汽车制造业”首发,未经授权不得转载。版权所有,转载请联系小编授权(VOGEL100)。本文作者:赵永录 仝辉,单位:奇瑞汽车股份有限公司。责任编辑龚淑娟,审核人李峥。本文转载请注明来源:AI汽车制造业
AI汽车制造业
龚淑娟
李峥
相关推荐
-
高速伺服冲压生产线堵废料问题分析及预防性控制措施研究
本文以一汽-大众高速伺服冲压生产线为研究对象,系统梳理堵废料问题的产生根源、现场损失与传统管控局限,提出基于机器视觉的废料排放数字化监控技术。工程应用结果表明,该技术可实现堵废料状态精准预警,堵废料停台同比显著下降,人工巡检负荷大幅降低,年节约生产与维修成本显著,相关成果已在一汽-大众五大生产基地全面推广,可为高速冲压生产线堵废料预防性控制提供成熟可行的技术方案与工程参考。
2026-09-18
-
汽车冲压模具着色验收标准化体系构建与工程应用
模具着色验收是汽车冷冲压模具质量管控、制件精度保障与生产稳定性提升的核心环节。面对高速伺服冲压生产及新项目周期需求,本文基于一汽-大众冲压模具全生命周期管理实践,系统构建覆盖理论着色图确认、分级研配、预验收、入厂复验和偏差处置的标准化着色验收体系,明确拉延、修边冲孔及翻边整形等全工序着色量化指标与判定规则,并结合前门外板、侧围外板和门内板等典型覆盖件案例开展工程验证。应用表明,该体系可显著提升模具研配效率、降低厂内重复优化工作量、保障制件尺寸精度与表面质量,满足高速自动化生产与先进工厂建设要求。
2026-09-17
-
工业CT技术在新能源汽车质量检测领域的应用探究
汽车整车机械硬件质量主要由零件质量、连接质量及几何精度决定。随着新能源汽车采用一体化压铸结构件与动力电池等新型零部件,传统检测方法难以满足快速迭代研发与大规模生产需求。清华大学核研院工业CT 无损检测技术结合吉利汽车研究院在整车研发与制造的经验,对硬件精度进行提升并开发了行业定制化检测软件,可满足新能源汽车研发与制造领域的高标准质量检测需求。
2026-09-16
热点文章
-
一种可调节防掉落汽车行李舱隔断设计与试验研究
2026-10-08
-
曲轴探伤机剩磁量自动检测创新方法应用研究
2026-10-04
-
一键破窗技术的原理、应用及其对汽车安全开发范式的影响
2026-10-09
-
一种磨削振纹评价技术的自主开发与应用
2026-10-03
-
基于分段控制与预紧力矩标定的电动汽车牙嵌式离合器结合冲击优化研究
2026-10-08
-
一种涂胶绑定FPC排线失效的原因分析及改善方法
2026-10-09
-
节能思维转变破解电池制造能效困局
2026-10-10
-
阿普拉斯焊技术在车身制造的应用
随着汽车制造行业对车身外观品质要求的不断提升,传统电阻点焊技术因热变形显著、焊点压痕明显等问题,难以满足高端车型对表面平整度的严苛标准。在此背景下,阿普拉斯焊(Arplas,也称AL-S)作为一种基于电阻点焊原理的新型连接技术应运而生,成为提升车身外观品质与焊接稳定性的关键技术。该技术通过高电流短脉冲(约4ms)实现熔合,显著减少热影响区与工件变形,尤其适用于外覆盖件(如侧围、流水槽)等对表面质量要求极高的焊接场景。
作者:
-
节能思维转变破解电池制造能效困局
-
一种涂胶绑定FPC排线失效的原因分析及改善方法
-
一键破窗技术的原理、应用及其对汽车安全开发范式的影响
-
一种可调节防掉落汽车行李舱隔断设计与试验研究
-
基于分段控制与预紧力矩标定的电动汽车牙嵌式离合器结合冲击优化研究
评论
加载更多