高速伺服冲压生产线堵废料问题分析及预防性控制措施研究
0 引言
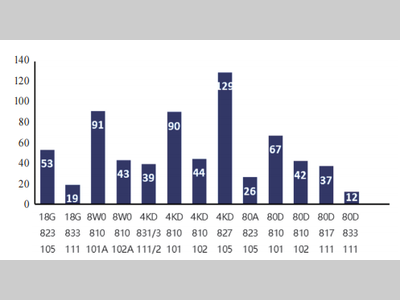
当前,冷冲压生产线正由传统手工线向高速伺服、全自动和封闭式产线快速升级,最高生产节拍可达18 次/min 以上。而冲压件通常需要4~6 道工序实现成形与修边冲孔作业,过程中会产生大量不规则工艺废料,经模具滑道排入废料沟以完成生产循环。在低速手工生产工况,主要依靠操作人员实时观察废料排放状态,可及时处理堵塞风险;但在高速伺服冲压生产线全封闭、高节拍运行的条件下,人工无法实现全覆盖、实时化监控,一旦出现堵废料,短时间内便会造成大量废料滞留模具内部,进而引发模具压伤、制件批量缺陷及生产线非计划停台等连锁问题。长期以来,堵废料造成的年停台及废返损失较高,模具异常损伤占比突出,人工巡检占用大量工时,如图1、图2 所示,已成为阻碍冲压专业实现智能“黑灯生产”的核心难题。在此背景下,研究适用于高速复杂工况的堵废料在线监测与预防性控制技术,对提升产线稳定性、降低生产成本、推动智能制造落地具有重要现实意义。
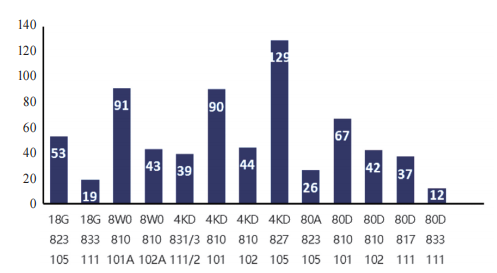
图1 重点件堵废料停台统计
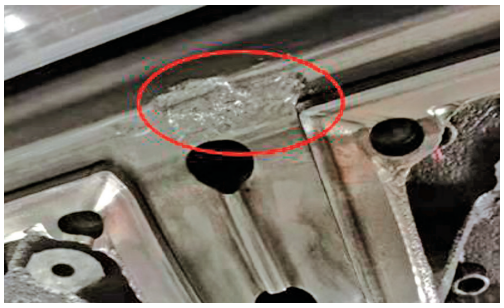
图2 堵废料损伤模具
1 冲压堵废料问题与成因分析
1.1 原因分析
高速伺服冲压生产线的工艺特点与现场环境共同决定了堵废料具有发生快、危害大且难监测的特征。在生产运行层面,高速伺服线常规零件节拍可达15~18 次/min,每分钟可产生数十件废料,废料排放频率高、路径分散,人工难以同步跟踪多工序、多出料口的排放状态,一旦出现排放不畅便会快速累积形成堵塞,如图3 所示。在模具与工艺层面,单一制件需经过多道模具工序,各工序废料形状不规则、尺寸差异大,滑道布局复杂,进一步提升了实时监测难度,如图4所示。在管理与控制层面,传统模式依赖人工巡检与经验判断,缺少在线定量监测、实时预警与数据追溯能力,工艺优化手段已接近瓶颈,无法从源头实现预防性控制。综合来看,高速伺服生产线堵废料并非单一设备或工艺问题,而是高节拍生产、复杂工况和落后监控方式共同作用的结果。
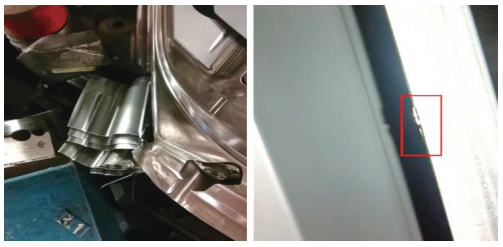
图3 高速伺服生产过程堵废料引发批量缺陷
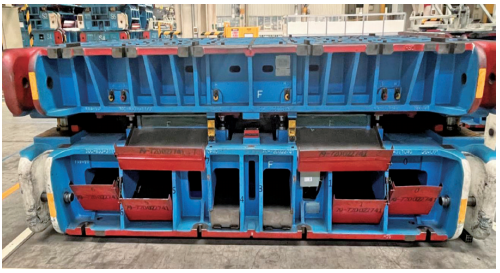
图4 模具废料尺寸差异大及滑道布局复杂
1.2 常规光电传感监控具有局限性
早期应对堵废料的数字化方法多为加装光电传感器,图5 所示为一汽-大众冲压现场应用的早期方案,通过在重点模具的关键滑道处安装传感器,对废料的下落进行计数监控并将计数结果与设备互联互通实现报警,该方案可以起到一定的预防作用。但冲压生产伴随剧烈设备振动、持续油雾与光线条件波动,致使监测受干扰而出现误判或漏检。同时该方案在重点模具的关键滑道均需要布置独立的传感器系统,经济性差且挤占模具哈丁数据接口,而且不能100%覆盖所有滑道,因此不具备大规模推广的可行性和经济性。
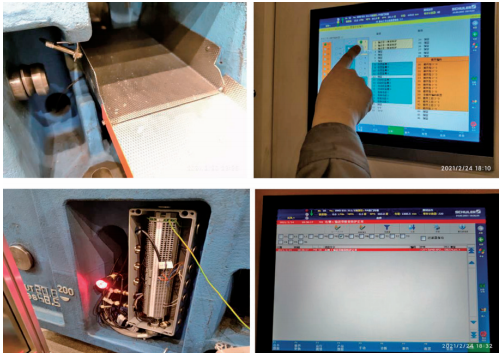
图5 光电传感器监控方案
2 基于机器视觉的堵废料预防性控制系统实施
2.1 系统框架
本系统将机器视觉技术引入冷冲压模具废料过程监控,以视觉检测与智能算法替代人工巡检,构建集实时监测、智能识别、精准预警和数据回溯于一体的数字化控制系统,为模具配备智能化监测与决策能力。
系统整体采用压机触发式采集架构,由摄像系统、计算单元、显示终端和通信模块与存储系统组成,通过压机滑块角度同步触发拍照,确保拍摄时机与冲压冲程精准匹配,可覆盖所有工序双侧废料排放口,系统部署方案和运行逻辑如图6、图7 所示。
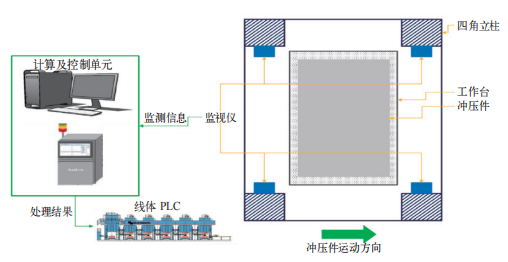
图6 废料监控系统部署
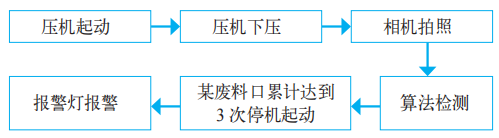
图7 废料监控系统预警逻辑
2.2 相机定义及布置
在预警逻辑设基础上,对各序分布相机以最优成本为原则,合理在各序压机进行布局,按工序与相机编号对各出料口排放状态进行连续监测。整体采用量化稳定的判断规则,当某一出料口连续三次未检测到废料流出时,立即判定为堵废料风险并触发声光报警,同时将信号同步至线体PLC,支持快速停机处置,如图8 所示。
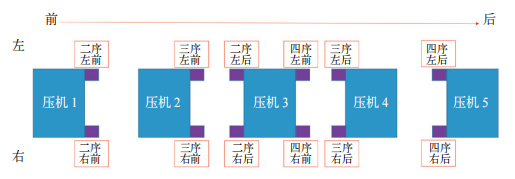
图8 废料监控相机分序布置示意
2.3 算法定义及精度提升
基于灰度识别方式实现废料在滑道上的精准识别,通过视觉检测算法及相机标定和延时程序设置,实现对不同节拍不同工序的模具废料排放过程进行在线识别。废料排放逻辑参考日常生产中模具设计功能性原理进行设计,模具设计中废料根据不同大小,涉及废料存在模具中的数量要求,废料存在模具中数量为1~5 片为宜,所以,视觉识别系统报警逻辑为多次识别未有废料下滑开始报警,符合生产要求。
为克服振动、油雾和光线变化等现场干扰,系统采用两级图像预处理策略,先通过对比度拉伸强化图像明暗差异,突出废料轮廓特征,再通过锐化空间滤波去除环境噪点,保留有效边缘信息,显著提升废料识别稳定性。针对废料与滑道均为金属反光材质、灰度特征接近而易导致误判的问题,项目自主研发了废料与滑道差异化对比算法,通过建立无废料背景基准图,将实时采集图像与背景进行差分处理,弱化背景干扰并强化废料目标,实现不规则废料的精准计数与出料口定位。
2.4 监控及回溯查询终端
系统配套开发专用监控界面,具备实时状态显示、报警弹窗提示、历史数据查询和设备参数管理等功能,操作人员可通过时间区间、零件型号及工序编号等条件快速检索报警记录与生产批次信息,实现异常事件全程可追溯,如图9 所示。在日常生产中,该系统与外接报警灯相连接,在系统识别模具堵废料后进行灯光报警,工作人员可以快速识别模具堵废料问题,起到实时报警监控功能,在识别处理问题后,查询软件图片功能,识别废料排放问题,指导模具下线维修,促进问题真因识别及解决。
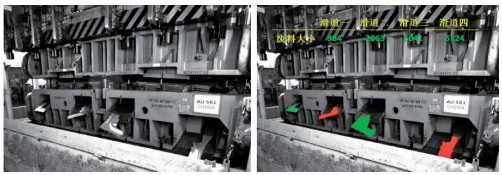
图9 系统监控及查询界面
系统整体融合Python 机器视觉、VB .NET、SQL数据库、压机凸轮控制、机器人控制及PLC 通信解析技术,实现多设备异构数据协同,形成可自主判断、主动预警的预防性控制能力。
3 现场应用成果与效益分析
基于机器视觉的废料数字化监控系统在高速伺服冲压生产线投入应用后,从根本上改变了传统被动抢修模式,实现堵废料问题的预防性控制,取得显著技术效果与经济效益。第二代系统投入使用以来,已累计报警30 余次,可在废料滞留初期及时识别风险,堵废料导致的生产停台同比大幅降低,人工巡检工时降低71%,年减少大量无效巡检人时。同时,模具因堵废料造成的异常损伤比例显著下降,制件废返率降低,产线稳定性与生产连续性得到明显提升。
该技术为高速冲压智能化“黑灯生产”提供了可行路径,相关成果已全面横展推广至一汽-大众五大基地冲压车间,并获得德国大众集团康采恩生产体系认可,形成了标准化可复制的技术方案。
4 结语
高速伺服冲压生产线堵废料是汽车冷冲压领域长期存在的共性痛点,传统人工巡检与工艺优化手段已无法满足高节拍、自动化和智能化生产要求。本文提出的机器视觉废料数字化监控技术,通过适配冲压工况的硬件部署、抗干扰图像预处理、金属材质差异化识别、量化预警逻辑与全流程数据追溯,构建了完整的堵废料预防性控制体系。实际应用表明,该系统可稳定适应高振动、高油雾和高节拍生产环境,实现堵废料精准识别与提前预警,显著降低生产停台、模具损伤与人工成本,支撑高速冲压生产线向无人化、黑灯化运行升级。该技术具备较强的通用性与可推广性,可为国内汽车冲压及相关制造行业提供成熟的智能化改造方案,对推动制造业数字化转型与高质量发展具有重要参考价值。
参考文献
[1] 石磊,赵绍昕.基于视觉检测技术的冲压收料线监测系统开发[J].锻压技术,2023,48(9):184-189 .
[2] 赵绍昕,牟少志.一种模具废料排放的在线检测装置.ZL202123139167 .0[P].2022-07-26.
[3] 孙永鹏,钟佩思.基于YOLOv4 算法的冲压件缺陷检测[J].锻压技术,2022,47(1)222-228 .
[4] 杜洋洋,李晓俊.高速冲压模具卡废料分析与废料监测装置设计[J].锻造与冲压,2023(16):26-29 .
本文为“AI汽车制造业”首发,未经授权不得转载。版权所有,转载请联系小编授权(VOGEL100)。本文作者:赵绍昕1 牟少志1 赵殊1 马旭东2 潘远安2 黄维祥2,单位:1.一汽-大众汽车有限公司;2.长春汽车职业技术大学。责任编辑龚淑娟,责任校对何发。本文转载请注明来源:AI汽车制造业
AI汽车制造业
龚淑娟
李峥
相关推荐
-

汽车制动抖动振源与传递路径分析及优化
本文针对汽车制动抖动问题,基于振源-传递路径双维度分析框架,借助融合台架模拟与整车道路实测的多层级验证体系,精准识别出摩擦系数动态波动、制动盘厚度变化(DTV)及制动力矩波动三大核心振源,并系统揭示了制动系统与悬架系统的复合传递机制。研究证实,制动抖动本质上是多维振源通过复杂传递链耦合作用的结果。基于此,本研究提出“材料-结构-动态特性”一体化解决方案:开发新型摩擦材料配方、优化制动盘DTV、创新设计悬架前控制臂衬套的刚度-阻尼协同调控策略。该研究为改善制动抖动问题提供了具有工程普适性的技术路径,显著提升了车辆NVH性能调控的理论水平与实践价值。
2026-08-19
-

密封槽参数对低拖滞制动钳影响研究
制动钳密封槽尺寸决定矩形密封圈变形程度,矩形密封圈在制动过程中起到密封及活塞回位的作用,活塞回位量又会影响制动钳的拖滞,由此可见制动钳密封槽尺寸会影响制动钳的拖滞。目前,制动钳密封槽的设计仍基于过去的经验参数,具体拖滞数据需试验测定。针对这一问题,根据活塞缸受力情况,推导活塞位移和需液量之间的数学模型,并基于模型提出低拖滞制动钳的方案。台架试验验证方案有效,证明所述密封槽尺寸优化方向可为低拖滞制动钳开发提供预测。
2026-08-17
-

智能座舱场景下智能化遮阳板的开发与交互设计研究
随着汽车智能化发展与座舱体验持续升级,传统遮阳板已无法兼顾智能座舱的安全、舒适与交互需求。本文基于智能座舱的应用场景,对智能化遮阳板开展系统研发与交互设计。通过多源融合眩光识别算法,对比分析调光膜材料,结合交互分心评估和测试数据,平衡工艺成本等,分析调研用户需求,构建技术架构,提出以安全优先、无感交互及多模态融合为核心的交互设计原则和方案。
2026-08-14

热点文章
-
从虚拟验证到整零协同,达索系统以AI重写汽车研发边界
2026-09-14
-
镁合金及其连接技术在白车身的应用探讨
2026-09-14
-
实战专家授课!数据管理专业人员(DMP)能力线下培训班招募
2026-09-15
-
工业CT技术在新能源汽车质量检测领域的应用探究
2026-09-16
-
商用车生产线底置电池装配工艺方案研究与应用
2026-09-15
-

汽车冲压模具着色验收标准化体系构建与工程应用
2026-09-17
-
高速伺服冲压生产线堵废料问题分析及预防性控制措施研究
2026-09-18
-
实战专家授课!数据管理专业人员(DMP)能力线下培训班招募
本次培训依据团体标准《数据管理专业人员能力要求》(TCIA06-2026),聚焦装备制造业智能制造与全生命周期管理等核心场景,帮助打通数据壁垒,搭建适配产业特性的管理体系,激活工业数据价值,赋能产业智能升级。 现诚邀各企事业单位选派相关人员参加数据管理专业人员能力专题培训,共同做好数据管理人才提升和储备工作。
-
高速伺服冲压生产线堵废料问题分析及预防性控制措施研究
-
汽车冲压模具着色验收标准化体系构建与工程应用
-
工业CT技术在新能源汽车质量检测领域的应用探究
-
商用车生产线底置电池装配工艺方案研究与应用
-
从虚拟验证到整零协同,达索系统以AI重写汽车研发边界
评论
加载更多