隐藏式外开手柄装配导致车门外板胶坑问题解析
0 引言
随着新能源汽车的飞速发展,隐藏式车门外开手柄因其有效降低整车行驶风阻的优良特性,得到更多驾驶员与主机厂的青睐。但在应用的同时,可能随之带来一系列新发问题,例如我公司某型号车型由于隐藏式外开手柄装配后产生的车门外板胶坑问题,目前行业暂缺少系统分析案例,问题的调查方向尚不明确。本文将对此问题的解决过程案例进行阐述,对其影响因素以及应对措施进行分类探索归纳,为业界提供参考经验。
1 问题介绍与试验方案
1.1 问题描述与发生机理
该型号轿车车门装配总成采用隐藏式外开手柄装配。操作者先以手扶的方式,将外开手柄在车门内板侧推进,再与车门钣金贴合并拧紧固定。
在对外开手柄与车门外窗台加强板之间的3个安装点进行紧固后,车门外板侧外开手柄的正下方出现明显的表面坑,如松开紧固钉,表面坑可逆消失。问题严重程度可达到整车Audit评审B类项等级,现象如图1所示,严重影响客户感知效果。
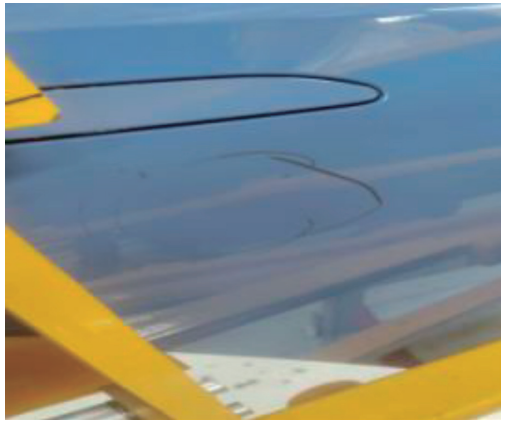
图1 外开手柄车门外板胶坑
此案例作用机理影响因素较多,原因分析过程繁琐。下面将从车门钣金受力角度为出发点,分析外板表面胶坑产生机理。
如图2所示,车门外板与外窗台加强板之间涂有减振胶,外开手柄与外窗台加强板铆接紧固的过程中,作用在加强板的紧固力F在加强板上产生反作用力F' , F' 通过涂胶传递至车门外板,对外板产生向车内方向拉拽作用。随着紧固力F逐渐增大,在车门外板侧产生应力集中明显,发生胶坑问题。
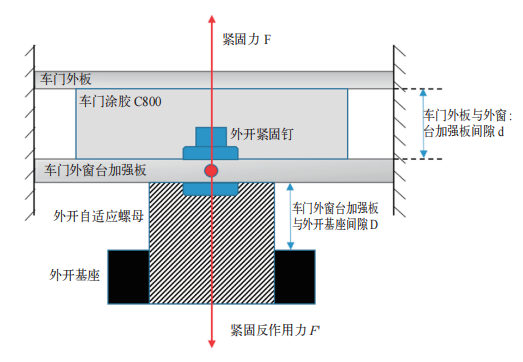
图2 车门钣金受力示意
拆解问题发生机理,主要影响因素涉及车门钣金相关工艺、总装外开手柄装配工艺以及外开手柄制件尺寸质量等影响因素,需对各因素进行分析、试验,制定对策,从根本上解决问题。
1.2 试验方案
通过对3个重要影响因素的细化分析,识别并列举出具体的影响因子,采用控制变量的试验手段,对连续生产的车门焊接总成以及对应的总装装配总成进行变量控制及验证,统计胶坑变化趋势。
1.2.1 车门焊接总成
(1)车门钣金尺寸
如图3所示,通过控制车门外板与外窗台加强板间距d的数值,来改变其传力介质(减振胶)厚度,改变减振胶对外板拉拽的缓冲能力,从而改变外板表面应力集中的程度。
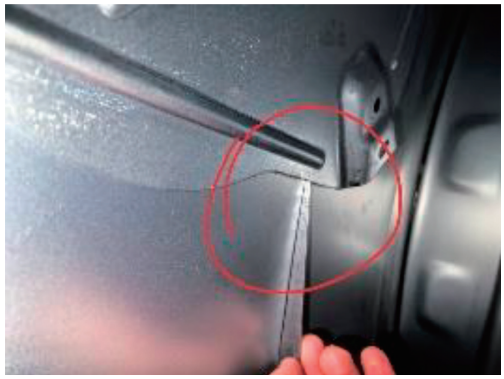
图3 车门外板与外窗台加强板间距d值测量
从该车型理论数模来看,车门钣金d的理论值为3.0mm,GD&T图纸要求钣金尺寸的精度单边波动范围控制在0.5mm以内。在车门焊接生产之前,提前对外窗台加强板制件的涂胶对应位置钣金面进行不同程度的手修处理,使车门焊接总成经过涂装电泳后d值每隔0.5mm递增,控制在2.0~4.0mm之间。在其他条件不变情况下,观察整车车门外板胶坑状态。
(2)车门涂胶工艺
该车型初期设计涂胶工艺为两段式涂胶,胶径为6mm。此种涂胶轨迹可能导致车门外板受到的拉拽力分布不均匀,在外板表面产生一定的应力集中,对胶坑问题不利。
如图4所示,本试验尝试设计改变涂胶轨迹,将两段式涂胶的形式更改为连续式涂胶,保持在外板内部涂胶均匀,同时尝试将胶径增加至7mm,以提升减振胶在钣金件的缓冲效果。
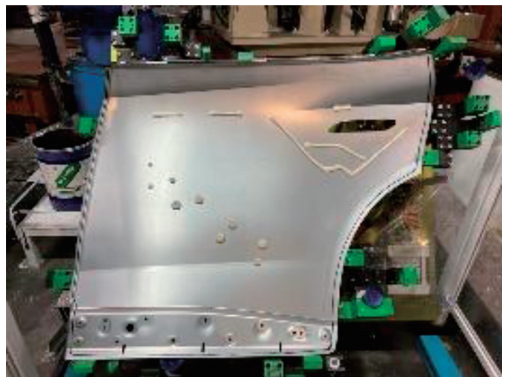
图4 车门连贯式涂胶示意
1.2.2 外开手柄装配工艺
(1)外开手柄装配手法
在该车型生产准备项目初期,为保证外开手柄外装饰盖与车门外板的段差值合格,落实装配工艺如下:在外开手柄紧固前,穿过车门内板,操作者将外开手柄向车门外板方向推紧后再将其紧固。此工艺虽然可以保证段差匹配合格,但外开手柄基座与外窗台加强板制件的距离D直接减小至0,外开手柄自带的自适应螺母未起到自适应功能,导致紧固后外开手柄自发向内板方向有回弹趋势,使外板受到的拉拽力增加,对胶坑问题不利。
本次试验通过增加垫片的方式,在总装装配时人为控制D值,通过记录不同D值的条件下的整车状态,验证外开手柄匹配段差与胶坑程度的因变关系。
(2)外开手柄装配参数
涉及到外开手柄装配的工艺参数主要有电动拧紧工具的紧固力矩M以及转速N。从理论和实际现象上分析,当电动拧紧工具的紧固力矩过大或者转速过高时,在外开手柄自适应螺母被紧固的瞬间,自适应螺母的自适应性能将无法与电动拧紧工具紧固过程带来的冲击力相匹配,导致自适应功能失效,对胶坑问题不利。
本组试验将在保证可靠性的前提下,通过尝试不同的紧固力矩和转速,对胶坑问题跟踪验证。
1.2.3 外开手柄尺寸质量
如图5所示,外开饰盖-胶圈-基座形成相对尺寸链(h1/h2/h3),当饰盖外表面相对胶圈高度h1过小时,会导致需要更大的推力来保证外开手柄装配到位,增加与车门外板的过盈量,导致应力集中,抽测零件胶条相对偏差最大1.3mm,对问题不利。
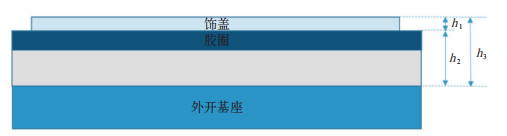
图5 外开总成关键尺寸链分析
本次试验将外开手柄整改后的状态(胶条相对偏差控制在±0.5mm以内)零件进行装车验证。
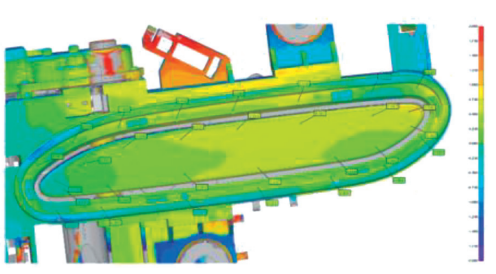
图6 外开手柄尺寸扫描测量
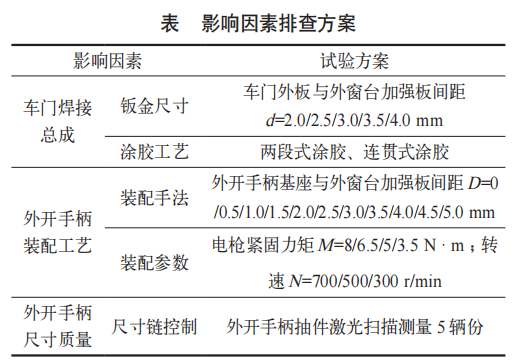
综合以上原因分析与试验设想,汇总试验操作方案见表。
2 试验结果
通过对以上3个方向的5个分析点开展分析验证,收集48辆份车门验证结果。
2.1 车门焊接总成
(1)车门钣金尺寸
车门外板与外窗台加强板间距d保持在3.0~4.0mm时对胶坑问题有利,大于4.0mm将对问题更有利,但会衍生段差超差问题,小于3.0mm将出现明显胶坑,故将钣金间隙标准由(3.0±0.5)mm偏移至(3.5±0.5mm并落实控制。
(2)车门涂胶工艺
采用整体连贯式涂胶后,胶坑问题有所缓解,因此在保证涂胶功能的前提下,建议采取连贯式涂胶工艺。
2.2 外开手柄装配工艺
通过控制外开手柄基座与外窗台加强板初始间隙D,发现当D=2.6mm时,车门胶坑状态与外开手柄段差均可保证合格,通过多组数据归纳,得到车门胶坑严重程度(整车Audit评审)与段差的对立关系图,如图7所示。
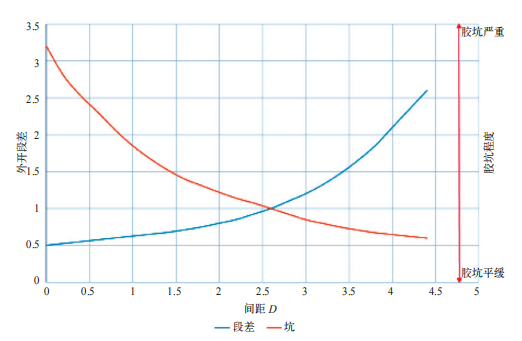
图7 段差与胶坑对立关系
但由于量产需要,无法做到装配时对每台车D值的人工控制,故通过自主设计制作一种外开手柄装配辅助工具,如图8所示,取代人工推动装配,以保证D值控制在(2.6±0.5)mm范围内,兼顾以上两方面问题。
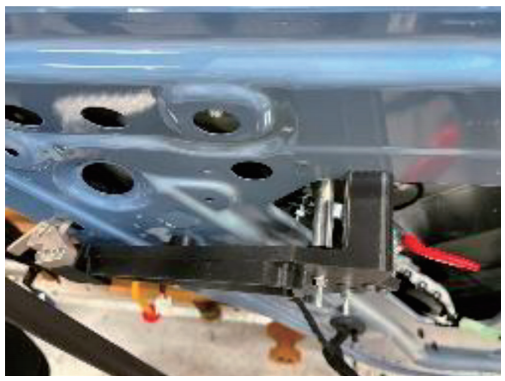
图8 外开装辅具应用操作
将紧固力矩M由8N·m降至5N·m,同时将转速N由700r/min降至300r/min,可有效保证外开手柄自适应功能,缓解胶坑问题。
2.3 外开手柄尺寸质量
胶圈整改后的外开手柄装车验证对问题有缓解,建议对外开手柄尺寸链纳入GD&T控制标准,定期对零件数据进行测量监控。
3 结语
车门外开手柄装配过程产生的胶坑现象是一种较为复杂的复合型问题,主要涉及车门钣金尺寸、涂胶工艺、总装装配工艺以及外开手柄零件尺寸质量等5个关键影响因素。本文通过对以上因素进行影响机理、试验验证以及结果总结,可有效控制车门胶坑问题,同时可满足外开手柄与车门匹配段差合格,为其他车型的类似问题提供参考与横展建议。
参考文献
[1] 孔令超,王龙,孙佳伟,等.隐藏式外开把手技术需求与常见问题研究[J].汽车零部件,2024(10):40-43.
[2] 李晓超,赵晓柏,吴雷,陈松.后门外板门把手凹坑问题解决方案[J].模具工业,2022,48(10):25-28.DOI:10.16787/j.cnki.1001-2168.dmi.2022.10.005.
[3] 赵子海.汽车门外板门把手处外观面缺陷预防措施[J].锻造与冲压,2022(4):34-35.
本文为“AI汽车制造业”首发,未经授权不得转载。版权所有,转载请联系小编授权(VOGEL100)。本文作者:凌佳俊,单位:中国第一汽车集团有限公司红旗制造中心长。责任编辑龚淑娟,审核人李峥。本文转载请注明来源:AI汽车制造业
AI汽车制造业
龚淑娟
李峥
相关推荐
-
汽车点焊工艺的智能质量预警与 过程闭环控制技术开发及应用
针对汽车焊装点焊工艺长期存在的质量检测滞后、缺陷追溯难和飞溅缺乏量化识别等行业痛点,一 套基于 AI 与数据驱动的智慧点焊质量预防与实时监控系统被提出并实现。系统以“零硬件投入”为原则, 复用现有设备构建全维度数据采集网络,创新融合毫秒级动态电阻法与多模态 AI 算法,并新增飞溅大小自 动识别模型,实现了焊点质量从“事后补救”向“事前预防”与“事中控制”的转变。应用效果表明,该 系统将焊点缺陷率从 5‰降至 2‰,实现批量缺陷“零发生”,年节约工时 1700 人时,显著降低了能耗与耗 材成本,为汽车制造行业提供了可复制、可推广的数智化转型新范式。
2026-09-20
-
高速伺服冲压生产线堵废料问题分析及预防性控制措施研究
本文以一汽-大众高速伺服冲压生产线为研究对象,系统梳理堵废料问题的产生根源、现场损失与传统管控局限,提出基于机器视觉的废料排放数字化监控技术。工程应用结果表明,该技术可实现堵废料状态精准预警,堵废料停台同比显著下降,人工巡检负荷大幅降低,年节约生产与维修成本显著,相关成果已在一汽-大众五大生产基地全面推广,可为高速冲压生产线堵废料预防性控制提供成熟可行的技术方案与工程参考。
2026-09-18
-
汽车冲压模具着色验收标准化体系构建与工程应用
模具着色验收是汽车冷冲压模具质量管控、制件精度保障与生产稳定性提升的核心环节。面对高速伺服冲压生产及新项目周期需求,本文基于一汽-大众冲压模具全生命周期管理实践,系统构建覆盖理论着色图确认、分级研配、预验收、入厂复验和偏差处置的标准化着色验收体系,明确拉延、修边冲孔及翻边整形等全工序着色量化指标与判定规则,并结合前门外板、侧围外板和门内板等典型覆盖件案例开展工程验证。应用表明,该体系可显著提升模具研配效率、降低厂内重复优化工作量、保障制件尺寸精度与表面质量,满足高速自动化生产与先进工厂建设要求。
2026-09-17
热点文章
-
一种可调节防掉落汽车行李舱隔断设计与试验研究
2026-10-08
-
一键破窗技术的原理、应用及其对汽车安全开发范式的影响
2026-10-09
-
基于分段控制与预紧力矩标定的电动汽车牙嵌式离合器结合冲击优化研究
2026-10-08
-
一种涂胶绑定FPC排线失效的原因分析及改善方法
2026-10-09
-
佛瑞亚海拉:以“中国创新”开创“智电”未来
2026-10-12
-
阿普拉斯焊技术在车身制造的应用
2026-10-10
-
节能思维转变破解电池制造能效困局
2026-10-10
-
基于AGV的超柔性车身总拼制造系统
本文分析了基于AGV的超柔性总拼制造系统工作原理、多车型混线切换的策略和节拍、关键工装的设计技术难点以及应急方案,最后说明了现场实施过程中所需考虑的因素。在焊装车间内部零散面积充裕的前提下,该柔性总拼制造系统理论上可实现混线车型种类的数量没有限制,以满足未来多品种小批量生产模式的需求。基于重载AGV的工装夹具切换理念,后续将继续推广和应用于焊装车间的其他主线和分拼生产区域。
作者:
-
隐藏式外开手柄装配导致车门外板胶坑问题解析
-
佛瑞亚海拉:以“中国创新”开创“智电”未来
-
阿普拉斯焊技术在车身制造的应用
-
节能思维转变破解电池制造能效困局
-
一种涂胶绑定FPC排线失效的原因分析及改善方法
评论
加载更多