涂胶质量闭环控制方法的研究与应用
0 引言
在汽车涂装工艺中,机器人将PVC胶喷涂至车身钣金焊缝及搭接位置,形成防腐密封层,该涂层的完整性直接影响整车的防腐蚀、降噪声及防漏水性能。PVC胶属于流体材料,其喷射出的扇形胶条宽度对环境温度变化极为敏感。本课题所在车间为非恒温车间,地处北方,昼夜温差显著,温度跳变严重。液态PVC胶的黏稠度随温度变化而改变,进而导致喷胶设备喷射出的胶条宽度发生非预期偏移。常见缺陷形态为相邻两条密封胶条搭接不完全,造成钣金裸露,破坏防腐密封功能。
当前行业内应对此类问题主要依赖人工监控与经验调节,由操作人员周期性目视检查胶条状态,发现缺陷后凭经验手动调整流量或压力参数。该模式存在两个突出问题:一是质量问题的发现存在滞后性,缺陷已产生后才能干预;二是人工补偿调节缺乏量化依据,补偿量往往不足或过量,导致质量状态持续波动。上述人工调控模式的本质缺陷在于“感知滞后”与“决策开环”,因缺乏在线测量手段与预测算法支撑,质量控制始终处于人工巡检等原始状态,胶宽偏差往往在缺陷产生后才被人工检测或简单视觉判断发现,补偿调节也仅凭经验,缺乏量化依据,难以从根源上消除温度波动带来的质量扰动。
针对这种瓶颈,本文提出并实现了一种融合多数据预测、高精度视觉测量与双回路自动补偿的涂胶质量闭环控制方法,构建了覆盖“温度感知—趋势预测—偏差测量—自主补偿”全链路的智能调控机制,将流体材料喷涂质量的管控模式从依赖人工经验的事后补救,提升为基于数据驱动的事前预防与实时纠偏相结合的新范式。
1 系统架构设计
该涂胶质量闭环控制系统由多维度温度预测分析模块、计算机视觉宽度测量模块、无线内网数据采集模块及双回路闭环自动补偿模块四部分构成四者协同构成完整的闭环控制链路,整体结构如图1所示。
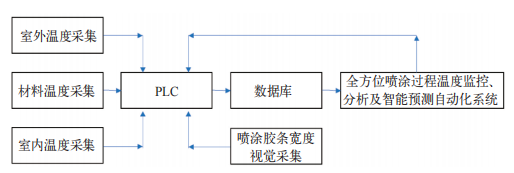
图1 控制结构与组成布局
(1)预测分析模块:建立多维度可视化自动管理系统,基于MySQL等数据库与Tableau等大数据分析软件,对不同空间区域的环境温度、设备节点材料温度及喷涂胶条宽度数据进行关联建模,实现对未来1h温度变化及胶条宽度变化趋势的预测。
(2)视觉测量模块:设计开发计算机视觉系统,利用工业相机与Python OpenCV、NumPy、Tkinter和PIL等开源编程模块,实现对每台车喷涂胶条宽度的10μm级精度在线检测,测量结果实时反馈至控制系统。
(3)数据采集模块:开发车间内网推送手机无线协同应用,依托MySQL数据库,实现设备参数与检测数据的移动端实时查看、故障方案查询及报警推送。
(4)过程验证及闭环控制模块:根据视觉测量的实时宽度值与预测分析的前馈信号,通过PLC与温控系统交互,对喷涂流量进行预见性自动补偿,实现质量闭环控制。
2 核心技术方案
本研究的核心技术突破体现在三个递进层面。首先在感知与预测层面,通过长期数据关联分析了“室外温度、室内环境、管路材料温度及涂胶宽度”对质量的关联规律,并据此建立了参数化的温度预测模型,使原本不可见的温度传导过程转化为可计算、可预判的趋势信号,为后续控制提供了前瞻性输入。其次在测量层面,自主研制了融合传统图像处理与深度学习边缘检测算法的嵌入式视觉测量系统,摆脱了对商用视觉软件的依赖,解决了传统人工目视检查效率低、肉眼检查偏差大且无记录的痛点。最后在控制策略层面,首创了“预测数据反馈+实时质量测量反馈”的双回路复合补偿机制,将预测模型输出的反馈信号与视觉系统提供的实时偏差信号共同作用于温控与流量调节回路,使质量控制从被动的偏差纠正升级为主动的波动抵消,实现了真正的闭环自动控制。以下分述各模块的详细技术方案。
2.1多维度温度预测模型
2.1.1 数据采集与传输
预测模型的数据基础来自车间内部分空间区域的温度采集。现场利用高灵敏度的模拟量温度探头进行合理布点,确保不同空间维度温度数据的精确性和稳定性。可编程逻辑控制器PLC通过现场总线周期性扫描车间内外部区域温度、设备各节点材料温度,将数据存入指定数据库中。整个数据采集与传输过程快速、高效且稳定。
2.1.2 温度—宽度时滞关联规律
通过长期对室外温度、室内环境温度、材料温度与喷涂宽度的关联分析,系统发现了温度传导的时滞规律:室外温度突变约1h的滞后传导至室内环境,进而影响设备管路材料温度。根据统计分析,当室外温度在1h内下降5℃时,下1h室内温度下降约2℃,机器人喷涂胶条宽度随之缩减约10%左右,造成焊缝密封不严或胶条搭接处出现缝隙。
2.1.3 预测算法的实现
基于上述规律,系统在Tableau大数据分析软件中建立参数化预测模型。首先通过连接MySQL数据库获取历史与实时数据,然后利用统计学方法与自定义数学函数,在时间维度和空间维度上建立室外温度、室内温度、材料温度与喷涂宽度之间的关联函数。系统根据历史数据的规律总结,实时推演并可视化展示未来1h的温度预测值与喷涂宽度预测值,使质量控制从“事后补救”转变为“事前预防”。未来1h温度预测公式如下:
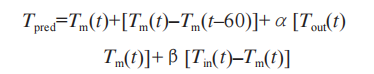
式中,Tm(t)是当前时刻的材料温度;Tm(t–60)是60min前的材料温度;Tout(t)是当前室外温度;Tin(t)是当前室内环境温度;α(室外)和β(室内)是经验权重系数,为0~1之间的正数;Tpred是未来1h的材料温度预测。
2.2 计算机视觉宽度测量
方案以低广角工业数字相机为采集前端,以Python OpenCV、NumPy、Tkinter及PIL为软件核心,将模板特征点匹配与亚像素边缘检测算法有机融合,通过像素当量标定将图像像素坐标转换为微米级的实际物理尺寸(注意:视觉测量像素尺寸与实际尺寸需要人工实施比例换算,一般500台以上),完整实现了从图像采集、特征识别和宽度计算到超限报警的全流程自动处理。
2.2.1 硬件选型与软件开发
视觉测量系统硬件采用低广角工业数字相机,通过融合开源GUI编程模块,实现了传统图像处理算法与深度学习网络的组合运用,消除了对商业授权视觉软件的依赖。
2.2.2 图像识别与宽度计算原理
测量过程的核心算法为模板特征点匹配与亚像素边缘检测。首先由工业相机对车身底部喷涂的胶条进行拍照,完成图像从帧到像素的采集转化。然后利用预先标定的胶条特征模板,对图像进行深度识别与特征点匹配,锁定胶条边缘的准确位置。最后通过像素当量标定与数学计算,将像素数转换为以微米为单位的实际物理宽度,检测精度达到10μm级。宽度数据超出预设上下限时,系统触发可视化报警并记录数据用于后续分析。
2.3 闭环自动补偿机制
闭环控制模块采用预测前馈与实时测量反馈相结合的控制策略。
(1)反馈回路1:视觉系统测量出当前胶条实际宽度,与目标值进行比对,偏差值发送至PLC,PLC通过与温控系统的交互,对喷涂温度进行精确补偿。
(2)反馈回路2:预测分析模块根据未来1h的材料温度和宽度预测结果,围绕目标值提前对温控系统和计量系统进行指令修改,预先调节温度控制装置或流量参数,抵消即将发生的质量波动。
此机制打破了以往质量因素调节互不相通的状态,实现了无须人工操作的自动控制,具备精准性与即时性的特点。系统调节过程中,质量波动被消除在发生之前,避免了人工干预的滞后性。补偿及控制流程如图2所示。
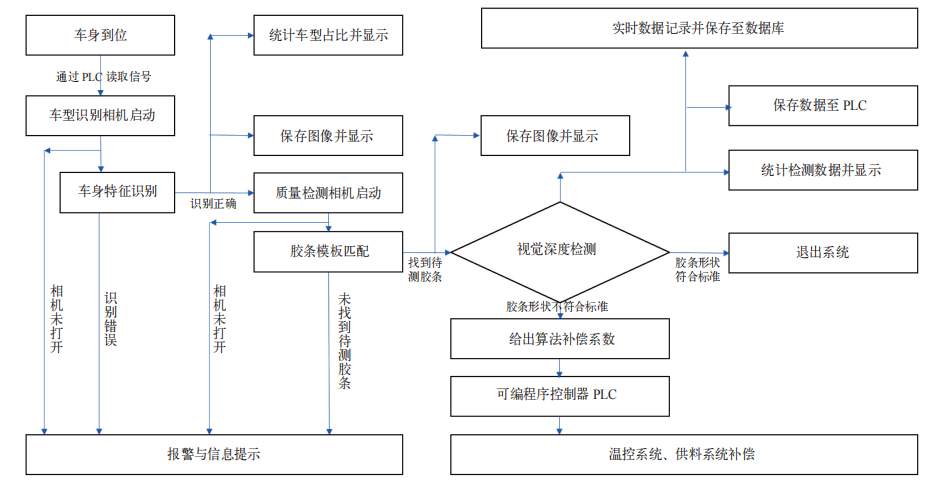
图2 补偿及控制流程
2.4 无线协同APP开发
为提升设备维护与工艺人员的协同效率,项目组自主开发了基于车间内网的手机无线协同APP。该应用以MySQL数据库为依托,运用Python、Java和VBA等语言编写,整合PLC、Brosis及SCA中的数据。技术人员的手机端与上位机端均可根据需要进行数据采集与参数配置,实现快捷连接与无线数据传输。APP集成设备参数查看、故障解决方案查询与故障录入统计功能,且仅限于车间内网使用,消除了外网连接带来的数据泄露与网络安全隐患。
3 结语
本文针对汽车制造中流体PVC胶喷涂质量受温度波动影响而无法实时稳定控制的问题,提出了一套包含温度预测、视觉测量、无线协同与自动补偿的涂胶质量闭环控制方法。通过建立温度传导时滞预测模型,实现了对涂胶宽度趋势的前瞻性预判。通过自主开发计算机视觉系统,以10μm级精度实现了涂胶宽度的在线测量。通过预测前馈与测量反馈相结合的控制策略,实现了无须人工干预的预见性自动补偿。该方案硬件结构简单、软件自主可控、成本相对低廉,对推广流体材料喷涂质量的数字化管控具有参考和指导意义。
本文为“AI汽车制造业”首发,未经授权不得转载。版权所有,转载请联系小编授权(VOGEL100)。本文作者:于力 徐洪亮 朱云林 史东明 王泽生 胡顺余 曲正坤,单位:一汽-大众汽车有限公司。责任编辑龚淑娟,责任校对何发。本文转载请注明来源:AI汽车制造业
AI汽车制造业
龚淑娟
李峥
相关推荐
-
车身用铝型材发展趋势及理想汽车铝型材典型轻量化案例
在保证安全性的前提下,为满足日益严峻的汽车轻量化的需求及“双碳”战略目标,理想汽车在传统的6063、6061和6082等铝合金的基础上做了进一步的迭代,开发应用了一系列先进6000系铝型材,强度级别覆盖200~400MPa,且均已实现批量生产。理想汽车材料团队针对车身系统中多种零件的实际性能需求进行差异化的材料开发,推出的6000HS、6000TS和6000EC等铝型材,旨在为新能源汽车行业提供可靠的高强度、高韧性、低成本且轻量化的车身用挤压铝合金方案。
2026-08-26
-
螺栓拧紧任务中的在线手眼自校准方法
针对螺栓拧紧工位长期运行中因振动、温变、断电及工装位移引发的手眼关系漂移问题,提出一种面向生产恢复的在线手眼自校准方法。该方法无需人工重标,利用机械臂回位自动采集标定板图像与末端位姿,经轻量化视觉模型筛选样本,结合手眼标定求解与重投影检验完成手眼矩阵自动更新。为避免异常观测导致误更新,系统设计了基于平移差、旋转差、重投影误差和多周期一致性的门控策略,并在断电上电、支架轻微位移和图像遮挡等典型工业扰动场景下触发自动恢复流程。实验表明,该方法能在小幅位移后自动恢复手眼关系,减少人工复标与停机时间,提升螺栓拧紧系统长期运行的可用性与鲁棒性。
2026-08-25
-
汽车窗框电泳流痕的倾斜烘干结构作用机理与温度动态控制模型研究
本文通过机理分析探究窗框电泳流痕形成原因,建立温度-流痕模型识别关键影响因子,并针对关键因子开展实验,在此基础上优化烘干参数并采用动态温度补偿策略。机理分析发现,电泳后窗框辊边缝 隙因毛细虹吸作用积液,在烘干升温阶段(倾斜 30°)受重力影响滴落形成流痕;温度-流痕模型识别出预烘干温度、升温速率及倾斜角度为关键因子;实验显示温度低于 115℃时流痕率> 30%,125 ~ 135℃为 最佳控制窗口(流痕率< 0.7%),高于 135℃则因溶剂飞溅导致流痕重现;优化烘干参数(温度 (130±5)℃) 并采用动态温度补偿策略后,流痕发生率从 1.61 个 / 台降至 0.10 个 / 台。本研究提出的“倾斜结构流痕控 制模型”有效解决了窗框电泳流痕问题,为汽车涂装工艺提供了理论依据。
2026-08-24
热点文章
-
工业CT技术在新能源汽车质量检测领域的应用探究
2026-09-16
-
共绘汽车智造新蓝图·2026工业智能体赋能汽车制造工艺研讨会在常州召开
2026-09-20
-
高速伺服冲压生产线堵废料问题分析及预防性控制措施研究
2026-09-18
-

汽车冲压模具着色验收标准化体系构建与工程应用
2026-09-17
-
汽车点焊工艺的智能质量预警与 过程闭环控制技术开发及应用
2026-09-20
-

某车型涂装工艺底漆质量管控研究
2026-09-21
-
喷涂机器人漆泥与漆点缺陷成因分析及改进措施研究
2026-09-22
-
实战专家授课!数据管理专业人员(DMP)能力线下培训班招募
本次培训依据团体标准《数据管理专业人员能力要求》(TCIA06-2026),聚焦装备制造业智能制造与全生命周期管理等核心场景,帮助打通数据壁垒,搭建适配产业特性的管理体系,激活工业数据价值,赋能产业智能升级。 现诚邀各企事业单位选派相关人员参加数据管理专业人员能力专题培训,共同做好数据管理人才提升和储备工作。
-
涂胶质量闭环控制方法的研究与应用
-
喷涂机器人漆泥与漆点缺陷成因分析及改进措施研究
-
【直播预约】格兰富赋能汽车工厂科学降碳
-
某车型涂装工艺底漆质量管控研究
-
共绘汽车智造新蓝图·2026工业智能体赋能汽车制造工艺研讨会在常州召开
评论
加载更多