工业CT技术在新能源汽车质量检测领域的应用探究
1 研究背景
1.1 整车质量检测需求与挑战
在汽车全生命周期使用过程中,产品的功能可靠性、疲劳耐久性及可维护性是衡量整车质量水平的重要指标。整车质量由软件与硬件两部分共同决定,其中硬件系统的可靠性与耐久性是各项功能长期稳定运行的基础条件,也是影响用户使用体验及售后维护成本的关键因素。整车机械质量作为硬件质量的重要组成部分,主要体现在白车身及各类功能零部件的制造与装配质量水平,其评价通常集中于零件质量、连接质量及几何质量三个方面。
零件质量缺陷通常指制造过程中形成的内部或表面工艺缺陷。随着新能源汽车轻量化与集成化程度的不断提高,新材料与新工艺得到广泛应用。例如,一体压铸铝合金结构已在新一代白车身中得到大规模应用。该类结构通常采用超高压压铸工艺,其复杂的成形过程不可避免地会产生气孔、缩孔、夹杂及裂纹等内部缺陷,如图1 所示。这类缺陷在一定条件下可能对整车结构安全性产生不利影响。此外,新能源动力电池在制造过程中亦可能出现电极断裂、褶皱及内部异物等缺陷(见图2),轻则影响电池容量与循环寿命,重则可能引发热失控等安全风险。
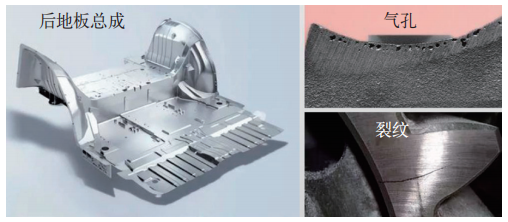
图1 一体压铸工艺的产品及其常见缺陷
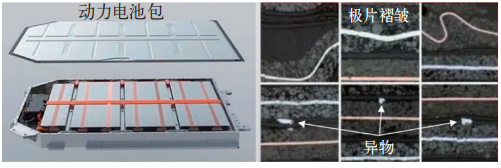
图2 动力电池与常见单体电池缺陷
连接质量缺陷主要集中于白车身焊接及钢铝混合结构的连接过程。钢板件之间通常采用电阻点焊工艺,焊接参数控制不当或零件表面状态异常可能导致虚焊、 熔穿及飞溅等问题。钢铝混合结构则多采用自冲铆工艺(SPR,Self-Piercing Riveting)及高速流钻铆工艺(FDS,Flow Drill Screw),常见缺陷包括支脚未充分张开、钉头未贴合、铆接开裂及螺纹滑牙等,如图3 所示。
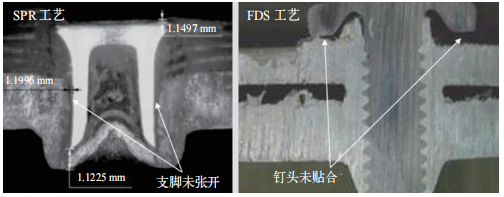
图3 常见钢铝混合铆接工艺的缺陷
几何质量缺陷一般指的是白车身主要结构与安装点尺寸精度偏差过大,不满足装配与功能要求,或者整车内外饰零部件的装配间隙与阶差超差,影响整车精致感。由于白车身与整车的几何精度质量受到零部件与生产过程的精度误差累积影响,所以一般也是衡量整车制造工艺水平的重要参考指标。
目前,新能源汽车整车机械质量检测仍主要依赖多种传统检测手段的组合应用。零件质量检测多采用超声检测、切片分析及理化检测等方法;连接质量检测通常通过超声检测或破坏性拆解方式完成;几何质量检测则依赖三坐标测量机、光学扫描及激光测量系统。上述方法在实际应用中普遍存在检测效率较低、检测周期较长和难以实现内部结构整体评估等问题,难以同时满足新能源汽车研发阶段的精细化分析需求与制造阶段的规模化质量控制需求。
因此,亟需引入一种能够实现大尺寸复杂结构对象内部与外部结构同步检测的无损检测技术。工业CT技术能够在不破坏被检对象的前提下,通过二维断层图像及三维重建结果,清晰、准确、直观地展示被检测物体内部的结构、组成、材质及缺损状,被认为是当前综合能力较强的无损检测与评估技术之一,在新能源汽车质量检测领域具有重要的应用潜力。
1.2 工业CT 技术的应用现状与发展方向
工业CT 的基本原理是利用放射性核素或其他辐射源产生具有一定能量和强度的X 射线或γ射线,在射线穿透被检测物体过程中,根据不同材料对射线的衰减特性获取多角度投影数据,并由探测器阵列采集物体内部的衰减信息。随后,通过计算机对采集数据进行重建运算,生成被检测物体的二维断层图像或三维结构图像,从而实现内部结构的无损表征。
工业CT 具有较高的密度分辨能力,在成像质量较优的条件下,其密度分辨率可达到0.1%量级。结合图像处理与分析软件,可基于密度差异实现区域分割、颜色编码及定量测量等功能。通过对连续二维断层图像的解析与重建,能够有效识别零部件及装配体内部的微小结构缺陷。因此,工业CT 技术已广泛应用于零部件及装配体的缺陷检测与失效分析,并可用于支撑工业产品研发与制造过程中的质量控制与偏差分析等工作。
目前,工业CT 系统已在航空航天、军工装备及大型工业构件无损检测领域获得广泛应用。市场上主要的国际厂商包括德国YXLON、ZEISS,美国GE Phoenix和日本NIKON 等,国内亦形成了以三英精密、固鸿科技及真测科技等为代表的一批工业CT 设备制造企业。现有工业CT 设备在汽车行业中的应用主要集中于中小 尺寸铸件及标准化零部件的抽检分析。
然而,针对新能源汽车领域中尺寸显著增大的一体化压铸结构件、动力电池包以及整车级对象,现有通用型工业CT 系统在检测尺寸、承载能力、扫描效率及专业化缺陷分析能力等方面仍存在一定适用性限制。同时,多数工业CT 系统以获取高精度点云数据为主要目标,尚缺乏针对汽车制造工艺特点的缺陷自动识别与评价能力,对操作人员的专业经验依赖程度较高。
综合新能源汽车质量检测需求,工业CT 技术在工程应用层面呈现出三大发展趋势。
(1)面向特定行业的专业化发展方向。针对汽车产品结构及制造工艺特点,结合用户关注的关键质量指标,开发面向特定检测任务的定制化功能,实现由通用检测设备向行业专用检测系统的转变。
(2)面向大尺寸对象的高精度检测方向。为适应新能源汽车大型结构件及整车级检测需求,工业CT 系统需在检测尺寸、承载能力及空间分辨率等方面实现同步提升,以满足复杂结构质量评估要求。
(3)面向批量生产的在线检测方向。在制造阶段,结合产线节拍及缺陷分布特征,发展具有较高扫描效率与自动化水平的工业CT 系统,实现对关键区域与关键缺陷的快速检测。
2 相关技术基础与应用经验
2.1 清华大学核研院工业CT 技术基础
清华大学核研院核技术研究室自20 世纪60 年代起开展辐射探测与核技术相关研究工作,早期主要围绕国家重大工程需求,开展辐射屏蔽、堆用探测器、辐射测量仪表及燃料破损测量与分析等方向的研究。改革开放以来,该研究室逐步将研究重点拓展至民用核技术领域,在辐射探测技术、工业核测控仪器、核分析方法以及核无损检测技术等方面形成了较为系统的技术积累。
在核无损检测方向,该研究室较早开展了工业DR/ CT 成像技术研究,并于约20 年前完成了面向边境公路口岸车辆检查及机场航空集装箱检查等应用场景的工业DR/CT 检测系统研发与工程应用,如图4 所示,该技术具有诸多特点。
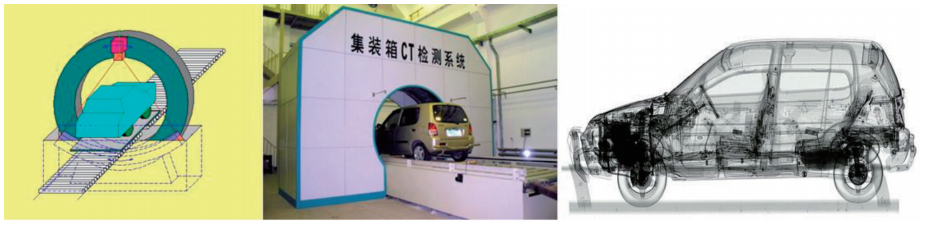
图4 核研院现有集装箱/车辆三维检查系统
(1)采用放射性同位素钴-60 作为射线源和新颖独特的“平移+旋转”扫描辐射成像专利技术,可实现对车辆的三维检查。
(2)射线源和探测器阵列位于旋转机构上。当被 检物不动时,旋转机构扫描一圈可得断层图像;当旋转机构不动时,被检物平移可获得任何指定方向的透射投影图像。
(3)不仅可获得被检物体任意方向的DR 投影图像(例如水平投影、俯视投影等),还可获得CT 断层图像,检测能力优异。
(4)不仅可获得被检物品的结构、形状信息,还可根据密度进行物性判别。
(5)选用钴-60 作为射线源,起动快,可靠性高,无须预热,可连续24 h 长时间运行。
(6)采用模块化设计,分为旋转机构、平移机构和图检设备三部分,便于安装和移位。
(7)占地面积小,能满足汽车焊装和总装车间现场使用要求。
(8)设备安全可靠,易于操作,维护简单,具有显著的性价比优势。
在此基础上,该研究室形成的基于Co-60 射线源的大尺寸目标工业CT 无损检测技术,除具备工业CT的一般成像优势外,在检测尺寸能力、扫描速度及系统集成方面具有一定工程基础。该类系统具备对汽车整车外部几何特征及内部结构进行一次性整体扫描的技术潜力,为将零件质量、连接质量及几何精度检测集成于同一检测流程提供了可行的技术路径。
但现有系统主要面向口岸安检等应用场景,其系统精度水平与数据处理功能尚难以直接满足汽车行业对高精度、专业化质量缺陷检测的需求。针对新能源汽车整车质量检测应用,仍需在机械运动精度、成像分辨能力以及面向汽车工艺特征的专用软件功能等方面开展进一步技术攻关。同时,针对研发验证阶段与生产制造阶段在检测精度与检测效率方面的不同需求,有必要分别开展面向精度优先与速度优先的两类工业 CT 检测系统的研究与应用验证。
2.2 吉利汽车研究院相关工程基础
吉利汽车研究院作为整车企业研发机构,在整车设计开发、制造工艺规划及质量控制体系建设方面具备较为系统的工程经验,已建立覆盖新能源汽车全生命周期的产品研发与试验验证体系。吉利在白车身结构设计、连接工艺开发及整车质量评价方法等方面形成了较为成熟的工程实践基础。
上述工程经验与质量工艺知识积累,可为工业CT 在新能源汽车整车质量检测中的应用提供重要的行业支撑,尤其在质量缺陷判据定义、检测指标体系构建以及检测结果工程化解读等方面,为后续专业化缺陷识别算法与检测软件系统的开发提供了必要的应用背景与技术输入。
3 技术架构方案和预期成果
3.1 系统架构和技术指标
清华大学核研院现有工业CT 检测技术体系主要分为整车级与零件级两类。其中,整车级工业CT 设备的空间分辨能力处于毫米量级,零件级工业CT 设备的检测精度可达到微米量级。结合汽车制造领域的实际需求,整车及白车身结构检测通常要求达到0.1 mm 级精度,而关键零部件的质量检测精度要求一般不低于0.01 mm。由此可见,现有零件级工业CT 设备在精度指标上能够满足汽车行业的检测要求,而整车级工业 CT 设备在检测精度方面仍存在明显提升空间。
基于上述现状,相关研究工作围绕整车级工业CT检测能力提升展开,重点关注整车级设备在空间分辨率与测量精度方面的系统性优化。同时,结合汽车质量管理中广泛应用的FMEA(Failure Mode and Effects Analysis)体系,构建以软件定义为核心的缺陷模型库,探索基于工业CT 点云数据的质量缺陷自动识别与自动检测方法。在此基础上,进一步结合新能源汽车整车研发流程及现行质量检测规范,研究工业CT 技术在整车开发与制造阶段中的系统化应用模式,为建立适用于汽车行业的工业CT 检测技术体系与方法提供技术支撑。
3.1.1 检测对象与应用场景
整车级工业CT 检测的研究对象主要为白车身及其关键结构总成。整车尺寸以典型白车身外廓为基准进行定义,重点覆盖车身长度不大于5 m、宽度不大于2.4 m、高度不大于2.0 m 的主流与中长期车型结构尺度范围,以满足新能源汽车平台化与车型尺寸演进的实际需求。
结合主机厂在整车研发、质量验证及量产阶段的实际应用需求,整车级工业CT 检测主要定位于研发验证、工艺评估与问题溯源等低频、高价值应用场景;在量产阶段,则以关键结构与高风险部位的抽检或定向检测为主,从而在检测深度、分析完整性与工程可用性之间取得平衡。
3.1.2 主要缺陷类型与检测要求
在连接工艺缺陷检测方面,针对点焊、SPR 与FDS等典型白车身连接工艺,需具备对焊核等效直径、铆接成形轮廓及螺钉成形状态的稳定成像与测量能力。对于点焊焊核,目标实现焊核等效尺寸的可检出与可测量;对于SPR 与FDS 连接,能够识别成形不充分、偏心和未穿透等典型失效模式,并实现毫米量级以下的成形特征尺寸评估。
在一体化压铸结构件检测方面,针对孔洞、缩松及夹杂等体积型缺陷,应具备对内部缺陷进行三维定位与体积评估的能力。通过工业CT 体数据与点云数据分析,实现对缺陷空间位置、等效尺寸及分布特征的定量表征,为压铸工艺评估与结构安全分析提供数据支撑。
基于工业CT 点云数据,对上述主要缺陷类型开展自动识别算法研究,目标实现缺陷检出率不低于90%,缺陷分类准确率不低于85%。
3.1.3 技术挑战与解决思路
整车级工业CT 检测在工程应用中面临的核心技术难点主要体现在检测对象尺寸大、内部结构复杂以及缺陷空间位置难以精准定位等方面。
首先,白车身整体尺寸显著大于传统工业CT 的典型检测对象,长行程扫描过程中设备运动误差的累积效应和射线源—探测器系统稳定性对成像质量具有显著影响。针对该问题,研究将通过提升整车级设备关键运动单元的定位精度与重复精度,并在系统层面引入多姿态、多投影数据融合策略,以降低长行程扫描对重建精度的不利影响。
其次,白车身由多层板材、复杂型面及多种连接工艺共同构成,不同材料与结构形态导致射线衰减特性差异显著,易产生伪影干扰,增加缺陷识别难度。针对复杂结构成像问题,研究将结合典型结构区域进行分区建模与差异化成像参数配置,并通过针对性的图像重建与后处理算法优化,提高复杂结构区域的成像一致性与可解释性。
此外,整车级缺陷往往分布离散、位置不固定,且与具体工艺特征高度相关,单纯依赖人工判读难以实现稳定、可重复的缺陷定位与识别。针对缺陷空间定位难题,研究将基于工业CT 体数据与点云数据的融合分析方法,引入以结构特征和工艺节点为约束的缺陷定位策略,将缺陷识别结果与白车身结构坐标体系进行关联,从而提升缺陷空间定位的准确性与工程可用性。
3.1.4 整车级工业CT 检测设备性能目标
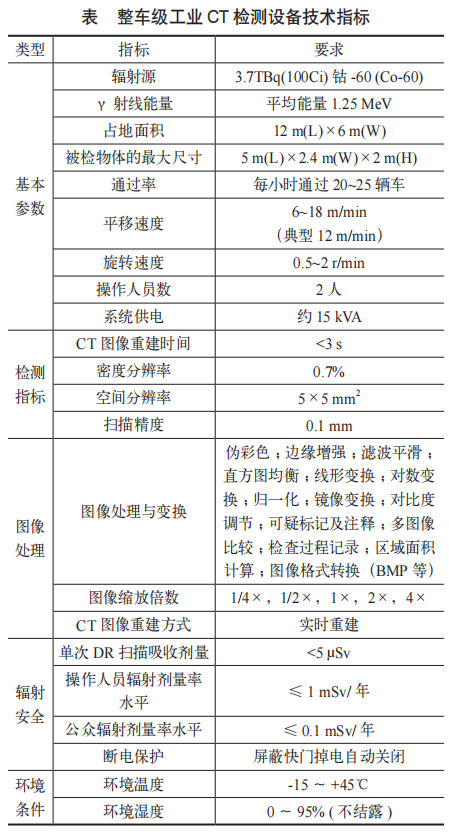
整车级工业CT 检测设备拟达到的主要技术指标如表所示。
3.2 预期研究成果
依托清华大学核研院既有工业CT 技术基础,并结合吉利汽车研究院在机械、电气及整车自动化领域的研发经验与工程资源,围绕整车级工业CT 检测精度、自 动化缺陷识别能力及工程应用规范三个方向,预期形成以下研究成果。
(1)整车级工业CT 检测精度提升相关成果
在设备硬件系统层面,预期形成针对整车级工业 CT 检测精度受限问题的系统性改进方案。通过对检测设备机械结构、传动系统、定位装置、旋转单元及电机控制系统等关键模块的对标分析与优化设计研究,明确整车级工业CT 设备在高精度检测场景下的结构设计要点与关键技术参数。重点成果包括工作台平移与旋转运动定位精度及重复精度的提升路径研究,为实现工作台平移空位精度达到0.02 mm、旋转空位精度达到10 ''提供技术依据,从而支撑整车级工业CT 检测精度达到0.1 mm 量级。
(2)基于点云数据的自动化缺陷识别与检测软件相关成果
在检测软件与算法层面,预期形成面向工业CT点云数据的典型质量缺陷模式库与自动检测算法组件体系。基于汽车行业长期积累的质量缺陷检测经验与 FMEA 失效模式库,系统总结典型质量缺陷在工业CT点云数据中的特征表达方式。相应研究成果将为工业CT后处理软件的功能扩展与二次开发提供算法基础,使单次扫描数据能够支持多项质量检测任务的自动完成,提升缺陷识别准确性与检测覆盖率,降低人工参与程度,提高整车级工业CT 检测的自动化水平与检测效率。
(3)面向整车研发与制造流程的工业CT 检测技术规范成果
在工程应用层面,预期形成工业CT 技术在整车研发与制造流程中的系统化应用模式。通过总结工业CT在整车新产品研发各阶段中的应用场景、与上下游系统的数据衔接方式及检测结果在质量管理体系中的使用方法,形成规范化的检测流程、数据接口与判定准则。相关成果将为工业CT 检测方法与整车研发和制造体系的深度融合提供可复制的流程框架与技术规范,支撑工业 CT 技术在汽车行业中的工程化应用与推广。
综合上述研究成果,预期构建面向整车级工业CT质量检测的专用设备技术方案与配套软件工具体系,并形成系统性的技术流程与规范方法,为工业CT 技术在汽车整车质量检测领域的应用推广提供技术支撑。
4 结语
本研究拟开发一套高精度整车级工业CT 检测设 备,实现工业CT 技术在新能源汽车整车开发与制造环节的系统性应用,并配套开发基于整车开发流程的工业CT 检测软件系统,形成行业技术标准与规范。通过集成自动测量、内部结构分析与外观尺寸检测功能,该系统将能够实现新能源汽车整车及关键零部件的多维度质量评估,为传统人工检测及单一测量方式提供可替代的高效、精确解决方案,从而推动汽车质量检测技术的跨领域融合与产业升级。随着新能源汽车产量快速攀升,预计工业CT 在整车和关键零部件检测的市场规模可达数十亿元。
此外,该套工业CT 检测技术具备跨行业推广潜力,可向航空航天、高端重工机械、轨道交通以及船舶制造等领域扩展。工业CT 技术的应用可显著提升结构件缺陷检测的精度与效率,进一步推动大型工业 CT 设备在各细分行业的技术迭代与产业升级。
工业CT 检测技术在新能源汽车整车及零部件研发制造环节的应用,不仅将显著提升国产汽车检测装备的技术水平和质量控制能力,还将形成高精度工业CT 装备及智能检测软件的产业化市场,为高端装备制造及工业软件行业创造新的经济增长点。随着技术成熟及应用推广,该技术在国内外新能源汽车及高端装备制造领域的市场占有率有望逐步提升,进一步增强中国民族品牌汽车工业在全球的竞争力和技术影响力。
参考文献
[1] Mehmood K A,Ul Hassan J,Arshad M W.Consumer Purchase Intention:A Case of Automobile Industry[J]. The Discourse,2024,10(1):23-34.
[2] Aaijaz N,Fraser L,Mahajan R,et al.Brand Loyalty and Customer Satisfaction as Drivers of Automotive Sales: A Longitudinal Study of the North American Market(2019-2025)[J].Advances in Consumer Research,2025,2(5).
[3] 盛勇,王奎华.浅谈工业CT 技术特点及系统组成[J].中国科技信息.2021,9:32-33 .doi:2d3xqgond9/5559043 .
[4] 向新程,周立业,张颜民.组合移动式60Co 集装箱检测系统[J].核电子学与探测技术.2001,01:28-29 .
[5] 向新程,张颜民,吴志芳.海关集装箱检查系统[J].起重运输机械.2001,01:24-25 .
本文为“AI汽车制造业”首发,未经授权不得转载。版权所有,转载请联系小编授权(VOGEL100)。本文作者:于兴林1 向新程2 李立涛2 吴佳佳1,单位:1.吉利汽车研究院(宁波)有限公司 ;2.清华大学。责任编辑龚淑娟,责任校对何发。本文转载请注明来源:AI汽车制造业
AI汽车制造业
龚淑娟
李峥
相关推荐
-

智能座舱场景下智能化遮阳板的开发与交互设计研究
随着汽车智能化发展与座舱体验持续升级,传统遮阳板已无法兼顾智能座舱的安全、舒适与交互需求。本文基于智能座舱的应用场景,对智能化遮阳板开展系统研发与交互设计。通过多源融合眩光识别算法,对比分析调光膜材料,结合交互分心评估和测试数据,平衡工艺成本等,分析调研用户需求,构建技术架构,提出以安全优先、无感交互及多模态融合为核心的交互设计原则和方案。
2026-08-14
-

新能源汽车电池工厂无人仓储运输全链路模式构建与实现路径
新能源汽车行业竞争激烈,动力电池仓储运输的安全、效率与成本,直接决定整车供应链竞争力。目前电池仓储运输无人化作业多为定制化、局部化应用,存在安全管控薄弱、溯源追责不清、多方协同困难、行业标准缺失、设备投入高、回本周期长等诸多问题。立足物流智能化发展趋势及第九类危险品运输规范要求,本文以规模化定制为核心思路,搭建三位一体的电池无人仓储运输全链路模式。经场景应用验证,该模式可有效解决行业痛点,为新能源汽车供应链智能化、智能工厂转型提供理论支撑与落地路径。
2026-08-13
-

动力电池铝合金激光焊OCT检测性能研究
针对动力电池铝合金激光焊接过程中光学相干断层扫描(OCT)熔深检测能力的问题,以1.5mm+3mm1060铝合金搭接激光焊为试验对象,研究了OCT系统对熔深检测的准确性及缺陷识别能力。试验结果表明:OCT检测值与金相实测值的相对偏差随熔深增大呈显著递增趋势,最大偏差不超过5%;OCT可稳定识别炸孔、虚焊、焊缝填充不足及功率波动等缺陷,但对铝合金激光焊接中的焊穿缺陷无法有效识别。
2026-08-12

热点文章
-
一体化压铸件智能生产线关键技术研究与产业化应用
2026-09-09
-
从虚拟验证到整零协同,达索系统以AI重写汽车研发边界
2026-09-14
-
镁合金及其连接技术在白车身的应用探讨
2026-09-14
-
实战专家授课!数据管理专业人员(DMP)能力线下培训班招募
2026-09-15
-
商用车生产线底置电池装配工艺方案研究与应用
2026-09-15
-
工业CT技术在新能源汽车质量检测领域的应用探究
2026-09-16
-
伯特利EMB接连获得两家著名车企重磅量产项目定点
2026-09-10
-
实战专家授课!数据管理专业人员(DMP)能力线下培训班招募
本次培训依据团体标准《数据管理专业人员能力要求》(TCIA06-2026),聚焦装备制造业智能制造与全生命周期管理等核心场景,帮助打通数据壁垒,搭建适配产业特性的管理体系,激活工业数据价值,赋能产业智能升级。 现诚邀各企事业单位选派相关人员参加数据管理专业人员能力专题培训,共同做好数据管理人才提升和储备工作。
-
工业CT技术在新能源汽车质量检测领域的应用探究
-
商用车生产线底置电池装配工艺方案研究与应用
-
从虚拟验证到整零协同,达索系统以AI重写汽车研发边界
-
镁合金及其连接技术在白车身的应用探讨
-
一体化压铸件智能生产线关键技术研究与产业化应用
评论
加载更多