喷涂机器人漆泥与漆点缺陷成因分析及改进措施研究
0 引言
汽车车身涂装质量直接决定产品外观等级,而喷涂机器人的应用大幅提升了涂装效率和一致性。然而,机器人在长期连续生产中,雾化器、换色阀和清洗管路等部件内部容易积累残留油漆或溶剂,这些残留物在喷涂过程中脱落,会形成漆泥或漆点缺陷,成为涂装车间常见的质量难题。
某车企涂装车间二线内表二站(以下简称“二线二站”)自投入运行以来,漆泥和漆点缺陷率长期偏高,其中P3机器人及其关联的清洗系统与供漆管路问题尤为突出。缺陷主要表现为车门下部及门槛区域的暗色堆积物(漆泥)和车身表面随机分布的固化颗粒(漆点),严重影响一次合格率。
本文以该生产线为研究对象,通过分阶段现场试验,定位关键影响因素,并制定综合改进措施,最终实现了缺陷率的有效控制。
1 现状调查与原因初判
1.1 缺陷统计与特征
根据连续两周的生产数据统计,二线二站漆泥缺陷占总缺陷的43%,漆点缺陷占31%。漆泥直径一般为1~5mm,呈半干态,多集中于车身下部;漆点直径0.3~1.5mm,为完全固化颗粒,分布随机。两种缺陷均需下线打磨或返喷,造成较大成本浪费。
1.2 可能原因分析
结合设备结构和工作原理,初步列出五种可能因素。
(1)清洗机气液分离器结构可能导致废液排放阻力增加,使残余油漆在管路中滞留并干结。
(2)Seal气(密封空气)压力设置偏低,雾化器密封不严,漆雾反向进入歧管内部逐渐堆积。
(3)旋杯清洗程序中,主针出气时间设置不合理,影响清洗效果或造成残留溶剂飞溅。
(4)FLUSH阀门长期使用后磨损内漏,换色冲洗不彻底。
(5)各机器人换色程序参数不一致,清洗效果差异大。
针对上述每一项可能原因,项目组按顺序开展验证试验,每项措施实施后观察一周以上,记录缺陷变化和歧管积漆情况。
2 改进措施与试验过程
2.1 试验方法
试验在正常生产节拍下进行,以P3机器人作为主要验证对象。每次调整参数后,连续观察3~7个生产日,统计漆泥和漆点缺陷数量,并使用内窥镜检查歧管内壁积漆状态。缺陷判定依据企业内控标准《涂装面品评价基准》,该标准参照了国家相关涂装安全规定。
2.2 措施一:拆除气液分离器
为判断气液分离器是否阻碍废液排出,选取一台机器人将其分离器拆除。经过一周的生产观察,发现歧管内积漆状况与拆除前无明显差别,湿漆堆积依然存在。该因素不是主要原因,后续不再考虑。
2.3 措施二:恢复Seal气正常压力
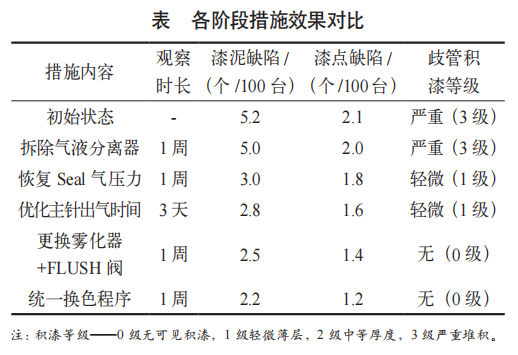
检查发现部分机器人的Seal气调压阀被误调至偏低值(约0.18MPa),而设计正常值为0.25MPa。将试验机器人的Seal气压力恢复至正常值后,连续生产一周,歧管内积漆量明显减少,漆泥缺陷从初始的每百台约5个下降至每百台约3个,降幅约42%。这表明密封气压是影响积漆的核心参数之一,与文献[2]中的结论一致。
调整Seal气压力前后歧管内部积漆状态对比如图1所示。其中,图1a为调整前拍摄的歧管内窥照片,可见内壁附着大量湿漆堆积,厚度约2~3mm,局部已呈半干态;图1b为调整后一周同一位置照片,歧管内壁基本干净,仅残留极薄溶剂痕迹。
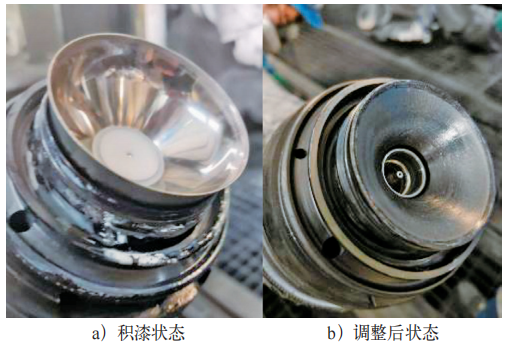
图1 Seal气调整前后歧管积漆状态对比
2.4 措施三:优化旋杯清洗主针出气时间
在保持Seal气正常压力的基础上,将旋杯清洗程序中的主针出气时间由0.8s缩短至0.5s,目的是减少高压空气对刚清洗完的管路内壁的冲击,避免将残留漆粒吹散到歧管末端。观察三天后,漆点缺陷略有下降(从每百台2.1个降至1.6个),漆泥变化不显著。该参数可视为辅助优化项。
2.5 措施四:更换雾化器与FLUSH阀门
在生产过程中,某次检查发现二线二站P3机器人歧管内积漆非常严重,局部已硬化,为此紧急更换了该机器人的雾化器和FLUSH阀门(原阀门已使用较长时间,存在微量内漏)。更换后约一周复查,歧管内积漆完全消失,连续生产数天未出现突发性漆点。说明老化的FLUSH阀门是积漆累积的重要诱因。
2.6 措施五:统一换色程序
此前二线二站不同机器人的换色程序存在参数差异,如冲洗时间、溶剂流量等不尽相同。项目组将全线换色程序统一为标准版本,以消除个体差异带来的清洗不均匀。统一后,缺陷率进一步降低,且各机器人状态趋于一致。
3 结果分析与讨论
3.1 各措施效果
各阶段主要措施实施后的缺陷变化情况见表所示。
3.2 机理讨论
Seal气的作用是在雾化器非喷涂状态时向密封腔持续供气,形成正压以阻挡漆雾反向进入歧管。当压力低于临界值时,密封失效,微小漆雾颗粒随气流进入歧管,在管壁附着并逐渐增厚,干裂后脱落即形成漆泥。本试验中压力恢复后效果立竿见影,证实了这一点。
FLUSH阀门负责在换色时控制清洗溶剂通断。长期使用后阀芯与阀座磨损产生微泄漏,导致清洗溶剂或稀释后的油漆缓慢渗入歧管,与工艺漆混合后加速积漆。更换新阀后彻底切断了这一污染源。
旋杯清洗程序中主针出气时间缩短,减少了高压空气对管壁的吹扫强度,避免将微细漆粒或残留溶剂吹向歧管末端形成漆点。这一调整对漆点类缺陷更具针对性。
换色程序的统一消除了不同机器人之间清洗效果的差异,保证了全线质量稳定性。
换色程序统一,前后连续一周的漆点缺陷日趋势如图2所示。横坐标为生产日(第1天至第7天),纵坐标为每百台漆点数量。统一前缺陷波动较大(1.8~2.5个/百台),统一后趋于平稳且稳定在1.2~1.4个/百台。
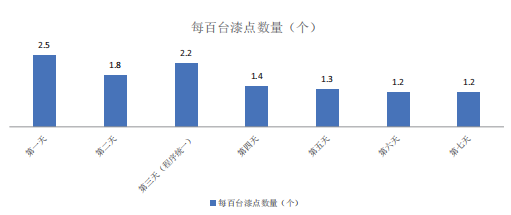
图2 换色程序统一前后漆点缺陷日变化趋势
3.3 综合效果
经过上述多轮改进,二线二站漆泥缺陷率降至每百台2.2个,漆点降至每百台1.2个,较初始状态分别下降57.7%和42.9%。后续偶尔仍有零星漆点出现,可能与旋杯转速、成形空气量或高电压参数的匹配有关,有待进一步优化。
4 结语
本文针对涂装车间二线喷涂机器人的漆泥、漆点缺陷,通过分阶段试验验证了多项改进措施的有效性,主要结论如下:
(1)Seal气压力不足是导致歧管积漆和漆泥缺陷的主要原因,恢复至正常值(0.25MPa)可使缺陷下降约40%。
(2)更换磨损老化的FLUSH阀门和雾化器能快速消除已形成的严重积漆,是应急处理的有效手段。
(3)统一全线换色程序参数并适当缩短旋杯清洗主针出气时间,可进一步降低漆点缺陷。
(4)拆除气液分离器对改善积漆无明显作用,不建议作为常规措施。
后续工作计划包括:恢复所有被旁路的Seal空气调压阀;建立月度歧管定期内窥检查制度;针对偶发漆点,开展旋杯转速、成形空气量与高电压参数的DOE优化试验。
参考文献
[1] 王建平 , 李华 . 汽车涂装喷涂机器人常见缺陷与控 制方法 [J]. 涂料工业 ,2022,52(6):55-60.
[2] 赵志强 , 刘明远 , 陈思 . 静电旋杯喷涂中漆点形成 机理及抑制策略 [J]. 表面技术 ,2023,52(2):341-349.
[3] 吴晓东 , 郑明 . 涂装机器人换色系统清洗效率优化 研究 [J]. 现代制造工程 ,2021(8):112-117.
[4] Durr Systems GmbH. Paint Robot Maintenance Manual - Flush Valve and Atomizer Section[R]. Stuttgart: Dürr AG, 2020: 88-94.
[5] 中华人民共和国国家质量监督检验检疫总局 , 中国 国家标准化管理委员会 .GB/T 14443-2007 涂装作 业安全规程涂层烘干室安全技术规定 [S]. 北京 : 中 国标准出版社 ,2007.
[6] 刘应 , 郭霞 . 汽车涂装线机器人雾化器积漆机理分 析 [J]. 汽车工艺与材料 ,2023(4):35-40.
本文为“AI汽车制造业”首发,未经授权不得转载。版权所有,转载请联系小编授权(VOGEL100)。本文作者:曲正坤 朱云林 王泽生 张连富 刘利民 于力,单位:一汽-大众汽车有限公司。责任编辑龚淑娟,责任校对何发。本文转载请注明来源:AI汽车制造业
AI汽车制造业
龚淑娟
李峥
相关推荐
-
螺栓拧紧任务中的在线手眼自校准方法
针对螺栓拧紧工位长期运行中因振动、温变、断电及工装位移引发的手眼关系漂移问题,提出一种面向生产恢复的在线手眼自校准方法。该方法无需人工重标,利用机械臂回位自动采集标定板图像与末端位姿,经轻量化视觉模型筛选样本,结合手眼标定求解与重投影检验完成手眼矩阵自动更新。为避免异常观测导致误更新,系统设计了基于平移差、旋转差、重投影误差和多周期一致性的门控策略,并在断电上电、支架轻微位移和图像遮挡等典型工业扰动场景下触发自动恢复流程。实验表明,该方法能在小幅位移后自动恢复手眼关系,减少人工复标与停机时间,提升螺栓拧紧系统长期运行的可用性与鲁棒性。
2026-08-25
-
汽车窗框电泳流痕的倾斜烘干结构作用机理与温度动态控制模型研究
本文通过机理分析探究窗框电泳流痕形成原因,建立温度-流痕模型识别关键影响因子,并针对关键因子开展实验,在此基础上优化烘干参数并采用动态温度补偿策略。机理分析发现,电泳后窗框辊边缝 隙因毛细虹吸作用积液,在烘干升温阶段(倾斜 30°)受重力影响滴落形成流痕;温度-流痕模型识别出预烘干温度、升温速率及倾斜角度为关键因子;实验显示温度低于 115℃时流痕率> 30%,125 ~ 135℃为 最佳控制窗口(流痕率< 0.7%),高于 135℃则因溶剂飞溅导致流痕重现;优化烘干参数(温度 (130±5)℃) 并采用动态温度补偿策略后,流痕发生率从 1.61 个 / 台降至 0.10 个 / 台。本研究提出的“倾斜结构流痕控 制模型”有效解决了窗框电泳流痕问题,为汽车涂装工艺提供了理论依据。
2026-08-24
-
铝合金零件典型螺纹低成本加工技术研究及应用
针对汽车变速器铝合金零件中广泛应用的自锁螺纹与钢丝螺套安装螺纹两类典型结构,开展低成本加工技术研究。通过自主设计自锁丝锥,从基体材料、表面涂层与冷却排屑结构三个维度进行优化,显著提升刀具寿命;引入挤压丝锥工艺替代传统“切削螺纹+钢丝螺套”方案,在保证连接强度的同时简化工艺流程。试验结果表明:自主研发的自锁丝锥平均寿命达到3584件,是进口产品的6倍;挤压螺纹的极限破坏扭矩较原方案提升6%,每处螺纹可节约综合成本0.4元。该技术已实现产业化应用,具有显著的经济效益与工程推广价值。
2026-08-20
热点文章
-
工业CT技术在新能源汽车质量检测领域的应用探究
2026-09-16
-
实战专家授课!数据管理专业人员(DMP)能力线下培训班招募
2026-09-15
-

汽车冲压模具着色验收标准化体系构建与工程应用
2026-09-17
-
商用车生产线底置电池装配工艺方案研究与应用
2026-09-15
-
高速伺服冲压生产线堵废料问题分析及预防性控制措施研究
2026-09-18
-
共绘汽车智造新蓝图·2026工业智能体赋能汽车制造工艺研讨会在常州召开
2026-09-20
-
汽车点焊工艺的智能质量预警与 过程闭环控制技术开发及应用
2026-09-20
评论
加载更多